

快速答案:反复折叠展开1000次不松动的判据,是台架跑满 1000 次之后保持力仍在 110 N 以上、销轴间隙不超过 0.35 mm、白化面积压在 2 mm² 以内,这三条必须同时成立,缺一条就不算通过。台架按 30 次/min 在 23 ℃ 环境里循环,壁厚 2.8 mm 的箱体从 180 N 起步,中途不掉档,才谈得上不松动、不白化。
目录
- 反复折叠展开1000次不松动测试的台架
- 卡扣行程与保持力的衰减曲线
- 白化出现在哪个应力集中点
- 铰链销与卡扣的配合间隙
- 1000 次之后的判定口径
- FAQ
一、反复折叠展开1000次不松动测试的台架
折叠箱的卡扣不是一次用坏的,是一千次之后慢慢松掉的。反复折叠展开1000次不松动的台架,把一个「慢慢」拆成能读出来的数:同一只卡扣在同一个位置被反复拉开,退化就有了刻度。
台架由伺服电机、偏心轮、压板与两侧夹具组成。压板每转一圈推动盖面一次,行程 4.5 mm,频率 30 次/min,跑满 1000 次约 33 min。夹具夹住箱体两侧长边,盖面不锁,只有压板与卡扣互相作用;夹具刚度须高于箱体,否则读数里混着夹具的变形。
环境温度压在 23 ℃。PP 的韧性对温度敏感,同一只箱体在 10 ℃ 与 30 ℃ 下的保持力能差出一档,不控温就没有可比性。每 200 次停机取样,样本 5 只,取最差值而非平均值。
台架只做一件事:让卡扣在真实角度下越扣。角度偏一点,销轴受的就不是剪切而是弯折,白化会提前出现在错误位置,反复折叠展开1000次不松动的判读也跟着失真。
二、卡扣行程与保持力的衰减曲线
行程指卡扣从自由状态压到扣合位置时,扣舌相对扣座移动的距离。4.5 mm 由倒扣深度与扣舌厚度相加而来:倒扣 2.2 mm、扣舌 2.3 mm。行程不足 4 mm,扣舌越不过倒扣,手上没声;超过 5 mm,扣舌压到底还在晃,盖面被顶起一道缝。
保持力 180 N 的测法是箱体固定,拉力沿盖面法向作用在单只卡扣上,脱开瞬间的峰值即读数。箱体承重 18 kg 时侧壁外推,卡扣要同时抵抗推力与盖面回弹,180 N 起始值留的就是这部分余量。
衰减走三段:前 300 次磨合,销轴与孔口的毛刺磨平,180 N 落到 160 N,扣合声仍清脆;300 到 700 次进平台段,稳在 135 N,行程仍是 4.5 mm;700 次后进加速段,孔口磨成椭圆,掉到 110 N。反复折叠展开1000次不松动的曲线,长短差别几乎全在平台段。
| 保持力衰减 | 循环段 | 读数与箱体侧现象 |
|---|---|---|
| 缓降段 | 0~300 次 | 180 N 落到 160 N,扣合声清脆,行程 4.5 mm 未变 |
| 平台段 | 300~700 次 | 160 N 稳在 135 N 附近,销轴无侧移 |
| 加速段 | 700~1000 次 | 掉到 110 N,扣合发闷,盖面现 0.2 mm 回弹缝 |
平台段越长,说明销轴与孔口配合越稳;曲线在中段就往下走,多半是销轴材料偏软,而不是卡扣尺寸做小。
三、白化出现在哪个应力集中点
白化是 PP 屈服之后的微银纹,看是一小片发白,光照换到 45° 最清楚。它不是裂纹,是裂纹的前一步;反复折叠展开1000次不松动的过程里,白化面积一扩开,同位置的缺口冲击就跟着掉。
最先起白的是卡扣根部内圆角,那里承担弯折。圆角 R1.0 与 R1.5 的差别在第 420 次前后显出来:R1.0 先起白,面积 1.2 mm²;R1.5 推到 700 次才见淡白。
第二个点位是销轴孔口。孔口受挤压,间隙偏大时接触面积变小、压强上去,白化从一侧沿轴向延伸。第三个点位在铰链薄膜区,应变最大,一旦见白说明薄膜厚度已低于设计值。
| 白化点位 | 首次出现 | 1000 次后面积 |
|---|---|---|
| 卡扣根部内圆角 | 第 420 次前后 | 1.2 mm²,R1.5 样本仅见淡白 |
| 销轴孔口 | 第 680 次前后 | 2 mm²,沿轴向延伸成条 |
| 铰链薄膜区 | 1000 次内不应出现 | 出现即停测,按开裂前兆处理 |
面积按投影量:箱体放平,网格纸贴白化区外缘,数格子折算 mm²。读数过 2 mm² 记异常,同时记循环次数,次数比面积更能说明反复折叠展开1000次不松动的短板在结构还是材料。
四、铰链销与卡扣的配合间隙
销轴 3 mm,孔径 3.25 mm,单边间隙 0.25 mm 是常用档。小于 0.15 mm 销轴要敲进去,装配时孔口先被撑白;大于 0.35 mm,盖面合上能左右晃,扣合位置跟着漂。反复折叠展开1000次不松动的前提,是这个间隙从头到尾守得住。
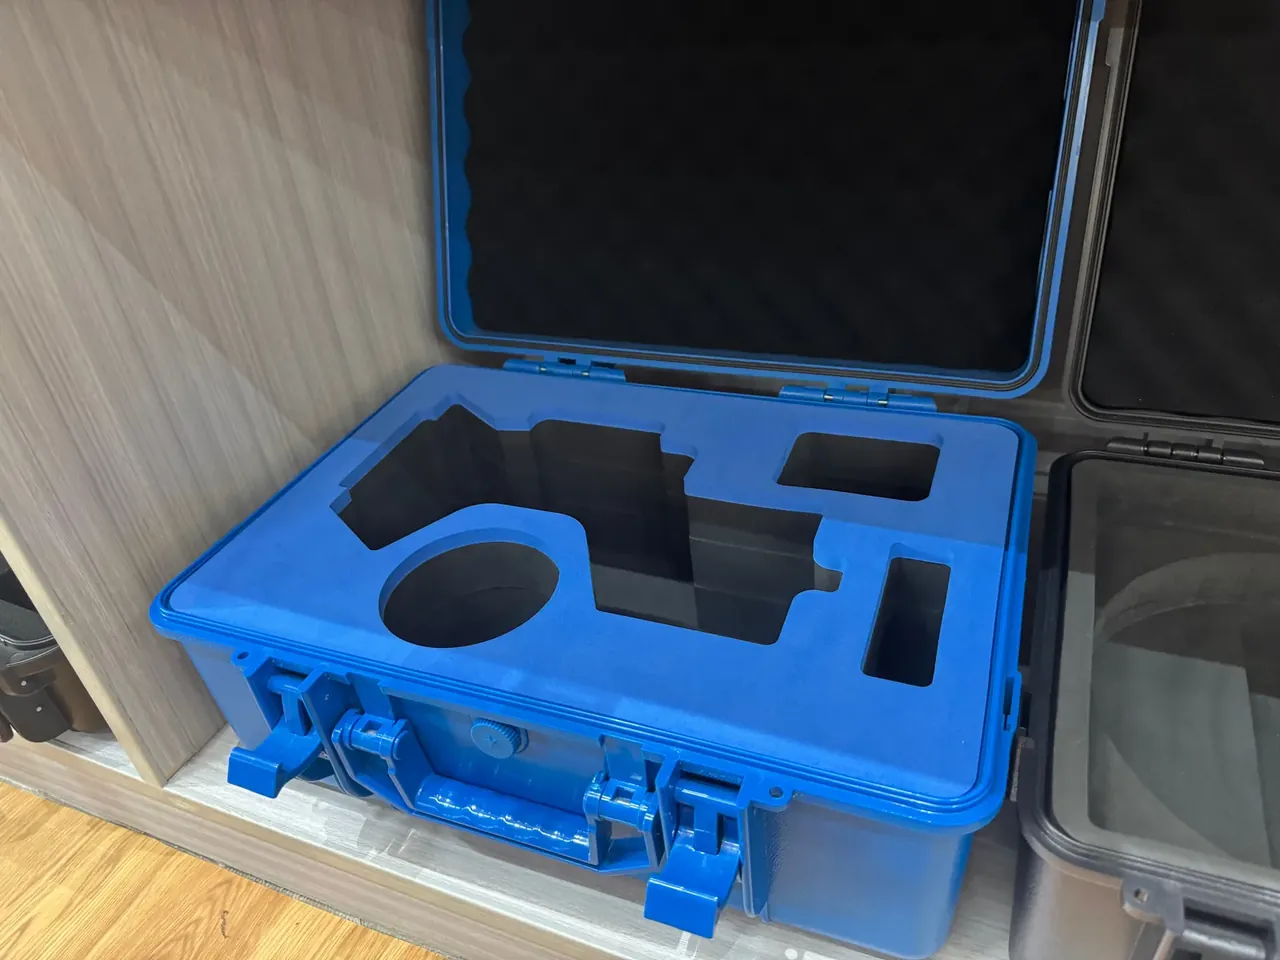
间隙在温度里会变。箱体耐温 −10 ℃~+55 ℃,PP 线胀系数比金属销大,升到 +55 ℃ 时孔径涨得更快,间隙收窄;降到 −10 ℃ 反过来张开,扣合变松。校核要按 +55 ℃ 那一端,不按装配车间温度。
扣舌与扣座的侧向间隙取 0.2 mm。小于此值,毛边与灰尘会把扣舌顶住;大于 0.4 mm,扣舌能侧移,保持力读数掉 10 N 左右。
| 配合间隙 | 装配手感 | 判定 |
|---|---|---|
| 0.15 mm | 销轴需轻敲入位,转动偏紧 | 量产不取,装配易起白 |
| 0.25 mm | 手压即入,回弹清晰 | 常用档,按高温端复核 |
| 0.35 mm | 盖面可左右晃,扣合无声 | 判废上限,不得再放宽 |
一体注塑的铰链靠薄膜折弯,没有销轴,间隙换成薄膜厚度:0.35 mm 时折弯半径最小,1000 次内不易起白;做到 0.5 mm,应变反而上来,白化提前。
五、1000 次之后的判定口径
折叠 1000 次后保持力从 180 N 掉到 110 N 以下,或者销轴间隙超过 0.35 mm,就算失效。三条同时成立才算通过:保持力、间隙、白化,一条越线就不进成品仓。
判读看 5 只样本的分布。1 只掉到 110 N、另 4 只在 150 N 以上,问题在单只装配;5 只都落在 115 N 附近,说明结构已到边,该改销轴材料或孔径公差。过了 1000 次不等于寿命到顶。把通过的那只再推 200 次:再掉 10 N 以内,曲线还平;再掉 30 N,说明已进加速段,1000 次对它没有意义。反复折叠展开1000次不松动是验收线,不是寿命终点。
报告写清三件事:循环频率、环境温度、样本数量。30 次/min 与 23 ℃ 是基准条件,换了就不能与既有数据横向比较。
结论
折叠收纳箱的卡扣能不能反复折叠展开1000次不松动,答案不在某一个尺寸上,而在行程 4.5 mm、销轴 3 mm、间隙 0.35 mm 与壁厚 2.8 mm 这四处的配合里。压板以 30 次/min 推 1000 次,保持力守住 110 N、白化面积守住 2 mm²,箱体才算过关。箱体在 −10 ℃~+55 ℃ 之间来回,间隙还要按高温端再校一次,卡扣才不会在第二年突然松掉。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号