

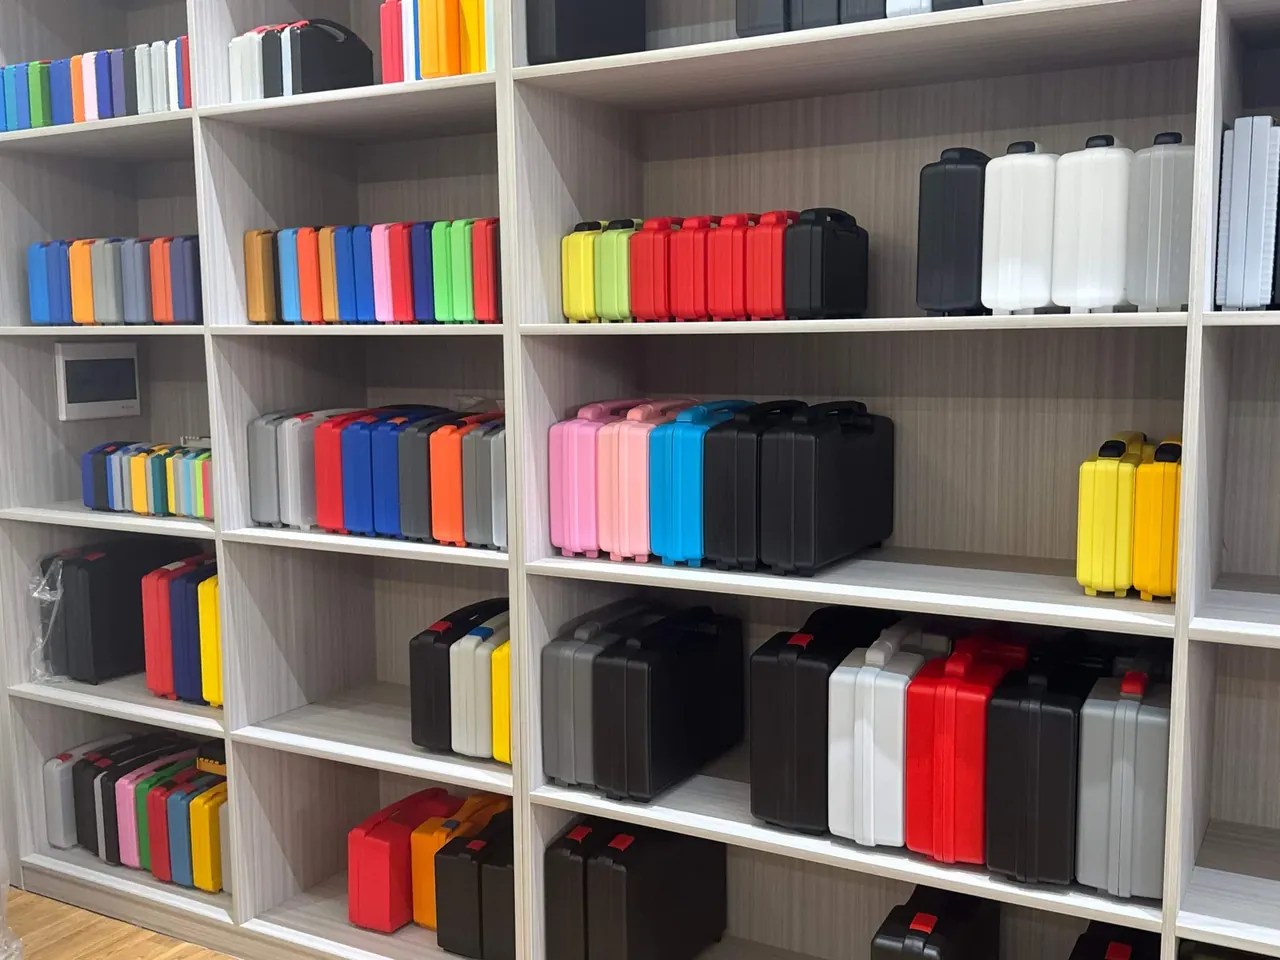
快速答案:工业激光打标机配件保护箱的分格隔板插槽深度取7mm,箱底定位柱阵列间距配62mm,两项定死后12次转运的格位错位不超过≤0.4mm、隔板拔出力稳在18–26N,配件批次便以此作为验收基线。空箱4.9kg、装载10kg的条件下,格位错位、密封圈20%的压缩率、跌落1.0m后的拔出力、开合4400次后的箱口复位,一并记进分格记录表逐项签核,少一项就不放行。扳扣2只各出350N,密封圈1道压20%,IP65只作方法对照附在报告里。
目录
- 工业激光打标机配件保护箱的插槽深度
- 定位柱阵列的间距
- 逐次转运后的错位读数
- 跌落复检的拔出力
- 配件批次槽深判废线
- FAQ
一、工业激光打标机配件保护箱的插槽深度
量插槽深度用的是深度尺,逐格过一遍才上转运台。工业激光打标机配件保护箱把这个数定在7mm,配着外径530×390×210mm、内腔465×330×150mm、壁厚4.1mm的箱壳一起看:槽浅了隔板在颠簸里往上窜,槽深了隔板露不出格口,手指无处借力。7mm是两头都不越界的那一档。
格位错位≤0.4mm这条线,一半由插槽深度兜着,所以它的注塑公差收得比箱壳任意一面都紧。空箱4.9kg、装载10kg时,两只扳扣各出350N把箱盖压死;槽若局部偏浅,隔板底端经12次转运便逐次抬升,格位跟着歪。来料抽检一发现槽深跑档,整批先扣下,转运台都不让上。
| 槽深档位 | 12 次转运后错位 | 判定 |
|---|---|---|
| 4 mm | 0.68 mm | 不取 |
| 7 mm | ≤0.4 mm | 判据线 |
| 10 mm | 0.34 mm 偏深 | 不取 |
4mm那档读出0.68mm,直接划掉;10mm读出0.34mm虽小,可隔板露高不足,取放别手,也不留。唯独7mm既守住≤0.4mm,又给隔板留够露高。
箱盖内侧压着一层平整内衬,合盖时只轻搭隔板顶沿,把竖向窜动限住而不吃力。内衬下沿与箱口密封沟槽同出一副模具,改一件就得回头核另外两件,免得隔板露高被悄悄吃掉。
二、定位柱阵列的间距
柱阵的62mm跨距,管的是隔板立住之后不再左右摆。工业激光打标机配件保护箱的柱阵跟箱底一次成型,隔板落槽,柱顶随即抵上根部;跨距一放宽,隔板中段悬空,12次转运里朝外鼓,错位就起来;一收窄,柱位又吃掉格内净空,厚一点的隔板干脆插不进。
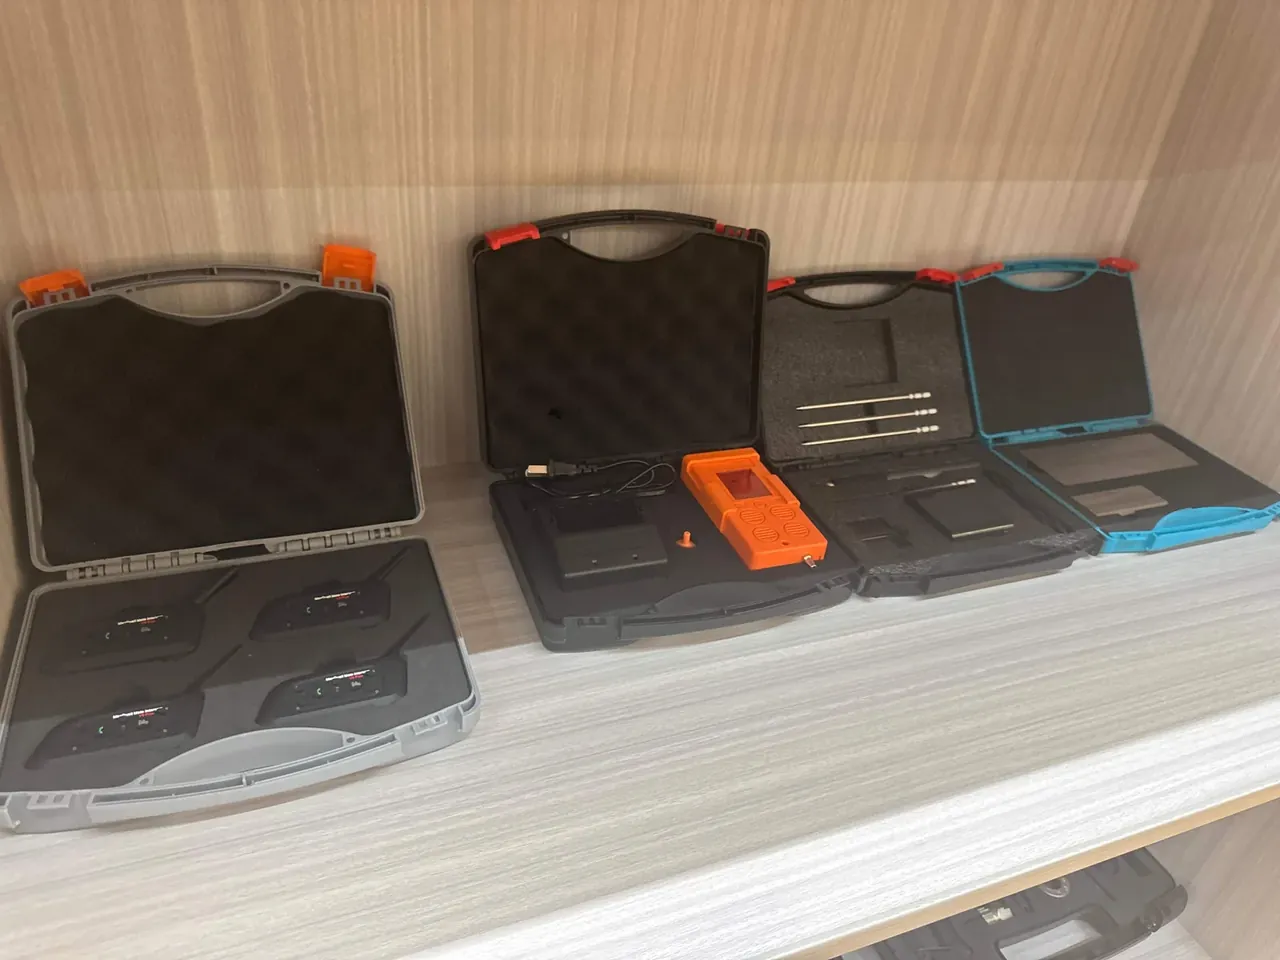
留62mm时已经把开合4400次后的柱顶磨耗算进去:磨矮一丝,抵紧力就泄,因此宁可初始偏紧。同一排柱顶得共面,否则单根先矮,隔板斜立,一侧格位被挤。350N的两只扳扣一压到位,柱阵便只管格位、不再承重;柱距与槽深合起来,才说明工业激光打标机配件保护箱转运12次后隔板为何还守在原格。
柱阵成型后逐排过通止规,柱径偏细的那一排抵不住隔板根部,转运里先让位。箱底与柱阵同色同料,回料掺多会让柱顶发脆,磕一下就塌角,来料因此各留一段柱条在柜里备查。
三、逐次转运后的错位读数
错位每2次转运记一回,不是熬到第12次才看。工业激光打标机配件保护箱每跑完一轮,静置片刻,格位塞尺探进隔板与柱顶之间,间隙折成错位读数,柱顶磨耗一并抄下;12次走完须≤0.4mm,中间哪一轮先越线就收工。
| 转运序号 | 格位错位 | 柱顶磨耗 |
|---|---|---|
| 第 2 次 | 0.10 mm | 0.01 mm |
| 第 6 次 | 0.25 mm | 0.04 mm |
| 第 12 次 | ≤0.4 mm | ≤0.08 mm |
把第12次的≤0.4mm当作终点线,单看这一个数没用:它是槽壁磨耗加柱顶下沉的合账。三只平行样若彼此差过0.09mm,先怀疑注塑那一批槽深不匀,回头查料,别急着改判据。车速、码几层、静置多久都得写进记录,缺一样六轮读数就对不齐。工业激光打标机配件保护箱这份逐轮台账,把错位怎么一格格攒出来标得清楚,终点单值给不了这个。
每轮读数挂在箱盖内侧的编号牌上,牌号与转运单号对应,追某一格错位时直接翻到那一轮,不靠事后补记。台架四角调平后先用标准块归零,标准块每季度复检一次。
四、跌落复检的拔出力
1.0m跌落之后补量隔板拔出力:拉力计沿法向匀速上提,读脱槽那一瞬的力,合格窗口18–26N。工业激光打标机配件保护箱此前已挨过12次转运,槽壁与柱顶都磨过一轮,这一跌要看的是冲击会不会把隔板从槽里顶松。
开箱先把槽内碎屑吹净,屑卡着会让18–26N虚高。密封圈1道压20%,两只扳扣各350N;若先出现松让,问题在锁扣预紧,不在隔板。箱壳跌完再复量一次,柱顶被磕塌一角,隔板根部便沿这处松动。拔出力随之下滑,格位跟着漂。IP65只作方法对照写进本轮报告。三笔账并到一张表上,落点只有一句:工业激光打标机配件保护箱的插槽,经转运又经跌落,还夹不夹得住隔板。
跌落台架的落面每回扫净再放箱,留一粒硬屑就会把箱角磕出额外凹痕,拔出力跟着偏低。箱角护块与箱底纵梁是冲击先到的两处,复检顺手看有无裂纹,有裂纹的箱体单独搁置,不进本轮统计。
五、配件批次槽深判废线
一批放行要过两道:先核7mm槽深的实测下偏差,再看12次转运后的错位。工业激光打标机配件保护箱每批先量槽,再由错位倒推槽壁疲劳,两道齐了才落签。槽深单列一项,是因为初始格位由它定,12次后剩多少余量也归它管;卡在来料这头,比终点偏了再回查省事。
| 错位取值 | 对应插槽深度 | 批次判定 |
|---|---|---|
| 0.68 mm | 4 mm | 判废 |
| ≤0.4 mm | 7 mm | 判据线 |
| 0.34 mm | 10 mm | 偏深不取 |
0.68mm配4mm够不着≤0.4mm,判废;0.34mm配10mm数虽好,露高不够,也不收。军之甲给配件批次定的是7mm、≤0.4mm、18–26N三条中值,客信新材料(广东)有限公司逐只在放行单上填槽深、柱距、第12次错位,三格填满才勾合格,全批勾毕汇总只数;空一格的挂起,不计入。工业激光打标机配件保护箱照此签,批与批才对得上。
判废箱体挪到待判区单独码放,挂红色标识牌写明是槽深、柱距还是错位哪一格没过,退回注塑时好按因归类。留样按批次号分层留到下一批签核之后再清,批与批比对有个实物参照。
结论
工业激光打标机配件保护箱放不放行,落到插槽深度与柱阵间距这一对配合上:12次转运之后,隔板还得稳稳落在原格。7mm、62mm、≤0.4mm、18–26N四个数同出一批才有可比性,单拎一个都好看,凑齐未必过得去。逐只判定、按批汇总,三项齐备才记合格,某一格再整齐也顶不了整批。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号