

为防护而生,为贴合而造
同一个箱体,外壳和内衬做的是两件事,却必须同时成立。外壳把落地的冲击摊到更大的面积上,靠 2–4 mm 的弹性形变争取时间;内衬把这段位移限死在 20–35% 的压缩区间里,让物件在腔内几乎没有加速的机会。两者之间留 1–2 mm 间隙,再配上 15–25 mm 的衬厚,才是一组能互相接住的参数。任何一侧单独加强,另一侧都会先到极限。
01外壳管摊开,内衬管限位:两件事不能由一层材料兼任
外壳的职责是把点冲击变成面载荷。落地瞬间,接触点只有几平方厘米,力集中在壳体局部,箱壁靠自身弯曲把力扩散到相邻的筋位和转角。这个过程允许形变,但形变量必须落在 2–4 mm 内,卸载后能弹回去。超过这个窗口,材料进入塑性区,留下的是一个永久凹坑,下一次冲击会从凹坑边缘开始裂。
内衬的职责正好相反:它不负责吸收,负责限制位移。物件在箱内获得的加速度,等于它被允许移动的距离除以时间。把压缩量控制在 20–35%,内衬既保持支撑,又留出回弹余量;压到 50% 以上,泡孔结构塌陷,之后再遇到冲击就只剩一块硬板。两件事分给两种材料,混在一起做,两头都不到位。
02形变窗口 2–4 mm:外壳的回弹预算怎么估
把外壳当成一根受弯的梁来估:壁厚 3–4 mm 的 PP 侧壁,在筋位跨距 60–100 mm 时,弹性形变的可用量通常落在 2–4 mm 这一档。这个数不是越大越好,形变越深,物件跟着走得越远,内衬要吃掉更多位移;反过来,形变只有 1 mm 的硬壳会把冲击时间压到几毫秒,加速度峰值反而升高。
判断外壳是否还在弹性区,有一个很朴素的现场办法:卸载后量凹坑深度,残留超过 0.5 mm 就说明这一击已经越过屈服点。批量检验时用固定高度、固定姿态重复六面,记录每一次的残余变形,曲线一旦上翘,说明壁厚或筋位要调,而不是继续加厚材料。
03内衬压缩 20–35%:低于下限会晃,高于上限会失去回弹
内衬的压缩率是装配后量出来的,不是材料参数。物件放进去、盖子扣上,衬厚从自由状态被压掉的百分比,就是这个数。低于 20%,物件在腔内还能移动 1–2 mm,每次搬运都是一次小幅撞击,长期下来磨的是腔内壁和物件棱角。高于 35%,泡孔被压扁,反复冲击后不再恢复原厚。
EVA 的密度决定这个区间好不好用。38–60 kg/m³ 的模压 EVA,在 20–35% 压缩下能给出比较线性的支撑;密度偏低的材料要先压掉一大截才开始受力,等效于把设计好的间隙又放了回去。裁切件与模压件的差别也在这里:刀模切的直壁在转角处会塌,模压的圆角能把力顺着曲面传下去。
04不匹配时谁先失效:三种可以复现的顺序
第一种是硬壳配软衬:外壳几乎不变形,冲击时间短,加速度峰值高,内衬在头一两次就压到极限,之后永久塌陷。第二种是软壳配硬衬:外壳让出 6–8 mm,内衬只肯让 10%,位移全部转成壳体弯曲,转角处先出现白化,再开裂。两种都是配错,也都在同一套跌落序列里现形。
第三种最隐蔽:两侧都偏软,单次跌落看起来没事,但内衬每次只回弹到原厚度的 90%,十几次搬运之后间隙从 1 mm 变成 3 mm,物件开始在里面滑动。检验这种失效不能只看一次跌落,要按 10 次、20 次的序列记录衬厚与间隙,看两个数是否单调下降。
05配平:先定衬厚,再用间隙做最后 1–2 mm 的减法
配平从物件尺寸出发:三向各加 15–25 mm 得到内腔名义尺寸,再按壁厚 3–4 mm 加上转角半径,才得到外廓。衬厚取上限还是下限,取决于物件自重与允许加速度:重的物件靠厚度换位移,轻的物件用 15 mm 就够,省下来的空间不如留给壁厚与筋位。
最后那 1–2 mm 是装配公差,不是设计余量。它吸收模具收缩、内衬回弹和物件本身的尺寸波动:留成 0.5 mm,装配线上要靠压合;留成 3 mm,内衬的预压就白做了。合箱后用手横向推物件,感到轻微阻力但推不动超过 1 mm,这一组参数才算配平。
| 外壳弹性形变量 | 2–4 mm(卸载后回弹) |
|---|---|
| 内衬压缩率 | 20–35% |
| 内衬与物件单边间隙 | 1–2 mm |
| 内衬厚度 | 15–25 mm |
| EVA 密度 | 38–60 kg/m³ |
| 跌落验证 | 1.5 m,六面 |
| 冲击加速度峰值 | 40–90 G(实测区间) |
| 单次冲击能量吸收率 | 60–75% |
常见问题
间隙留 1 mm 是不是越紧越好?
不是。1–2 mm 是给模具收缩、内衬回弹和物件公差留的余量。压到 0.5 mm 以下,装配要靠压合,内衬长期过压,几个月后就失去回弹;放到 3 mm 以上,物件在腔内能滑动,等于把冲击交给外壳独自承担。
内衬越厚越安全吗?
超过 25 mm 之后收益递减。厚度增加会缩小内腔,为装下同样的物件只能加大外廓,重量和体积一起上去;更厚的衬在同样压缩率下要吸收更多位移,回弹也变慢。15–25 mm 是多数手持设备能拿到的平衡点。
外壳做得更硬是不是更抗摔?
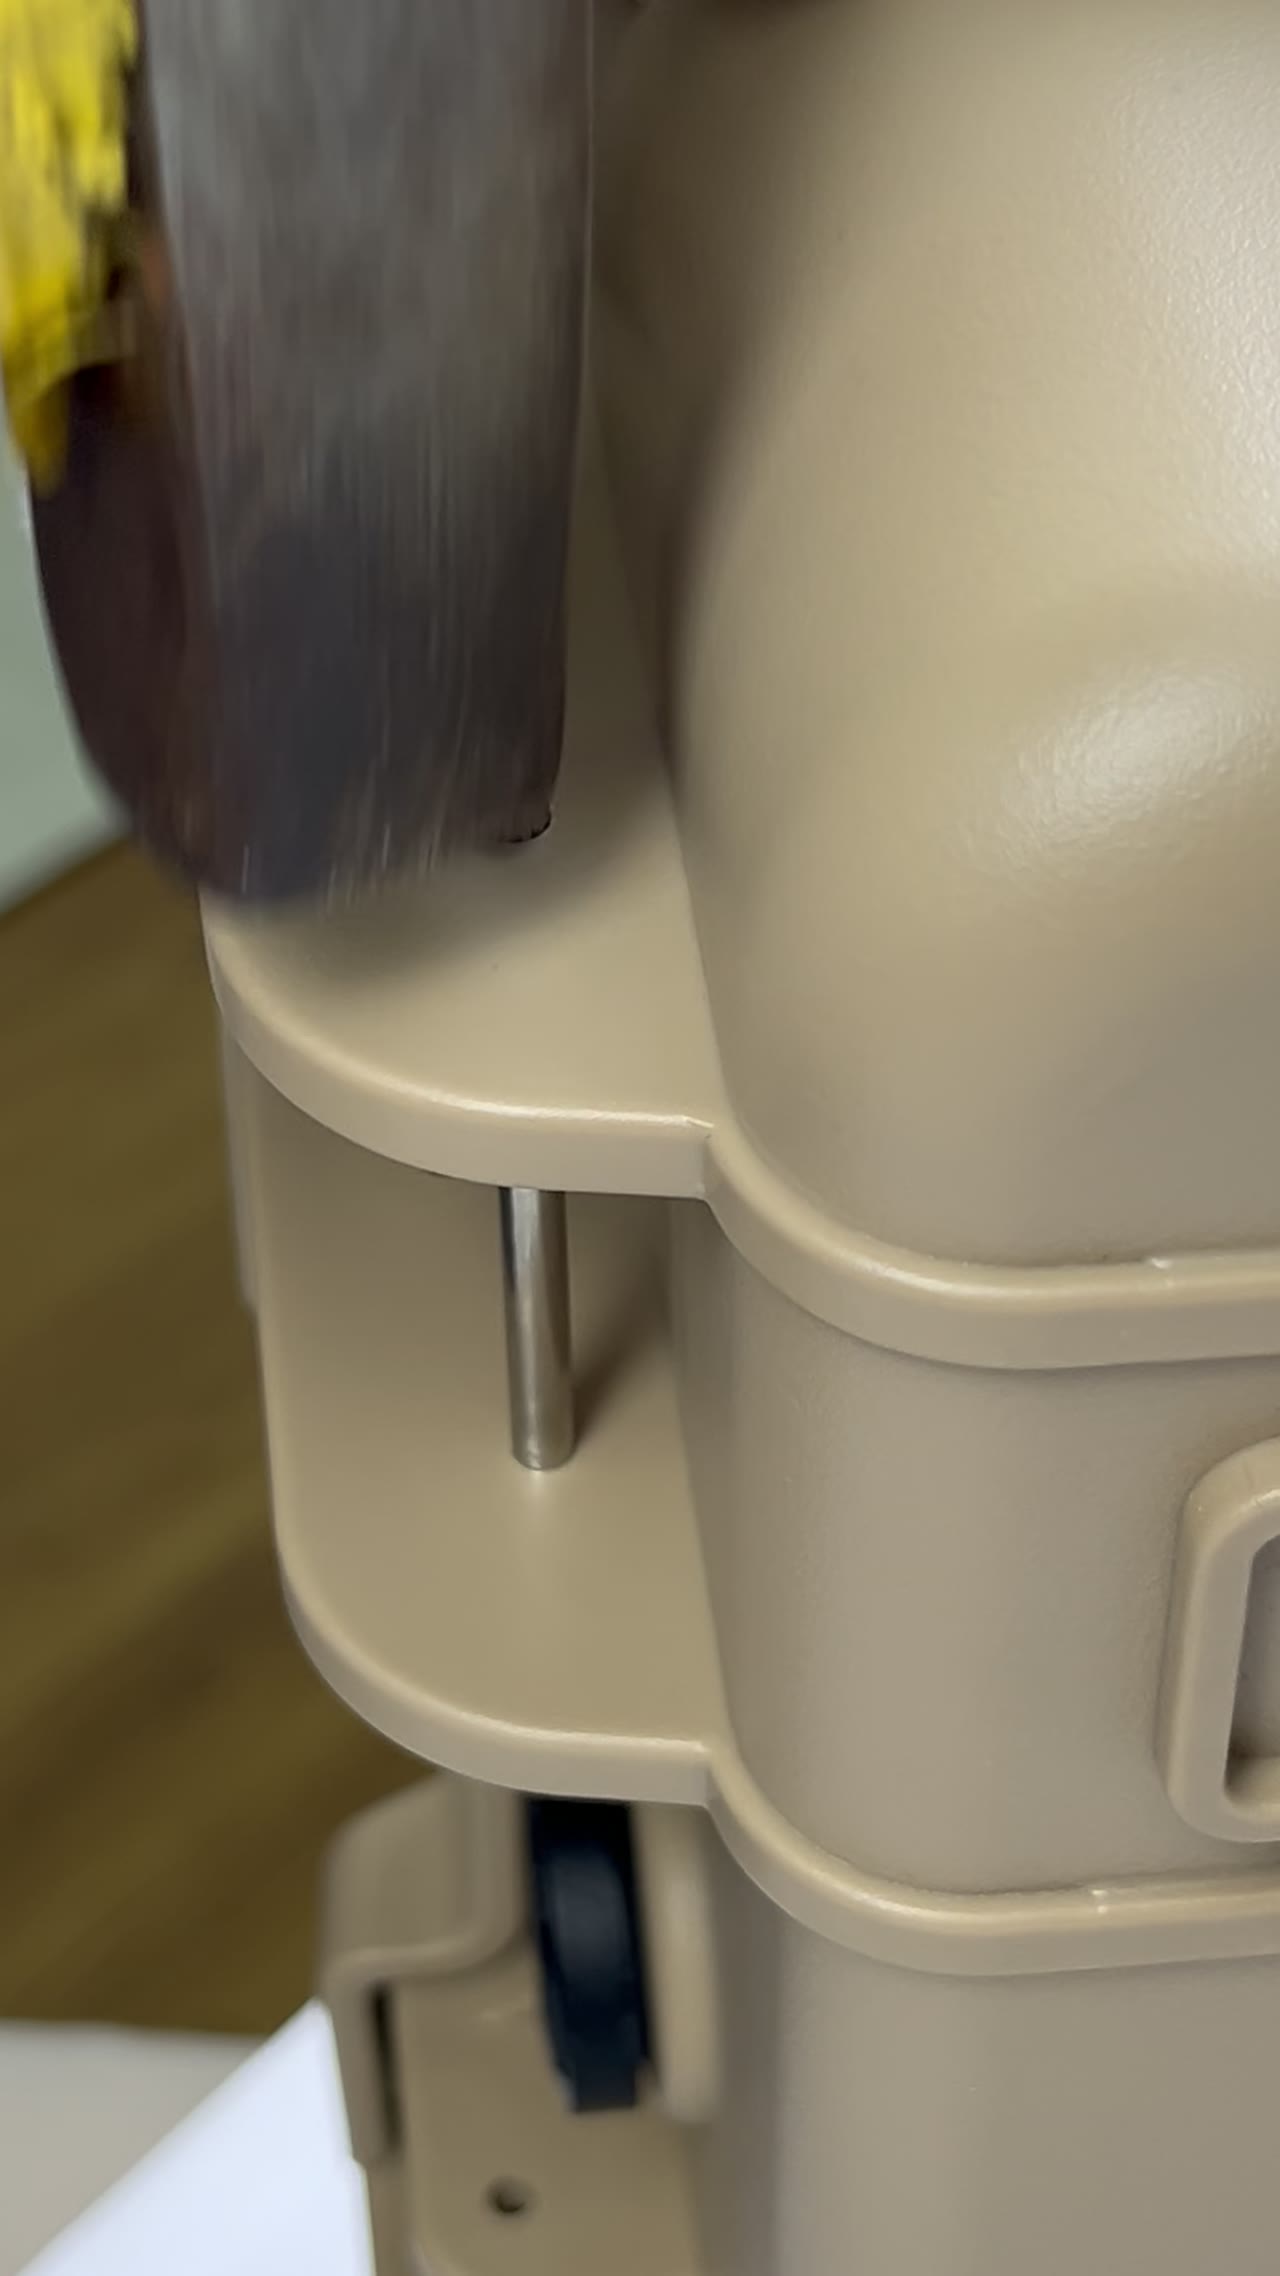
硬度提高会把冲击时间压短,加速度峰值上升,这部分能量最终由内衬和物件承担。外壳需要的是 2–4 mm 的弹性形变窗口,不是无限的刚度。真正该加硬的是转角与铰链座,那里一旦变形,盖子和箱体的配合就回不来了。
怎么判断一侧已经失效?
看两个数:卸载后的残余凹坑超过 0.5 mm,说明外壳越过屈服点;内衬自由厚度回不到原尺寸的 95%,说明泡孔已经塌陷。两项都合格而物件仍有划痕,问题在间隙,不在材料。