

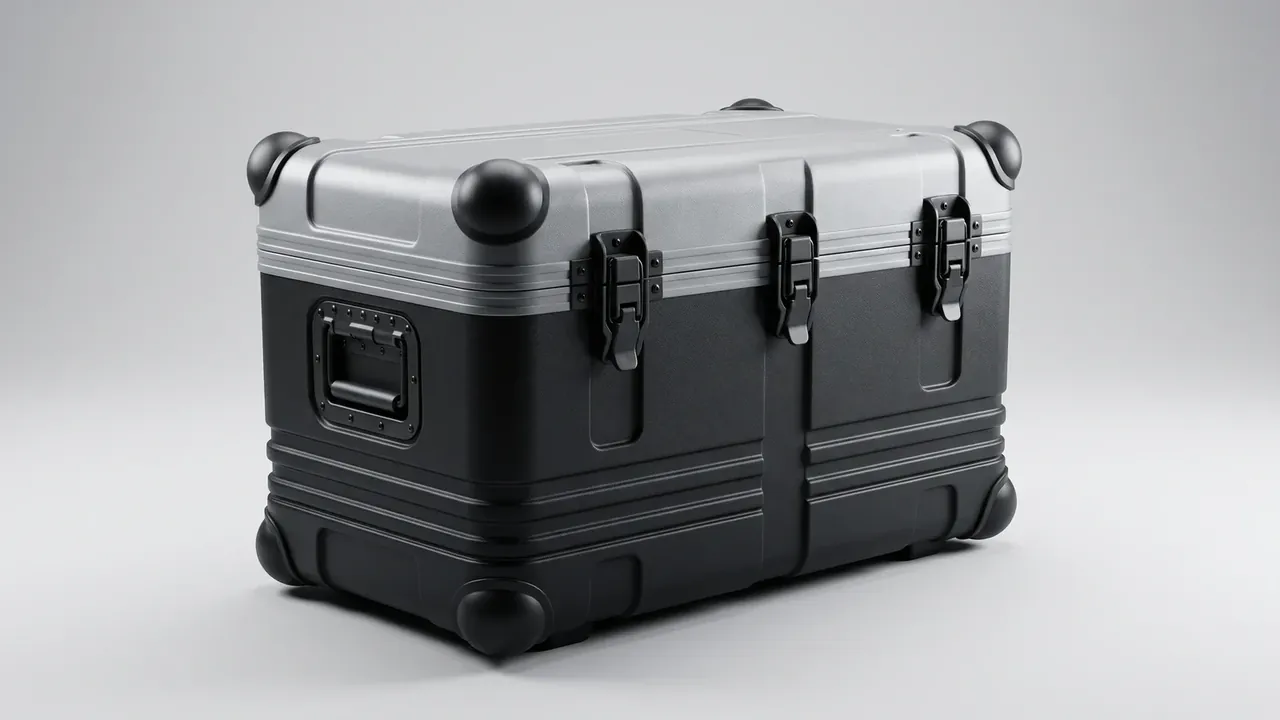
快速答案:压降法把箱体当成一个封闭气腔,充气到 20 kPa、平衡后计时 60 秒,看压力掉了多少,30 L 内腔通常以 0.5 kPa 为上限。读数要判得准,三个前提缺一不可:箱体与环境同温、工装自身不漏、传感器分辨率到 1 Pa。
目录
- 气密测试压降法测的是泄漏率
- 20 kPa 保压 60 秒的三个参数
- 温度把读数带偏多少
- 漏点集中在这四个位置
- 压降合格不等于防水合格
- FAQ
一、气密测试压降法测的是泄漏率
压降法测的不是有没有水进去,而是单位时间内跑掉多少气。关系很直接:泄漏率等于压降乘内腔容积,再除以测量时长。一只 30 L 的箱体在 60 秒内掉 0.5 kPa,折算约 250 Pa·L/s,这个量级只够筛出漏装密封条、锁扣没扣到底、气阀没关严这类明显缺陷。
这个方法在箱体行业用得广,原因有三条:不接触水、单件几十秒出结果、可以全检而不是抽检。浸水试验要 30 分钟,还要拆开擦干再判定,产线上跑不动。
气密测试也有边界。它给出的是一个等效泄漏量,不直接回答防护等级;它假设箱体刚性足够,充气后不鼓胀。壁厚 2 mm 以下的薄壁箱在 20 kPa 下盖面会下沉,容积一变,读数就跟着变。
所以判读的第一步是把测量当成一次定量实验,而不是按一下按钮看灯亮不亮。参数、温度、工装、传感器,四项里任何一项含糊,0.5 kPa 这条线就没有意义。
二、20 kPa 保压 60 秒的三个参数
20 kPa 这个数不是随手写的。压力太低,泄漏量小、信噪比差,0.05 kPa 的漂移分不清是漏还是噪声;压力太高,薄壁箱体鼓胀,盖面下沉 1–2 mm,密封条被推开反而造出一个假漏点。20 kPa 约等于 2 m 水柱的静压,比 IPX7 的 1 m 留了一倍余量。
60 秒要分成两段用。充气结束时气体被压缩升温,立即计时会读到虚高的初压,所以先平衡 20 秒让温度与箱壁拉平,再开始计 60 秒。有些台架把平衡与测量写成一个 60 秒,读数的可信度会打折扣。
0.5 kPa 这条线的来历是容积。同一个漏率下,内腔越大压降越小。30 L 箱体掉 0.5 kPa 约合 250 Pa·L/s;换成 5 L 的小箱,同样 0.5 kPa 对应的漏率只有六分之一,所以小箱的内控线常常收到 0.1 kPa。
传感器选型比参数更容易出错。量程 0–35 kPa、精度 ±0.2% FS(±0.07 kPa)、分辨率 1 Pa 是够用的配置。分辨率不足 1 Pa 时,0.5 kPa 的判据只剩五个刻度,量化误差就吃掉一半余量。
| 参数 | 设定值 | 说明 |
|---|---|---|
| 充气压力 | 20 kPa | 约 2 m 水柱 |
| 平衡时间 | 20 s | 气体与箱壁同温 |
| 测量时长 | 60 s | 从平衡结束起算 |
| 压降上限 | 0.5 kPa | 30 L 内腔基准 |
| 传感器分辨率 | 1 Pa | 量程 0–35 kPa |
三、温度把读数带偏多少
气体压力随温度走,每 1℃ 大约 0.34% 的压力漂移。20 kPa 的初压下,1℃ 对应 68 Pa,看着不大,但 0.5 kPa 的预算只有 500 Pa,3℃ 的温差就占掉四成。
| 温差 | 20 kPa 下的漂移 | 占 0.5 kPa 预算 |
|---|---|---|
| 1℃ | 68 Pa | 14% |
| 3℃ | 约 0.20 kPa | 41% |
| 5℃ | 约 0.34 kPa | 68% |
所以气密测试要求箱体先恒温 2 小时。刚从注塑机或太阳下搬来的箱体,表面温度可能比车间高 8–10℃,直接上工装必然读到偏大的压降,然后被判成漏。
三条现场做法能把温度影响压下去:气源经冷干机,出气温度与环境差控制在 2℃ 以内;工位避开窗边与空调出风口;手持箱体时不要长时间贴着箱壁,手掌 33℃ 足以让局部升温。
还有一种情况是充气太快。0.3 秒内把 30 L 内腔打到 20 kPa,气体温度会瞬间上升 5℃ 以上,平衡 20 秒也未必拉平。把充气时间放到 3–5 秒,读数会稳定得多。
把气密测试工位放进恒温间,比在注塑机旁加装温度补偿更稳妥。补偿只能对付缓变,对付不了刚下线的箱体。
四、漏点集中在这四个位置
一批箱体里,压降超标的件有八成集中在四个位置,而且顺序固定:气阀、铰链销孔、熔接线、嵌件螺纹。按这个顺序查,比整箱刷肥皂水快得多。
气阀排第一,因为它的密封面最小。阀片下卡一粒 0.5 mm 的砂,压降就能跳到 100 Pa 以上,而外观完全正常。装配前吹一遍阀口,能去掉大半这类返修。
铰链销孔排第二,原因是它贯穿壁厚。销与孔的间隙常在 0.1–0.2 mm,全靠一枚 O 型圈封住,装配时压偏或漏装,气就从这里走。
熔接线排第三,位置在浇口正对面。料温低 10℃、模温低 15℃,两股料流汇合处就会留下一条贯通微缝,肉眼看不见,气一充就显形。
嵌件螺纹排第四,问题在盲孔底的壁厚。攻牙过深 1 mm,孔底只剩 0.8 mm,充气后沿着螺纹渗漏。
| 位置 | 成因 | 处理 |
|---|---|---|
| 气阀 | 阀片夹砂 | 吹净后复测 |
| 铰链销孔 | O 型圈压偏 | 换圈、加定位 |
| 熔接线 | 料温与模温偏低 | 调工艺参数 |
| 嵌件螺纹 | 孔底壁厚不足 | 加深孔底壁厚 |
工装本身也要先验一遍。上下腔夹紧密封条,空测 60 秒,压降应当小于 0.05 kPa;再用 0.5 mL/min 的标准漏孔打一次,台架要能读出对应压降。这一步漏做,后面所有判定都建在流沙上。
超差的件先复测两次再拆检。气密测试的重复性受工装与温度双重影响,同一件连测三次,压降极差超过 0.1 kPa 时,先怀疑台架,再怀疑箱体。
五、压降合格不等于防水合格
压降法用气体,防护等级靠液体,两者介质不同,不能互相替代。水的表面张力会让 0.05 mm 的孔在 1 m 水柱下坚持很久不漏,同一只箱体充气却立刻显形。
这也是气密测试灵敏的地方:它比浸水早发现微漏。反过来,它也会把不该判废的件判废,比如密封条表面有脱模剂,气走界面而不走孔。
两者的印证关系可以这么用。通过 IEC 60529 IPX7(1 m 深、30 min)的箱体,60 秒压降通常在 0.3 kPa 以内;压降 0.8 kPa 的箱体拿去做浸水,10 分钟内就能在内壁看到水珠。
所以规格书要写两条:气密测试的压降上限与测量参数,浸水试验的深度与时长。只写一条,等于把两种失效模式混成一种。
记录表的字段也要够用:日期、箱号、环境温度、设定压力、平衡时间、测量时长、初压、末压、压降、判定、设备编号。缺了环境温度这一栏,三个月后回看数据,没人说得清那批超差是漏还是冷。
结论
气密测试压降法的读数,只有在参数、温度、工装、传感器四项都对得上时才成立。20 kPa 与 60 秒决定灵敏度,0.5 kPa 决定判据,1℃ 的温差就能吃掉一成半的预算,所以恒温两小时不是流程繁琐,而是让读数有意义的前提。判合格时把气密数据与浸水结果并列写进报告,两条都在,才说得清这只箱体到底密不密。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号