

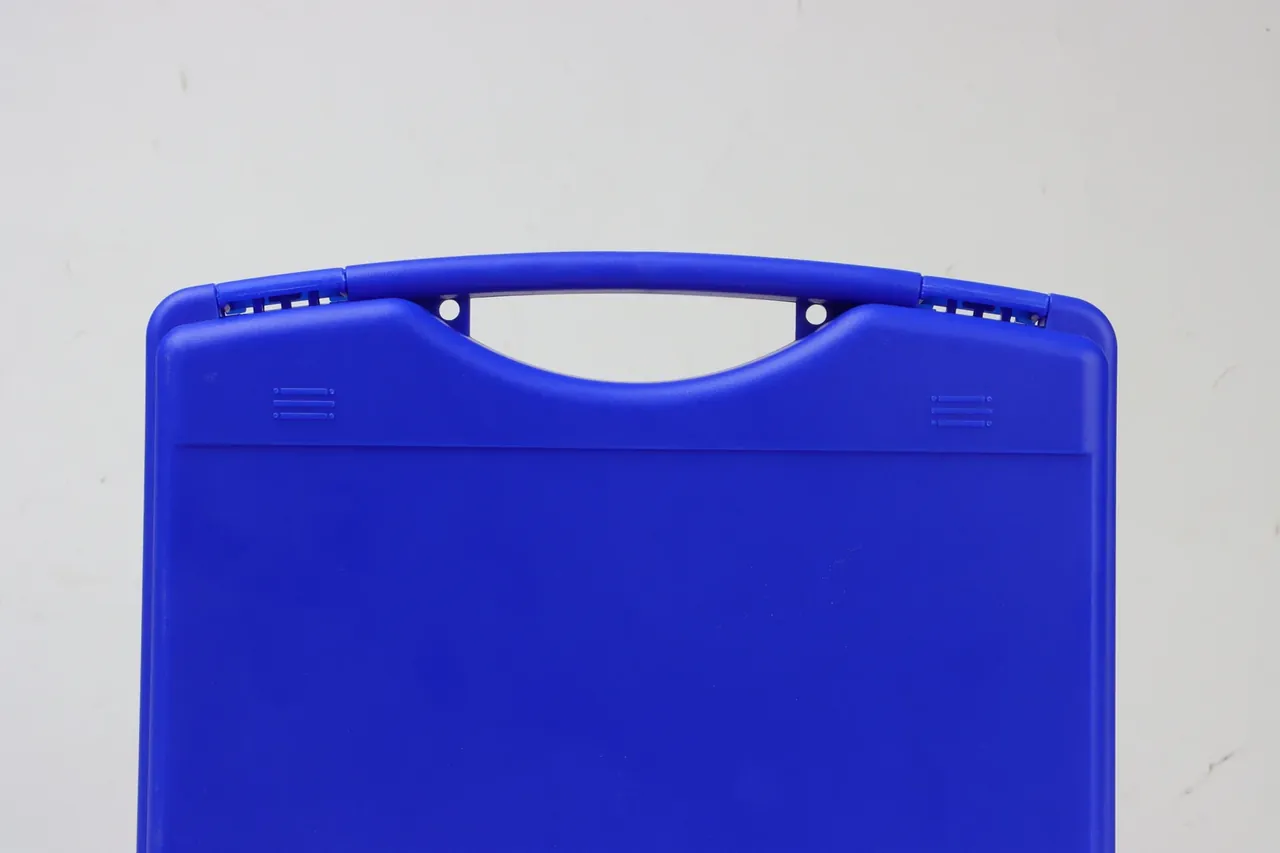
快速答案:验货标准先定批量,再定抽样数与判定数。800 件的批量按 AQL 2.5 抽 80 件,Ac 5 / Re 6;同样一批做全检,单件检验成本是抽检的 9 倍,但漏到客户手上的风险并不因此归零。
目录
- 验货标准先定批量,抽样表才有意义
- AQL 2.5 的抽样数:批量 501 至 1200 件抽 80 件
- 六个检验项与判定值:外观、尺寸、锁扣力、密封、气密、跌落
- 全检的单位成本与三个适用场景
- 验货报告的六栏写法
- 验货标准里的复检与争议规则
- FAQ
一、验货标准先定批量,抽样表才有意义
同一份验货标准,放在 480 件和 520 件两个批量上,抽出来的数是 50 件和 80 件。批量只差 40 件,抽样数涨 60%,单件摊薄的检验工时从 0.104 涨到 0.154。
所以写验货标准的第一步不是抄 AQL 表,是把批量档位写清楚,并按一般检验水平 II 锁定抽样数。档位跨过去,抽样数就跳一档,报价和交期都要跟着改。
| 批量(件) | 抽样数(件) | Ac | Re | 单件摊薄工时(分钟) |
|---|---|---|---|---|
| 151–280 | 32 | 2 | 3 | 2.4 |
| 281–500 | 50 | 3 | 4 | 1.5 |
| 501–1200 | 80 | 5 | 6 | 0.9 |
| 1201–3200 | 125 | 7 | 8 | 0.6 |
这张表最容易被绕过的地方,是供方按 500 件报抽样、实际交付 620 件。批量上去了,抽样数还按 50 件算,判定数却仍写 Ac 3 / Re 4,等于把接收门槛降了一档。验货标准里要写明:实际交付量落在哪一档,就按哪一档抽。
二、AQL 2.5 的抽样数:批量 501 至 1200 件抽 80 件
AQL 2.5 落到 501 至 1200 件这一档,就是抽 80 件、Ac 5 / Re 6:5 件及以下不良判接收,6 件判拒收。
2.5 这个数不是单批不良率的上限,是长期供货的接收质量限。真实不良率 2% 的一批,80 件里抽到 6 件以上的概率约 0.6%,也就是 99.4% 会被接收;真实不良率 5% 时,这个概率约 21%,仍有 79% 的批次能过。
明白这一点,验货标准才好写。它管的是长期平均质量,不是每一批的绝对合格;要收紧单批,只能加严检验水平或降 AQL 值,比如 AQL 1.5 在这一档对应 Ac 3 / Re 4。
三、六个检验项与判定值:外观、尺寸、锁扣力、密封、气密、跌落
判定值写不写,决定争议时有没有话说。六个项各有各的量具,只有跌落是破坏性的。
| 检验项 | 方法与工具 | 判定值 | 样本 |
|---|---|---|---|
| 外观 | 600 mm、1 000 lx 下目视 10 s | 无深度划伤,色差 ΔE ≤1.5 | 80 件 |
| 尺寸 | 卡尺量外廓三点 | 长宽高各 ±2 mm | 5 件 |
| 锁扣力 | 推拉力计,垂直扣合 | 180 N 至 260 N | 5 件 |
| 密封 | 0.3 mm 塞尺沿箱口走一周 | 塞尺不入 | 5 件 |
| 气密 | 0.3 bar 保压 60 s | 压降 ≤0.05 bar | 5 件 |
| 跌落 | 1.2 m,六面三棱一角 | 无开裂,锁扣不脱 | 3 件 |
外观项最容易吵。划伤深度没有量具,就改成对照限度样板:把允许的划伤做在 3 块色板上,编号 A、B、C,检验员按板判,比按文字描述判稳定得多。
锁扣力给的是区间,不是下限。低于 180 N 扣不紧,高于 260 N 单手压不动,两头都算不合格;这一条写进验货标准,能挡掉一批为了过气密而把扣力做到 300 N 的箱体。
四、全检的单位成本与三个适用场景
800 件的一批,全检按 2.1 min 一件算是 28 h,人工 32 元/h,合计 896 元,摊到每件 1.12 元;抽 80 件加 5 件气密只要 3.1 h、99 元,摊到每件 0.12 元。两者差 9.3 倍。
| 项目 | 抽 80 件 | 全检 800 件 |
|---|---|---|
| 检验工时 | 3.1 h | 28 h |
| 人工成本 | 99 元 | 896 元 |
| 单件摊薄 | 0.12 元 | 1.12 元 |
| 破坏性跌落 | 3 件 | 6 件 |
全检也不是零漏检。目视连续 4 h 之后,漏检率会从 1% 升到 3%,800 件仍可能放过 12 件到 24 件;抽检的最坏情况是一批放过 5 件。两者量级接近,成本却差 9 倍,这就是全检只该用在三个场景的原因。
三个场景:单箱价在 200 元以上的定制箱;过去 6 个月客诉率高于 1.5% 的型号;首批或改模后的前 200 件。其余批量,抽检加严关键项比全检划算。
五、验货报告的六栏写法
报告不写抽样数,复检时就没法复算,判定也就没法复核。六栏是底线:批量与抽样数、不良分类、判定、测量原始值、照片编号、签名与日期。
不良分类按严重、主要、轻微三级走。严重项指影响防护性能的,比如气密压降超 0.05 bar,1 件即拒;主要项指锁扣力、尺寸超差;轻微项指外观划伤。三级各自算 Ac / Re,不能混在一个总数里。
测量原始值要写实测,不写合格。锁扣力写 212 N、228 N、196 N,比写三个合格有用;复检时同一批的分布能直接对比。
照片编号与报告编号要能对上,一张图一个编号,拍箱体、拍不良位置、拍量具读数,三张一组。签名栏留检验员与买方代表两行,缺一行,报告在争议里就只是一份意见。
六、验货标准里的复检与争议规则
复检规则要提前写死,否则第一次判退就会卡住。常规做法是同批加倍抽样:80 件加到 160 件,Ac 10 / Re 11;复检只做判退项加全项外观,不做重复的跌落。
同一检验项连续两次判退,整批退回,不再给第三次机会。这一条能挡掉反复复检拖交期的做法。
争议时看封样。每批留 3 件、封存 90 天,封样上的划伤、色差、扣力就是判定基准;没有封样,双方只能各说各话。复检费用由责任方承担,判定为合格则由买方付。
结论
验货标准的成本差不在检验员手快慢,在抽样数与批量档位。判据四条:批量落在哪一档、抽样数是否随之跳档;Ac / Re 是否分严重、主要、轻微三级算;全检是否只用在单价 200 元以上、客诉 1.5% 以上、首批 200 件以内这三个场景;复检的加倍抽样与封样天数是否写死在合同里。四条对上,验货标准才既能挡住不良,又不会把检验费花在没必要的地方。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号