

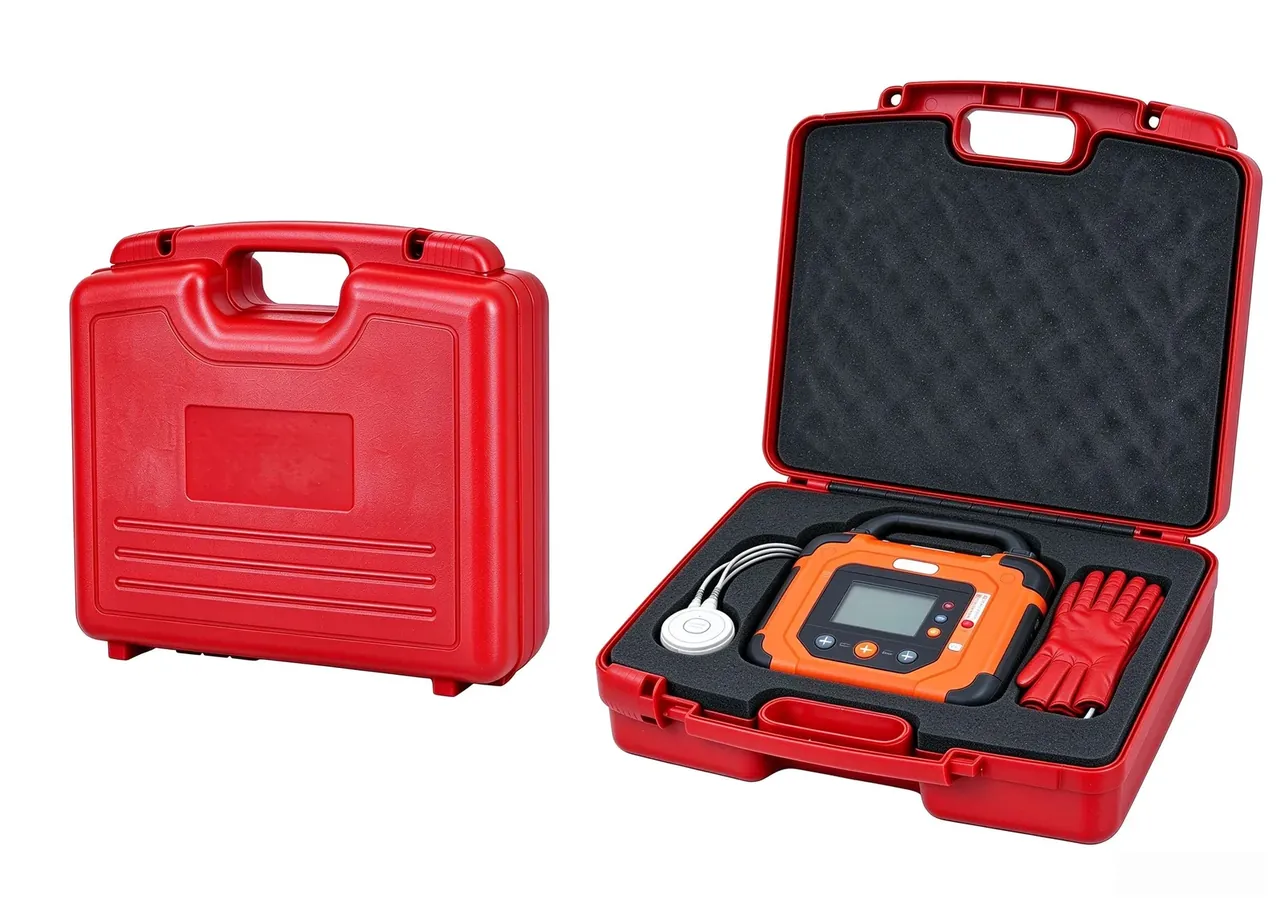
快速答案:防护箱底纹做 1 mm 还是 2 mm,差别先出现在湿滑台面上:同一只 25 kg 箱体,1 mm 在 0.5 mm 水膜上的摩擦系数是 0.31,2 mm 是 0.46,起步推力从 76 N 涨到 113 N。代价是底壁从 2.2 mm 减到 1.2 mm,单箱清洗从 25 s 拖到 45 s。
目录
- 防护箱底纹在冷链月台上的第一课
- 抓地:干、湿、霜三种台面的实测
- 积水与藏污:深槽留得住水也留得住泥
- 脱模、蚀纹成本与箱底壁厚
- FAQ
一、防护箱底纹在冷链月台上的第一课
冷链月台冲完地,地面留着 0.5 mm 的水膜。同样 25 kg 的样箱,用 40 N 的侧向力推出去,1 mm 底纹那只要滑 0.24 m 才停住,2 mm 底纹那只滑 0.16 m 就刹住了。现场的说法更直白:1 mm 的箱子推着走,2 mm 的箱子推一下就停。
差的那 8 cm 来自排水。1 mm 的槽在同水膜厚度下已经被填满,纹顶与台面之间连成一片连续水膜,箱子相当于在水上滑;2 mm 的槽还能把水排走一半,纹顶重新贴住地面。
尺子一量就明白代价在哪。底壁标称 3.2 mm,1 mm 底纹剩下 2.2 mm,2 mm 底纹只剩下 1.2 mm。同样一只箱子,抓地多出来的那部分,是从箱底强度里挪过去的。
这不是一道二选一的题,是一道取水膜厚度、清洗工时与壁厚余量三个数交集的题。
把三个数排个序更快:月台水膜常年超过 0.3 mm,防护箱底纹先定 2 mm;积水只是雨季偶尔出现,1 mm 足够;清洗工位不足 2 人,深纹多出来的抓地会被工时吃掉。
| 底纹深度(mm) | 干态摩擦系数 | 湿态摩擦系数 | 霜面摩擦系数 | 单箱残水(mL) | 底壁剩余(mm) |
|---|---|---|---|---|---|
| 0.5 | 0.52 | 0.26 | 0.14 | 6 | 2.7 |
| 1.0 | 0.58 | 0.31 | 0.18 | 11 | 2.2 |
| 2.0 | 0.64 | 0.46 | 0.27 | 18 | 1.2 |
| 3.0 | 0.66 | 0.51 | 0.33 | 27 | 0.2 |
二、抓地:干、湿、霜三种台面的实测
干态下两种深度的差距很小。水泥台面实测,1 mm 底纹的摩擦系数 0.58,2 mm 是 0.64,差 0.06,叉车司机基本感觉不出来。干燥环境里做 1 mm 就够用。
湿态把差距拉开到 0.15。0.5 mm 水膜下,1 mm 掉到 0.31,2 mm 还有 0.46。摩擦系数 0.30 是一条分界线:低于它,箱体在轻微侧向力下会持续滑移,高于它才会自己停住。
霜面是最苛刻的一档。−18 ℃ 冻库门口结一层薄霜,1 mm 底纹的摩擦系数只有 0.18,2 mm 是 0.27。这个数字已经接近冰面的 0.10,搬运时靠手腕是扶不住的,得靠底纹的槽口咬住霜层。
纹顶的接触面积也要算进来。1 mm 底纹的纹顶宽 1.2 mm、间距 6 mm,接触率约 32%;2 mm 底纹为排水把纹顶收到 0.8 mm、间距拉到 8 mm,接触率掉到 22%,单点压强从 0.28 MPa 升到 0.42 MPa。压强高一分,霜层就咬得实一分,这是深纹在 −18 ℃ 更稳的第二个原因。
摩擦系数不是靠加深就能一直涨。0.5 mm 加到 1 mm,湿态涨 0.05;1 mm 加到 2 mm,涨 0.15;2 mm 加到 3 mm,只涨 0.05,壁厚却从 1.2 mm 掉到 0.2 mm。收益在 2 mm 处见顶。
还有一处容易漏测:纹路的排布。同样的 2 mm 深度,直条槽沿推力方向排,湿态摩擦系数只有 0.38;改成 45 度交叉网格,能回到 0.46。深度决定排水容积,走向决定水往哪排。
测摩擦系数要固定三件事:箱体重量 25 kg、拉力计拉钩高度 30 mm、台面水膜 0.5 mm。三项不定,同一个深度能测出 0.28 到 0.49 的离散值。
三、积水与藏污:深槽留得住水也留得住泥
抓地的另一半账记在清洗工位。1 mm 底纹单箱残留水 11 mL,2 mm 是 18 mL,多出来的 7 mL 会跟着箱子进冻库,在 −18 ℃ 结成一层薄冰。
藏污比积水更难缠。冷链搬运溅上的血水与泥浆会卡进槽底,1 mm 的槽用 3 mm 宽的毛刷两下带过,单箱 25 s;2 mm 的槽要换 5 mm 宽刷头顺着槽走一遍,单箱 45 s。
一条每天 800 箱的产线,20 s 的差就是 4.4 个工时,按 35 元/小时算,一天多付 155 元,一年 5.6 万元。这笔钱在报价单上看不见,在清洗工位的排班里天天出现。
深槽还会把污水留到下一道工序。槽底积的泥在装箱前干结,箱体一落地就把泥印按在地面上,客户验货时按外观不合格处理。
槽底圆角决定泥能不能刷出来。R0.5 的槽底,毛刷能扫到 90% 的面积;R0.2 的槽底,刷毛进不到根部,残留集中在 0.6 mm 宽的一圈上。同一副 2 mm 防护箱底纹,把槽底圆角从 R0.2 改到 R0.5,单箱清洗从 45 s 降到 36 s,模具只多一道球刀精加工。球刀要顺着槽走,横着走会留 0.02 mm 的接刀痕。槽口倒角从 R0.3 放到 R0.5,搬运时手套不再被棱边挂住。这两处改完模具费加 900 元,省下的清洗工时一个月就回来。
所以 2 mm 底纹要配一条 0.8 MPa 的吹扫气嘴,装箱前对着箱底吹 3 s,把槽里的残水与浮泥赶出去。1 mm 底纹不需要这一道。
结冰是深槽的隐藏成本。18 mL 残水在 −18 ℃ 库门口 40 分钟结出 0.4 mm 的冰膜,纹路被填平,二次进库时摩擦系数从 0.46 掉到 0.22;1 mm 底纹的 11 mL 只结 0.2 mm,纹顶还露在外面,系数保在 0.35。防护箱底纹做深,前提是吹扫到位,否则深度换来的抓地会被一层冰抹掉一半。
四、脱模、蚀纹成本与箱底壁厚
深度做在模具上,成本也从模具出。1 mm 底纹随型腔一次蚀出来,不额外加工;2 mm 底纹要在模仁上先粗铣出 1.2 mm 的槽型,再蚀纹收口,单副模具多 6,800 元。
蚀纹本身也贵。1 mm 的纹深蚀 2 遍,2 mm 要蚀 3 遍,纹顶的圆角还得单独修,加工费从 2,400 元涨到 4,100 元。模具费合计多 8,500 元,摊到 5 万只箱子上是 0.17 元一只。
脱模是另一笔账。2 mm 的槽在脱模方向上形成倒扣,顶出力从 14 kN 涨到 19 kN,顶针从 6 支加到 9 支,箱底内表面留下 0.15 mm 的顶白印。
脱模斜度要跟着加。1 mm 防护箱底纹的槽壁斜度 1.5° 就能顺利脱模,2 mm 的槽壁得放到 3°,否则槽壁与模仁之间形成负压,开模瞬间把纹顶拉出 0.2 mm 的白痕。斜度一放,槽口变宽,排水截面反而多 8%,抓地不受影响。
| 项目 | 1 mm 底纹 | 2 mm 底纹 |
|---|---|---|
| 模仁粗铣(元) | 0 | 6,800 |
| 蚀纹加工(元) | 2,400 | 4,100 |
| 顶出力(kN) | 14 | 19 |
| 顶针数量(支) | 6 | 9 |
| 单箱清洗(s) | 25 | 45 |
| 每箱增重(g) | 0 | 180 |
壁厚这一项最容易被跳过。底壁 3.2 mm 上做 2 mm 底纹,剩 1.2 mm,1 kg 落球从 1 m 落下打三次就裂。要保住 2.4 mm 的余量,底壁得加到 4.4 mm,单箱增重 180 g,材料费多 0.9 元。
折中档的防护箱底纹是 1.5 mm。底壁 3.2 mm 下剩 1.7 mm,湿态摩擦系数 0.40,单箱残水 13 mL,清洗 32 s,模具只多 3,200 元。它不极端的抓地,也不极端的薄。
结论
防护箱底纹的深度,最终落在两个数上:湿态摩擦系数与单箱清洗时间。摩擦系数 0.30 是安全线,0.46 是舒适线,中间这段靠 0.5 mm 的深度增量换,换到 2 mm 就停。清洗成本则跟着深度一路涨,从 25 s 到 45 s,一年 5.6 万元的差额不会写在模具报价里。冷库、水产、冲洗月台这类常年湿滑的现场,选 2 mm 并把底壁补到 4.4 mm;普通仓储与车间周转,1 mm 的 0.58 干态系数够用,还省下 8,500 元模具费和一半清洗工时;拿不准的,1.5 mm 的 0.40 与 32 s 是最省事的位置。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号