

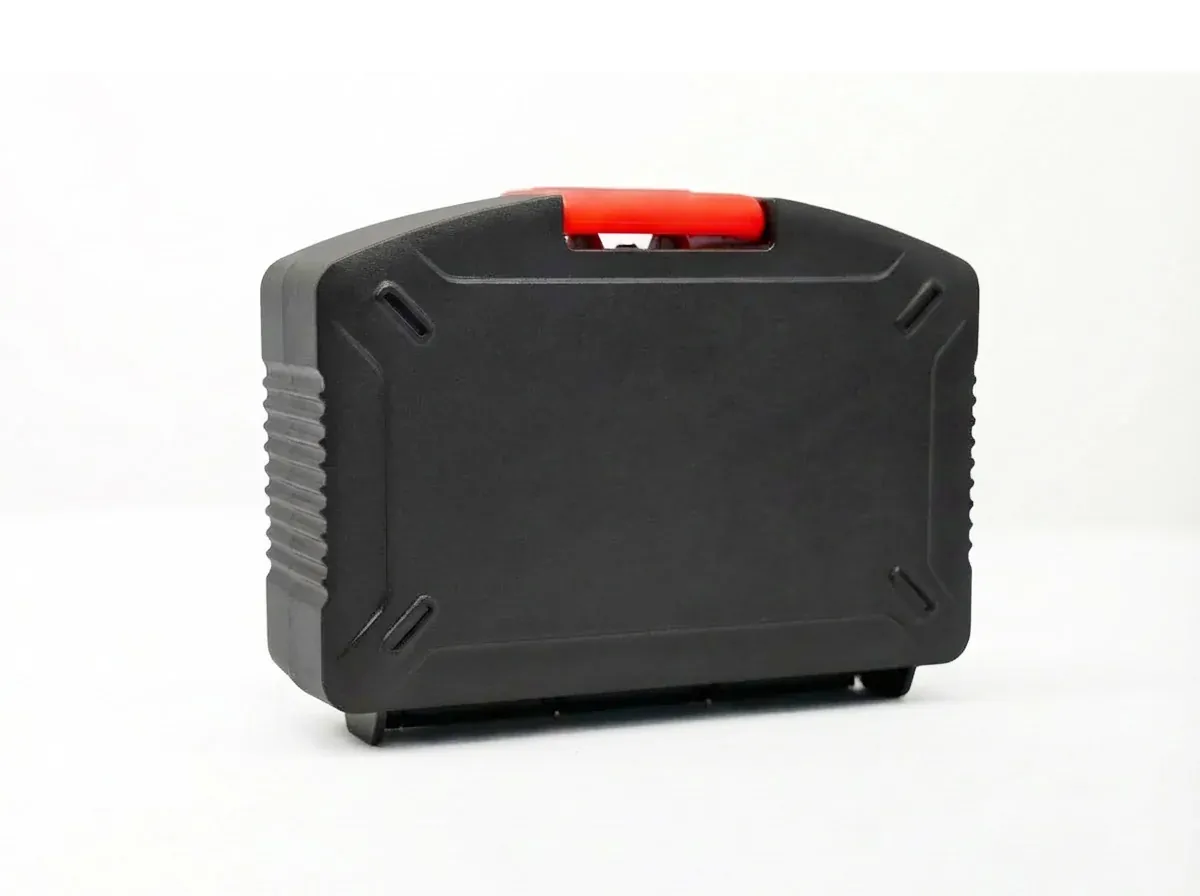
快速答案:箱体组装比价要连模具摊销和返工工时一起算:300 只的小批量里,注塑、吹塑、滚塑、钣金四档的单件总成本能差出两倍,选错一次就要用三次返工才补得回来。
目录
- 箱体组装的报价单拆开是六笔钱
- 小批量为什么箱体组装单价压不下来
- 返工成本:口沿错位一次赔多少
- 哪些项目不该选箱体组装
- 把采购价和返工价并成一张账
- FAQ
一、箱体组装的报价单拆开是六笔钱
同一只 600×400×230 mm 的箱子,四家工厂的箱体组装报价分别是 62 元、89 元、140 元和 210 元。差的不是利润,是成型路线。
报价单摊开只有六项:原料、成型工时、五金件、装配工时、包装,以及模具摊销。前五项随批量线性下降,第六项不降反升——批量越小,模具那笔钱摊到每只箱子上越吓人。
| 路线 | 模具投入 | 单件成型成本 | 经济批量 | 典型壁厚 | 返工难度 |
|---|---|---|---|---|---|
| 注塑 | 8 万元 | 62 元 | 3000 只以上 | 2.8 mm | 中,口沿可修 |
| 吹塑 | 1.8 万元 | 89 元 | 500 只以上 | 4 mm | 低,壁厚不均难补 |
| 滚塑 | 1.2 万元 | 140 元 | 200 只以上 | 8 mm | 低,可局部焊补 |
| 钣金 | 3000 元 | 210 元 | 50 只以上 | 1.5 mm | 高,变形后无法校平 |
这张表最容易误读的一点是模具费。8 万元看着吓人,摊到 3000 只上是 27 元;摊到 300 只上就是 267 元,单件直接从 62 元跳到 329 元。
那 27 元正是标题里的差价。它买的不是更厚的壁,是更紧的公差和更快的节拍。
二、小批量为什么箱体组装单价压不下来
注塑路线的成本被三件事卡住:模具、机台、换模时间。三者都跟批量成反比。
250 吨位的注塑机一小时能出 40 只箱体,换一次模要停机 4 小时。300 只的订单连半个班都不到,换模时间占比接近一半,这部分工时要照摊。
吹塑的模具便宜,但壁厚控制差。同一模出来的箱体,侧壁最薄处 3.2 mm、最厚处 5.1 mm,五金件只能按最薄处选型,等于用 5 mm 的料干 3 mm 的活。
滚塑的 8 mm 壁厚在重载场景里确实占优,代价是单件 140 元、一个循环 40 分钟。它适合年产 500 只以上、且不怕重的项目。
所以小批量不是「贵一点」,是路线选错了。300 只以下还坚持注塑路线,等于替模具买单。
三、返工成本:口沿错位一次赔多少
比价时最少被算进去的,是返工。
口沿错位是箱体组装最常见的返工项:上下盖合模后单边差 0.6 mm,密封条压不实,气密测试直接不过。修一只的工时是 6.5 分钟,而产线节拍只有 90 秒,一只返工等于堵住四个工位。
| 返工项 | 单只工时 | 直接成本 | 典型触发原因 |
|---|---|---|---|
| 口沿错位修整 | 6.5 分钟 | 11 元 | 模具排气不良,合模偏位 |
| 铰链孔扩孔重装 | 9 分钟 | 16 元 | 销孔同轴度超差 |
| 密封条更换 | 4 分钟 | 7 元 | 嵌压过深,条体压裂 |
| 五金件补铆 | 3 分钟 | 5 元 | 抽芯铆钉拉断 |
| 整箱报废 | — | 62 元 | 内腔变形超 0.8 mm |
按 1.8% 的返工率算,3000 只订单里约有 54 只要动一次手,直接成本 600 元上下,还没算停线损失。
这笔钱在看单价时是隐形的。等到第三批货被客户退回,才发现省下的 27 元早赔光了。
四、哪些项目不该选箱体组装
箱体组装不是默认答案。以下四种情形,换路线更划算:
- 单只样机或 20 只以内的试制:直接买现成的滚塑通用箱,改内衬,比开模便宜九成。
- 内腔超过 1200 mm 的长条件:注塑模太重,钣金折弯加筋更稳。
- 需要 8 mm 以上壁厚、又要抗冲击:滚塑或滚塑加钢架,注塑做不到这个厚度还保持重量。
- 使用现场要能补:钣金可以敲、可以焊,注塑箱体组装开裂只能换箱。
反过来,年产 3000 只以上、尺寸在 800 mm 以内、要轻要快,注塑路线的单件成本几乎没有对手。
判断口径只有一条:把批量代进模具摊销,再看返工率。两个数字一乘,答案基本就出来了。
五、把采购价和返工价并成一张账
单价只是分子,分母是使用寿命。
按五年折旧算,62 元的注塑箱体组装加 1.8% 返工率,全生命周期单件成本约 68 元;89 元的吹塑件返工率 0.9%,算下来 93 元;140 元的滚塑件几乎不返工,但自重多 2.3 kg,运费按每公斤 0.6 元、一年发 12 趟,五年又多出 165 元。
这张账要一起看才有意义。三条路线在五年尺度上的差距,比报价单上的差距小得多。吹塑那条线常常是最贵的,因为它把成本藏在了 4 mm 的壁厚里。滚塑的成本则明摆在自重上,看得见也躲不开。注塑的便宜是相对的,只在 3000 只以上成立。把批量写进合同,这张五年账才算数。
真正决定总成本的是返工率和使用年限,不是单价。把这两个数问清楚,比多跑三家工厂砍价有用。
结论
箱体组装的比价要从单价走到全生命周期:模具摊销决定小批量的起跑线,返工率决定五年后的总账。27 元的差价看着刺眼,真正的分水岭是 1.8% 与 0.9% 这两个返工率。把批量和返工率代进去,箱体组装该选哪条路线就不再靠感觉。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号