

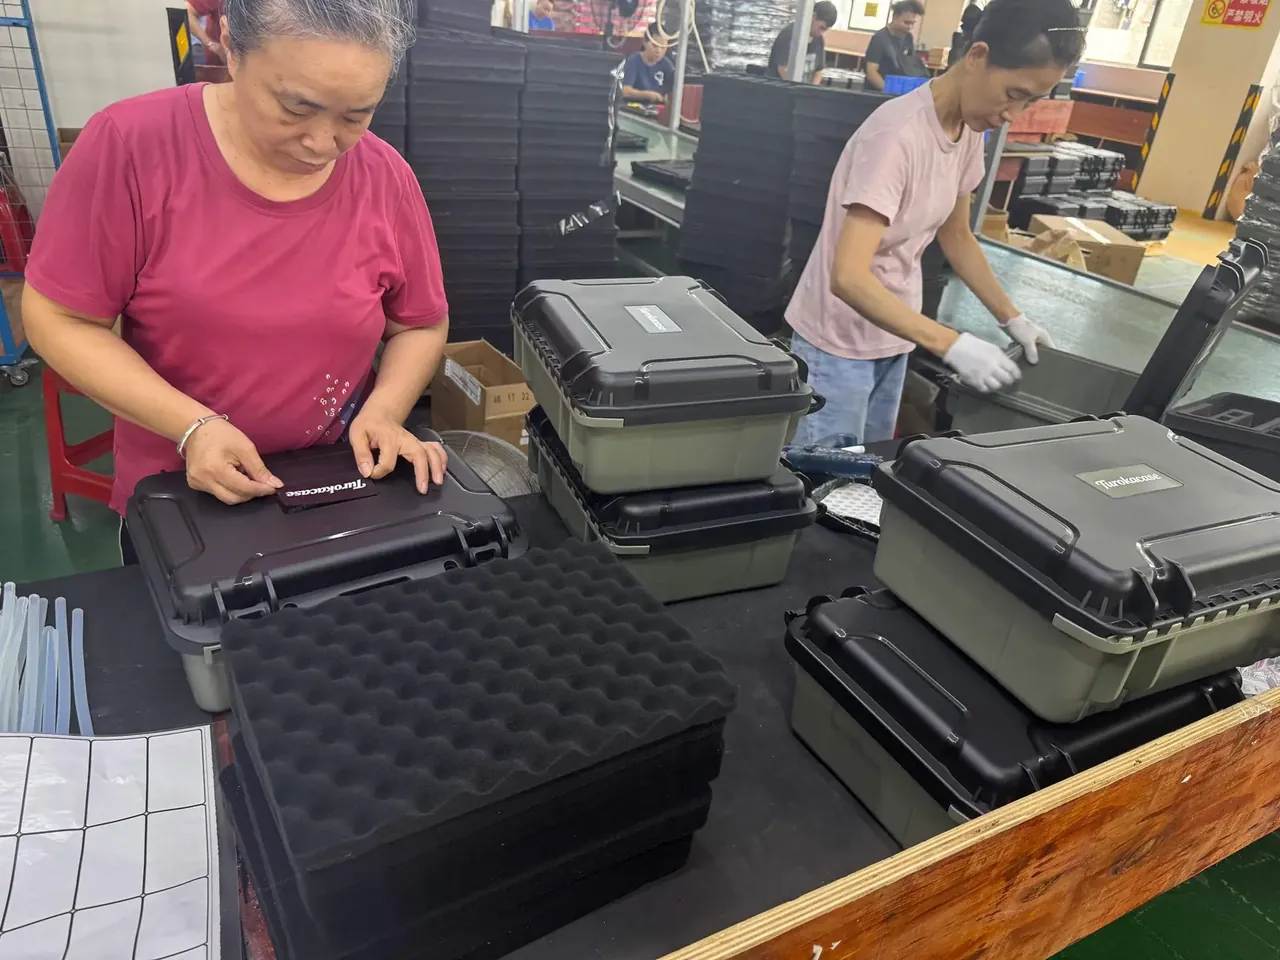
快速答案:箱体组装的顺序是五金、密封条、内衬。三者容错方向不同:五金靠敲击与扭转固定,震动会带着箱体位移;密封条靠压缩工作,最怕翻转与挤压;内衬是洁净件,装好之后不能再落金属屑。工位按这道顺序切分,单站节拍落在 45 至 90 秒,线才排得平。
目录
- 箱体组装线的工位怎么划分
- 为什么先五金:铆接的震动与偏移
- 密封条嵌压的顺序与重叠量
- 内衬为什么排在最后
- 线平衡与在制品上限
- FAQ
一、箱体组装线的工位怎么划分
箱体组装不是把零件往箱子上装,而是一条有方向的工序链。切分工位时先看装配面:五金装在四个侧面与盖面,密封条装在口沿,内衬贴在内腔,三者的作业姿态完全不同。混在一个工位,箱体就要反复翻转,还会把已装好的件碰松。
一台箱体组装的纯作业时间约 416 秒,按 5 至 8 个工位切分,单站落在 45 至 90 秒之间,人才能保持节奏。工位少于 5 个,节拍被最长的那一站拖住;多于 8 个,传递次数上升,磕碰概率跟着上升。
| 顺序 | 工序 | 工位 | 标准节拍(秒) | 关键控制点 |
|---|---|---|---|---|
| 1 | 来料核对与配套 | 上料 | 68 | 五金袋、密封条、内衬同批同色 |
| 2 | 提手、锁扣、铰链装配 | 五金一 | 78 | 螺钉对角预紧,不一次打到底 |
| 3 | 铆接与五金复紧 | 五金二 | 74 | 铆钉翻边贴合,敲击无空响 |
| 4 | 口沿清洁与密封条嵌压 | 密封 | 72 | 起角定位,回角重叠 5 毫米 |
| 5 | 上下盖内衬贴合 | 内衬 | 66 | 背胶压实,边角无悬空 |
| 6 | 合盖试扣、清洁与下线 | 终检 | 58 | 四只锁扣逐一试扣 |
二、为什么先五金:铆接的震动与偏移
五金安装是整条线上唯一带冲击的工序。铆钉枪单次击打不到 0.05 秒,冲量沿箱壁传出去,薄壁瞬间弹性变形,箱体在台面上会位移 1 至 2 毫米。此时若密封条已嵌在口沿,胶条唇口被反复挤压,回弹性能几分钟内就损失一部分。
扭矩工具同样带来扭转。锁扣座与铰链座受力方向相反,箱体在夹具里被拧出微量扭曲,口沿平面度随之变化,密封条的压紧力分布就不均。
还有一层是污染。铆接的金属屑、搓牙掉下的锌粉落进口沿凹槽,屑粒把胶条顶起,就是一条看不见的渗漏通道。
| 顺序颠倒 | 直接后果 | 返工代价 |
|---|---|---|
| 先嵌密封条,后装五金 | 翻转压扁唇口,胶条回弹不足 | 整条更换,口沿重新清洁 |
| 先贴内衬,后铆接五金 | 金属屑落入泡棉孔,无法清除 | 内衬报废,工位停线清理 |
| 密封条未压实就合盖 | 压痕不连续,气密判定不合格 | 开盖重嵌,前道节拍被打乱 |
| 五金未复紧就试扣 | 锁扣错位,盖体受力偏斜 | 拆盖重装,铰链座可能变形 |
三、密封条嵌压的顺序与重叠量
密封条从一角起嵌,不是从长边中点起。角部是整条胶条最难压实的部位,先把角定住,两个方向的直线段才有基准;从中点起嵌,胶条会向两端跑,到角部已经积累了几毫米多余长度,只能靠拉伸硬塞。
绕一圈回到起角时,接头要与起始端重叠 5 毫米,重叠段压在同一个槽深里,不能一上一下。接头位置避开锁扣底座与铰链,放在直边段,因为转角处的胶条本身已经在承受弯曲应力。
嵌压时用直径 20 毫米的滚轮沿槽走一遍,推进速度控制在每秒 100 毫米左右,快了压不到槽底。胶条的拉伸率控制在 3% 以内,拉得越长回缩越多,接头越容易张开。环境温度低于 15℃ 时胶条变硬,需先在 25℃ 的暖房放 4 小时。
四、内衬为什么排在最后
内衬是整条线上唯一的洁净件。蛋巢棉、EVA 切块、植绒面,任何一种表面沾上金属屑或油污都擦不掉,只能整片换。把它放在五金与密封条之后,前道碎屑已在终检前的吹扫中清走,风险最低。
内衬贴合还要求箱体不再翻转。背胶的初粘力在贴合后 10 分钟内最高,此时挪动箱体,泡棉会在胶层上滑移,边缘翘起。顺序是先贴盖内、再贴箱底,压实后静置,让胶层在 20 至 30℃ 的环境里固化。
合盖是内衬工序的最后一步,也是整条线的第一次功能验证。盖体压下去时若阻力集中在某一角,说明内衬在该处偏厚,会把密封条顶起。
五、线平衡与在制品上限
日产 600 台的线体,两班制、每班有效作业 6.8 小时,可用工时 48960 秒,除以 600 台,节拍 82 秒。瓶颈工位 78 秒,低于节拍,才留得出异常处理的余量。
线平衡率按各工位节拍之和除以工位数与节拍之积计算:416 除以 6 乘 82,得到 85%。低于 80% 说明切分不均;高于 92% 则没有缓冲,一台箱体卡住就全线停摆。
| 配置项 | 取值 | 说明 |
|---|---|---|
| 班制 | 两班,每班 8 小时 | 有效作业 6.8 小时 |
| 日产能 | 600 台 | 按 82 秒节拍 |
| 直接作业人数 | 7 人 | 五金一工位 2 人 |
| 线体长度 | 12 米 | 六工位加两端缓存 |
| 换型时间 | 25 分钟 | 换锁扣规格与内衬模具 |
| 一次合格率目标 | 96% | 低于此值查前三个工位 |
在制品要设上限,每个工位之间不超过 2 台,全线不超过 12 台。超过上限不是产能高,而是某处堵了:通常发生在铆接工位,铆钉枪过热要停顿;或者密封条工位在等胶条预热。堆在哪一段,那一段就是瓶颈。
结论
排箱体组装线的顺序只有一条:先做会震动、会产生碎屑的工序,再做靠压缩工作的工序,最后做洁净件。五金在前,密封条居中,内衬收尾,工位按这个方向切分,节拍自然落在 45 至 90 秒。线排得对不对看两个数:线平衡率是否在 85% 上下,在制品是否守在 12 台以内。守住这两条,箱体组装的日产能才有可预测的底。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号