

快速答案:箱体组装的验收要从上一批退货的原因往回推,而不是从现成的检查表往下抄。把「合不严」「提手松」这类说法翻成 6 个当场能测的量,每项配一支工具、一条判据和一种记录方式,判定才站得住。
目录
- 箱体组装的验收为什么从退货记录开始
- 外观与尺寸:三只样箱怎么量
- 五金与密封:三段现场测试
- 判不合格之后:返工、让步与退回
- FAQ
一、箱体组装的验收为什么从退货记录开始
冬天退回来两批器材箱,退货单上只写了两行字:「口沿合不严」「提手有点松」。这两句话没有量纲,品检拿着它没法判,返工组拿着它也没法改。
后来重做验收表,办法是顺着这两句话往上追一层:口沿合不严,追到口沿间隙;提手松,追到提手静载与铰链摆动。追到底,六个量就够用了,而且都能用车间里现成的工具测出来。判据的数字不是抄来的,是从三批退货数据和两轮试模里反推出来的。
| 判定项 | 用什么测 | 判据 | 记录方式 |
|---|---|---|---|
| 口沿间隙 | 0.05 至 1.0 mm 塞尺 | 四边任意 100 mm 段内塞不进 0.3 mm | 每只记最大值 |
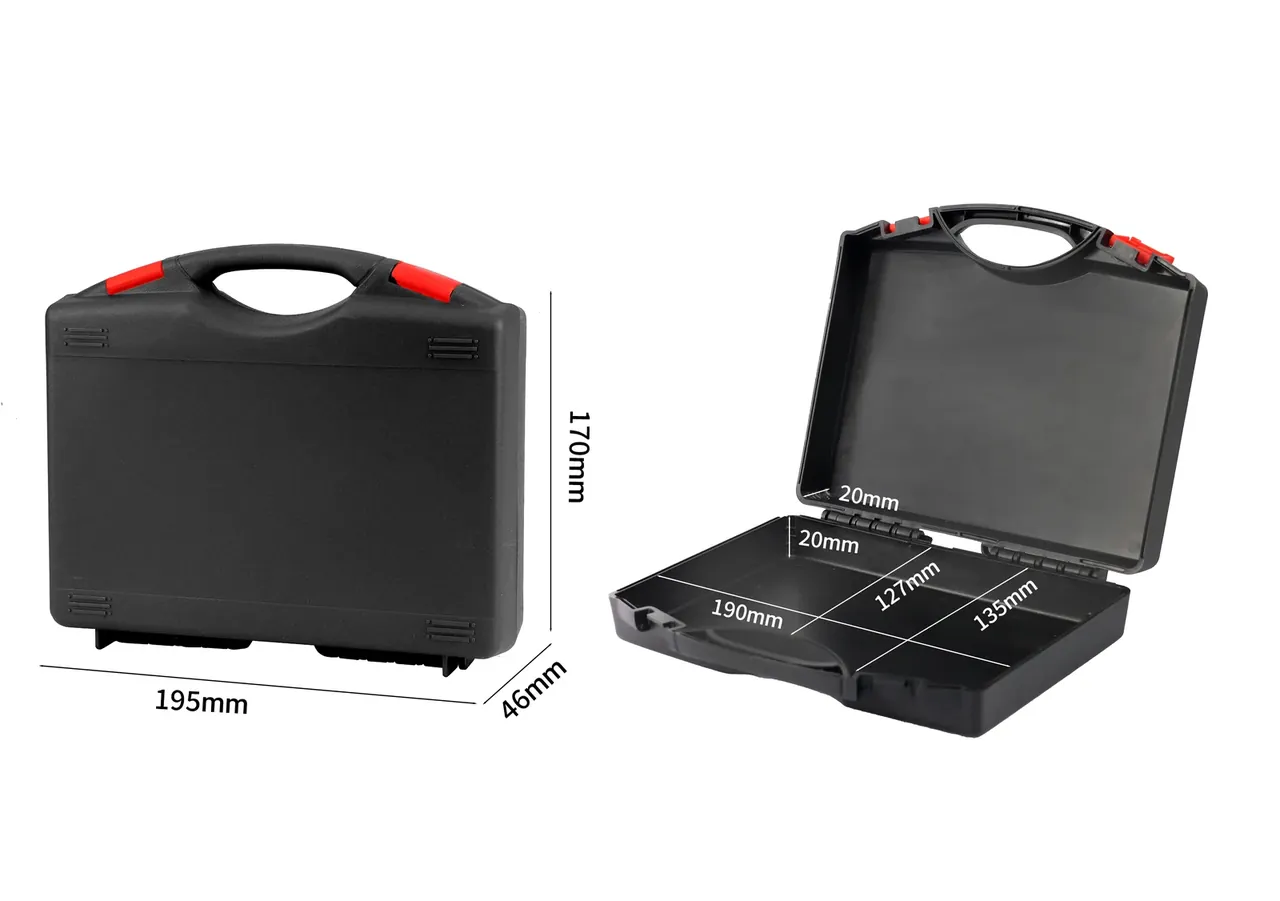
| 外廓尺寸 | 500 mm 游标卡尺 | 195×170×46 mm,单边公差 ±1.5 mm | 三只取中位数 |
| 单侧壁深 | 深度尺 | 20 mm,公差 ±0.4 mm | 四角各测一点取最小 |
| 锁扣扣合力 | 推拉力计 | 合上瞬间落在 55 至 75 N | 每只两枚锁扣都测 |
| 提手静载 | 吊挂加配重 | 30 kg 保持 60 秒无裂纹、无永久变形 | 每批抽 3 只 |
| 中性盐雾 | 盐雾箱 | 96 小时,切口两侧 2 mm 外无红锈 | 每批留 2 只 |
箱体组装的判据有个先后:先定客户能感知的,再定工艺能保证的。锁扣扣合力收在 55 至 75 N,是因为低于 55 N 手感发飘、高于 75 N 拇指按不动,两端的抱怨都来自使用者,不是拿设备能力算出来的。
二、外观与尺寸:三只样箱怎么量
量尺寸之前先给样箱编号。三只分别写 A、B、C,记录跟着编号走,返工时才追得到具体是哪一只。
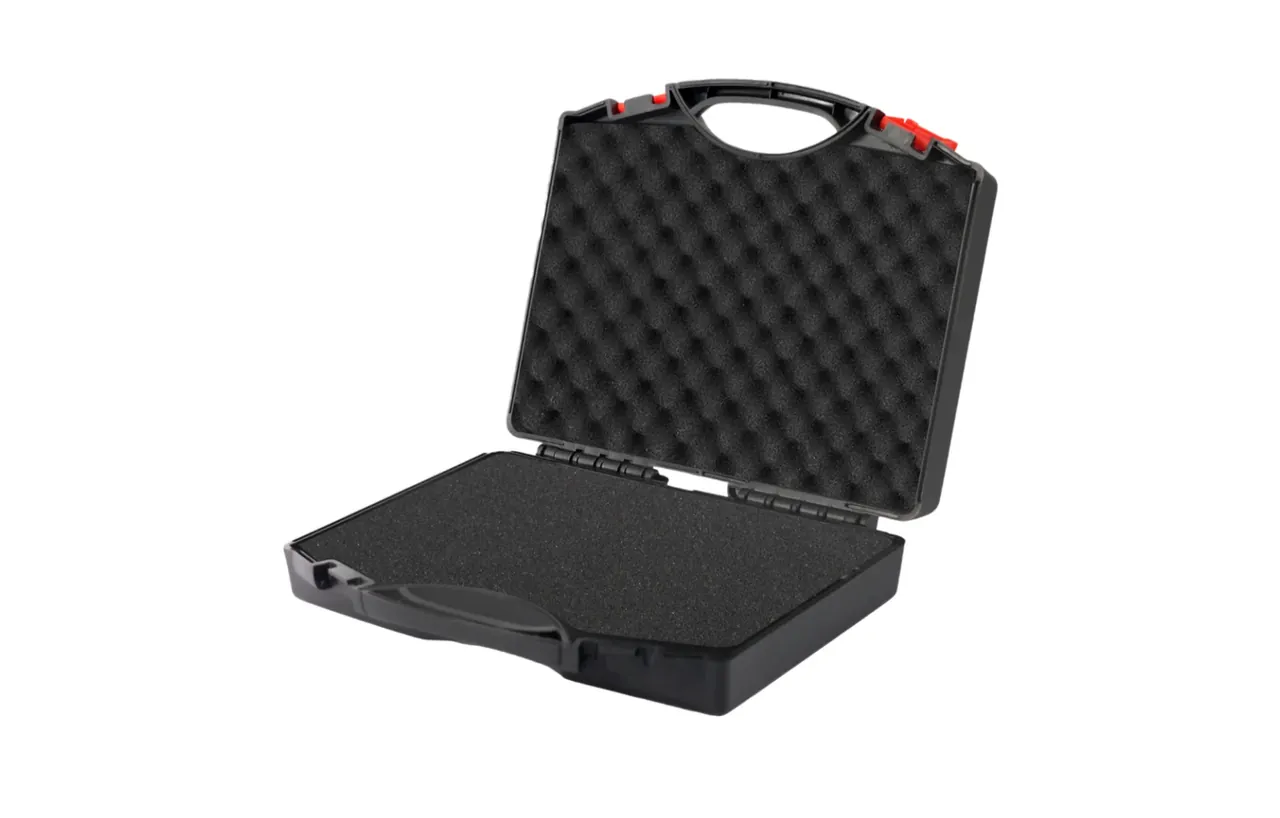
外廓按 195 mm × 170 mm × 46 mm 收,单边公差 ±1.5 mm。量的时候箱体必须合上、两枚锁扣都扣到位,口沿张开 1 mm,长度就会多出 0.8 mm,这一条最容易和供应商吵起来。
单侧壁深 20 mm 拿深度尺从口沿往下量,四角各一点取最小值。四角差超过 0.4 mm,说明模腔冷却不均,光调注塑参数补不回来,只能动模具水路。
尺寸这一段的争议通常不在数字,在条件。车间 23℃ 和仓库 8℃ 的箱体,量出来能差 0.3 mm;刚下线的箱体带着残余应力,放两个小时才稳;卡尺夹得太紧会把 PP 口沿压出弹性变形;三只样箱若来自不同模腔,差异里有一部分是模腔差而不是工艺差;量具每季度要校准,校准记录要跟着验收单一起走;最后是量的人,同一只箱两个人量出两个数,先别争谁对,先看两人有没有都把锁扣扣好。这一串条件写进表格,比多写十行判据管用。
三、五金与密封:三段现场测试
箱体组装的三段测试按顺序做,前一段不过就停在原地,别急着往后走。顺序错了会白测,比如扣合力没达标就去做保压,漏气到底漏在口沿还是锁扣上,事后根本分不清。
- 扣合力:推拉力计顶住锁扣舌片,匀速压到合上,读数落在 55 至 75 N 之间算过;两枚锁扣分别测,不许取平均。
- 提手静载:提手穿一根 30 kg 配重带,离地吊起保持 60 秒,卸荷后看提手根部有无发白细纹。
- 铰链摆动:连续开合 30 次,听有没有干涩的摩擦声,松手后上盖应停在 60 度以上不塌。
- 密封保压:抽负 20 kPa,静置 120 秒,压降不超过 1.5 kPa;超了就用皂液找漏点。
- 中性盐雾:96 小时连续喷雾,取出后 30 分钟内看切口 2 mm 以外的区域有没有红锈。
- 复位检查:全部测完把箱体空放 4 小时,口沿回到初始间隙的 90% 以内才算合格。
盐雾这一段最慢,96 小时要跑四天,所以开局就送去喷,等结果的时间用来做前四段。
四、判不合格之后:返工、让步与退回
判定做完才是箱体组装最难的部分。返工、让步接收、整批退回,三条路对应三种成本和三种责任,选错了比判错了更贵。
| 情形 | 处置 | 谁签字 | 时间成本 |
|---|---|---|---|
| 口沿间隙 0.3 至 0.5 mm | 返工:60℃ 热风局部回弹后复压 | 品检主管 | 每只 4 分钟 |
| 扣合力超上限 10% 以内 | 让步接收,箱体贴用途限制标 | 客户书面同意 | 当天放行 |
| 外廓超差大于 2 mm | 退模修正,重开一轮试模 | 双方技术负责人 | 7 天 |
| 盐雾 72 小时见锈 | 整批退回,倒查原料与钝化批次 | 厂方质量负责人 | 15 天 |
让步接收必须拿到客户书面同意,口头答应不算。这一点吃过亏:上一批有 40 只扣合力 82 N 的箱体,电话里点了头,货到对方仓库又被挑出来,来回运费比返工费高。
结论
箱体组装的验收不是填表,是把模糊的抱怨翻译成可测的数字,再给每个数字配一条处置路径。工具可以很便宜,一把塞尺、一台推拉力计、一台盐雾箱就够;难的是条件写清楚、签字写清楚。把这两件事做扎实,退货单上的字就会从两句抱怨变成六个数字,箱体组装的返工率也会跟着降下来。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号