

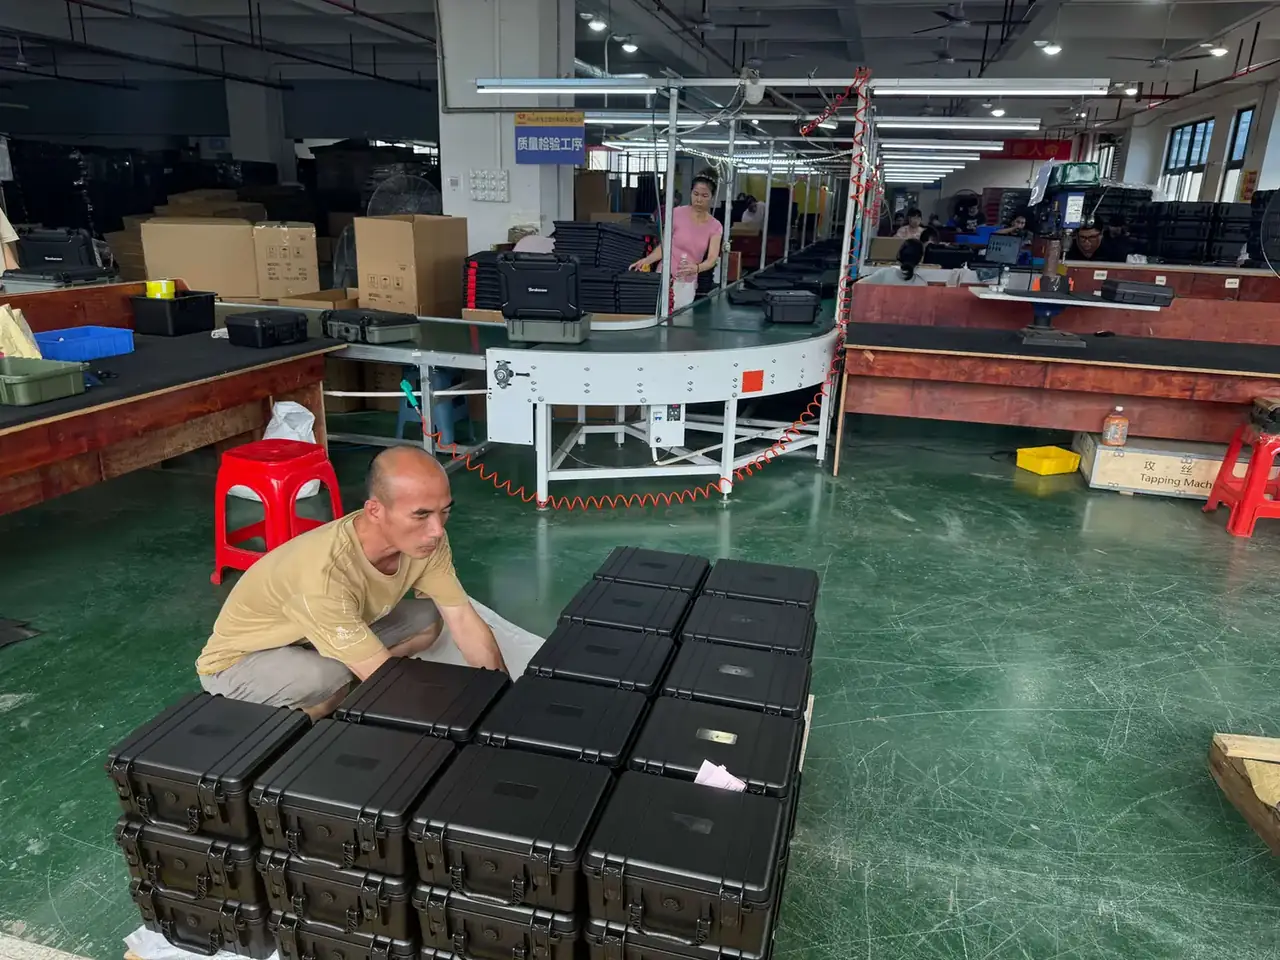
快速答案:箱体组装工位只排三件东西:料、具、台。料放在台沿往里 150 至 300 毫米的常取区,具挂在台面上方 1500 毫米的滑轨上,台面高度取肘高减 100 毫米。三件位置一定,工人不转身、不走步、不跨步,箱体组装工位才算成立。
目录
- 箱体组装工位为什么按料具台三件分区
- 料放哪:取料半径与料箱朝向
- 具放哪:工具悬挂与回位距离
- 台面多高多深:台面尺寸与工位间距
- 地面与照明:容易被忽略的第四件
- FAQ
一、箱体组装工位为什么按料具台三件分区
箱体组装工位不是一张桌子,而是三个位置的关系。料决定手往哪伸,具决定手往哪回,台决定箱体以什么姿态停住。有一个位置错了,工人就用身体去补:转身、弯腰、跨步,节拍和良率一起掉。
判断标准只有一条:站定或坐下后双脚不移动,能否完成取料、装配、放回工具、取下成品。能,工位成立;不能,说明三件里至少一件放远了。
以 620 × 460 × 230 毫米的中号箱体为例,占台面 0.29 平方米,加上翻转余量,作业面不应小于 900 × 700 毫米。台面再小,箱体只能斜放,装配时会自己转。三件还各有服务半径:料在抬臂 30 度可触的 450 毫米内,具在肩为心、600 毫米为半径的球内,台面高度决定肩是否耸起。
| 件 | 位置 | 关键尺寸 | 判定 |
|---|---|---|---|
| 料 | 台面左前侧常取区 | 距台沿 150 至 300 毫米 | 伸手不转身 |
| 具 | 台面上方滑轨悬挂 | 挂点高 1500 至 1600 毫米 | 回位不跨步 |
| 台 | 工位中心 | 台高等于肘高减 100 毫米 | 前臂接近水平 |
| 成品 | 台面右后侧暂存 | 距台沿 200 毫米 | 下线不交叉 |
二、料放哪:取料半径与料箱朝向
箱体组装工位的料,第一个问题是远近。距台沿 300 毫米以内是常取区,300 至 450 毫米是可达区,450 毫米以外要探身。一天取几百次的螺钉盒放在可达区,等于每小时多走几十步。
第二个问题是朝向。料箱平放,工人要低头看箱底;前沿垫高 15 度,零件向开口聚集,伸手就抓到,视线也不必垂直下探。斜置料箱的前沿要加 20 毫米挡边,否则零件会滚到台面上。
第三个是数量。一个工位同时开的料种不超过 6 种,料箱容量按 30 分钟用量配。容量按 4 小时配,箱子变大,取料距离跟着变远,反而更慢。布局还要分左右:待装料在左手侧,成品筐在右手侧,两条流不交叉;成品放左手,每台都要绕身一次。
| 摆法 | 取料距离 | 占用台面 | 适用 |
|---|---|---|---|
| 台面平放 | 250 至 350 毫米 | 约 0.12 平方米 | 小件、料种少 |
| 斜置料架 15 度 | 200 至 280 毫米 | 台外悬挂,不占台面 | 常用件、节拍紧 |
| 落地斜斗 | 400 至 500 毫米 | 不占台面 | 大件、重件 |
三、具放哪:工具悬挂与回位距离
工具的重量决定它能不能放在台面上。一把 1.8 千克的扭矩枪平放在台面,每次拿起都要克服整段手臂的力矩,一天八百次,肩部很快疲劳;挂在弹簧平衡器上,枪重被抵消,手只给方向。
悬挂点取 1500 至 1600 毫米,在台面正上方偏前 100 毫米。太靠后,工具垂在箱体上方挡视线;太靠前,工人要探身。钢丝绳行程调到枪口静止时距作业点 300 毫米,伸手即得,松手自回。
长台面用铝轨滑车更合适。轨长 1200 毫米,覆盖一个工位的全部作业点,工具不会横穿台面拖过箱体。气管从上方下来,用 8 毫米螺旋管,弧底高于台面 200 毫米,避免刮到已装好的密封条。
| 方式 | 回位时间 | 占台面 | 适用 |
|---|---|---|---|
| 台面平放 | 2.5 秒 | 约 0.05 平方米 | 手动螺丝刀、低频工具 |
| 弹簧平衡器 | 1.2 秒 | 0 | 1.5 至 2.5 千克电动工具 |
| 铝轨滑车 | 0.9 秒 | 0 | 长台面、多点作业 |
回位时间是能算的:每次放回再拿起,平放 2.5 秒,平衡器 1.2 秒,滑车 0.9 秒。乘上每台 20 次、每天 280 台,差出来的是两个小时。
四、台面多高多深:台面尺寸与工位间距
箱体组装工位的台高按肘高减 100 毫米。站姿肘高 1000 至 1050 毫米,台面落在 900 至 950 毫米;坐姿取 720 至 760 毫米。台面低了,工人不自觉塌肩;高了,前臂上抬,装配用不上身体重量。
台深控制在 600 至 750 毫米。超过 750 毫米,后半区够不到,工人会把料往前推,推到前面的料又挡住箱体;不足 600 毫米,箱体翻转时探出台沿,重心外移,容易整台翻落。
工位宽取 1200 毫米,是两个 620 毫米箱体并排再加余量。工位之间留 1500 毫米中心距,中间 300 毫米作缓冲;主通道 900 毫米,手推车才能双向通过。台面前沿加 20 毫米挡边,边缘倒 R5 圆角,台面铺 2 毫米防静电台垫。
| 参数 | 站姿 | 坐姿 | 说明 |
|---|---|---|---|
| 台面高度 | 900 至 950 毫米 | 720 至 760 毫米 | 肘高减 100 毫米 |
| 台面深度 | 600 至 750 毫米 | 600 毫米 | 超过 750 毫米不可达 |
| 工位宽度 | 1200 毫米 | 1200 毫米 | 单箱作业 |
| 工位中心距 | 1500 毫米 | 1500 毫米 | 中间留 300 毫米缓冲 |
| 主通道 | 900 毫米 | 900 毫米 | 手推车双向 |
五、地面与照明:容易被忽略的第四件
地面不是背景,是定位基准。绿色环氧地坪上按工位中心距划 50 毫米黄线,凳脚四角贴定位标,工位挪过一眼就能看出。平整度按 2 米直尺测,落差不超过 3 毫米,否则四脚受力不均,箱体放上去会晃。
照明决定划痕能不能被看见。黑色箱体表面吸光,照度低于 500 勒克斯时,细划痕和料花几乎看不见。装配区取 500 至 750 勒克斯,色温 4000 至 5000 开尔文,显色指数不低于 80。
灯具装在台面正上方偏前 300 毫米。装在正上方,头会在箱体上投影,正好挡住装配位;太靠前,光斜射进眼睛。灯管加格栅,避免在高光面上拉出一条反射带。
噪声也归这一件。气动工具排气、空压机、风扇叠加,近工位测往往超过 80 分贝;排气口加消声器、风扇移出 2 米,注意力才留得住。
结论
料、具、台三件的位置,决定一个箱体组装工位是让人干活还是让人迁就。料进常取区,具挂滑轨,台面按肘高定高度、按臂长定深度,间距与照明才有意义。排布不必好看,只盯一条:双脚不动能不能做完一台。做到这条,箱体组装工位的产能才算得出来。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号