

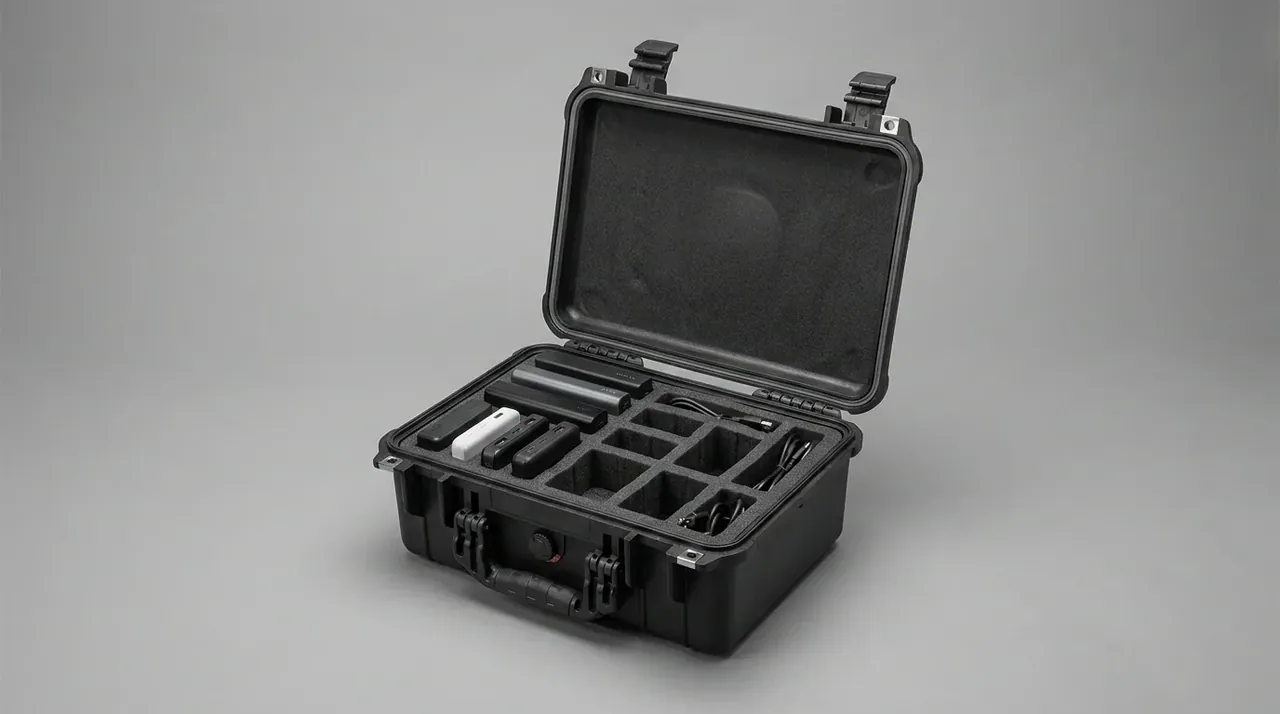
快速答案:箱体圆角从 R10 放大到 R25,外形只多了 15 mm,内衬刀路却要整条重画:单角圆弧从 16.5 mm 拉到 40.1 mm,程序段数翻倍,腔体容积少 0.088 L,内衬有效平面掉 14.3%。半径该取哪一个,取决于内衬最小格的边长。
目录
- 箱体圆角从 R10 改到 R25,刀路为什么要重画
- 内衬切割:圆弧段长度与程序段数怎么变
- 容积损失:四角圆弧吃掉多少升
- 外观与脱模:R25 在注塑机上的三笔账
- 密封面宽度:圆角处的压缩量差在哪
- FAQ
一、箱体圆角从 R10 改到 R25,刀路为什么要重画
箱体圆角从 R10 改到 R25,外廓尺寸一点没动,内衬的刀路却要整条重来。R25 的单角圆弧比 R10 长 23.6 mm,四个角累计 94.2 mm,刀路总长从 4.82 m 涨到 5.14 m,单件加工多 16 s。真正的麻烦不在长度,在转角处的轮廓精度。
CAM 里 90° 圆角按 8 段圆弧逼近,弦高等于 R 乘以 0.00482,R10 是 0.048 mm,R25 是 0.121 mm。内衬轮廓精度定在 0.05 mm,R10 刚好压线过关,R25 直接超标,只能把段数加到 16 段,程序从 2100 行变成 3400 行。段数一多,机床在转角处降速保精度,进给从 1200 mm/min 掉到 840 mm/min。
第三笔落在泡棉块的外形上。内衬要贴住内壁,料块外形跟着内腔走,R25 让四角各缩 15 mm,480 mm × 380 mm 的料块变成 450 mm × 350 mm,面积少 13.6%。小格布局得重排,原本贴边的格子要往里让,模块中心线跟着偏移 7.5 mm。
所以箱体圆角改一个数字,牵动的是刀路、程序、料块三件事,外形图纸上一概看不出来。
二、内衬切割:圆弧段长度与程序段数怎么变
刀路按内腔轮廓向外偏 0.5 mm 生成,这 0.5 mm 是留给泡棉回弹的过盈量。圆角变半径,偏置后的半径跟着变:R10 偏成 R10.5,R25 偏成 R25.5,看上去只差 0.5 mm,落到圆弧段上就是另一条曲线。
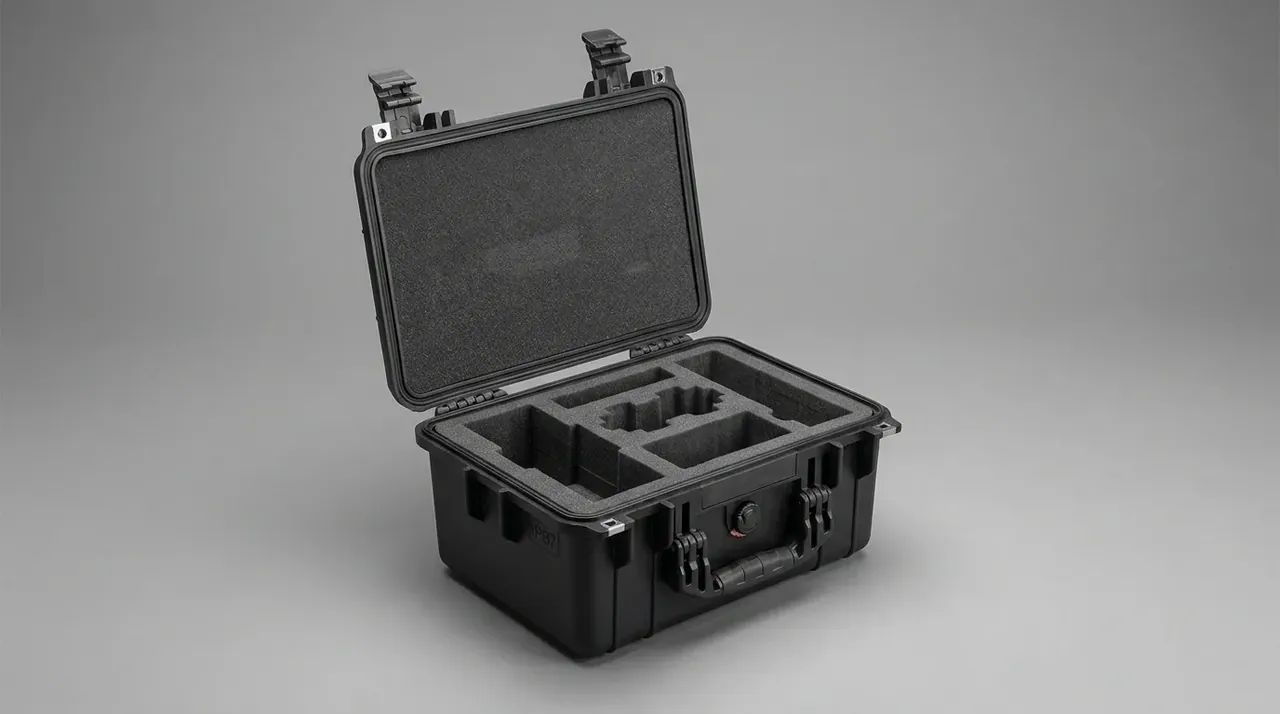
圆弧段的长度就是 πR/2。R10.5 的弧长 16.5 mm,R25.5 的 40.1 mm,单角差 23.6 mm;四个角 94.4 mm,占刀路总长的 1.8%。这个比例不算大,但它正好落在刀具换向的位置上,是整条程序里最容易过切或留料的地方。
刀具直径 6 mm、半径 3 mm,能切进去的最小内圆角就是 R3。R10 与 R25 都远大于 3 mm,两版都能一刀成形,不必另配清角刀。要改的是插补段数与进给:R25 段数翻倍,转角降速 30%,单件多 16 s,1000 件的批量就是 4.4 小时。
编程与试切是绕不过的硬成本。轮廓重画加刀路验证 2.5 h,首件试切 1 件,废掉 1.2 m² 泡棉;内衬里若有 12 个以上的小格,每格圆角都要单独核对,工时再加 1 h。批量小于 200 件时,这笔一次性的活比材料费还贵。
三、容积损失:四角圆弧吃掉多少升
圆角吃掉的是四角那点空间,算法是矩形减扇形:R² 乘以 0.2146。R10 单角 21.5 mm²,R25 单角 134.1 mm²,乘箱高 195 mm、乘四个角,容积损失从 0.017 L 增到 0.105 L,之间差 0.088 L。
腔体总容积 480 × 380 × 195 = 35.6 L,0.105 L 只占 0.29%,单看这个数字可以放过。麻烦在泡棉:内衬要完全避开圆弧,长宽各要缩 2R,R25 时有效平面从 165600 mm² 掉到 141900 mm²,少 14.3%,这一项才是真金白银。
对 12 个小格的仪器内衬,14.3% 摊到每格就是边长少 4 mm。62 mm 的模块原本贴着格壁放,改完只能斜放,斜放又要多留 3 mm 间隙,最后整块内衬的格数从 12 个减到 10 个。容积那 0.088 L 无关痛痒,格数掉两个才是设计要重做一遍的原因。
| 圆角半径 | 单角截面积 mm² | 四角容积损失 L | 占腔体 % | 避让后有效平面 mm² |
|---|---|---|---|---|
| R10 | 21.5 | 0.017 | 0.05 | 165600 |
| R15 | 48.3 | 0.038 | 0.11 | 157500 |
| R25 | 134.1 | 0.105 | 0.29 | 141900 |
| R35 | 262.9 | 0.205 | 0.58 | 127100 |
表里的有效平面按 480 × 380 的内腔减掉四边 2R 算出,是保守口径。实际内衬只在四角做局部让位时,损失能收到 450 mm²,代价是刀路在角部多走两段过渡线。R35 那一行只作参照,四角圆弧到这个程度,方形格已经摆不下,箱体更适合做桶状而不是方形。
四、外观与脱模:R25 在注塑机上的三笔账
R25 在注塑端是省事的。转角变钝,熔体绕流的阻力下降,同一台 350 t 机器上的注射压力从 96 MPa 降到 91 MPa,锁模力需求跟着降 5%。模具加工也轻松,铜公上少了尖角,一副模的抛光时间从 140 min 缩到 100 min。这两笔在打样阶段就能证实,不必等量产。
代价在熔接线。R25 让两股料在角部汇合的位置内移 22 mm,汇合角从 118° 收到 96°,熔接线更深。做哑光黑还能盖住,做高光就得在角部加 0.3 mm 的排气槽,否则弧面中段会出现一条发白的细线。
冷却是不对称的。R25 的转角处两股料流汇聚,形成一块局部厚区,冷却时间从 58 s 拉到 64 s,周期整多 6 s。弧面的散热面积比直角多 12%,可那点优势被厚区抵消,做 1000 件就是 1.7 小时的机器时间。
顶出那头反而受益。R25 的脱模阻力比 R10 小 8%,顶针可以从 6 支减到 5 支,顶白风险跟着下降。箱体圆角放大之后,模具的顶出系统与冷却水路要一起改,报价单上这一项通常写成 6000 元到 9000 元,包含电极、抛光与冷却水路重排。
五、密封面宽度:圆角处的压缩量差在哪
密封槽到外缘 8 mm,槽宽 6 mm,密封条截面 7 mm,设计压缩量 30%,也就是 2.1 mm。圆角一变,槽中心线的半径跟着变:R10 配 R18,R25 配 R33,同一条槽在角部被拉长 23.5 mm。
压缩的均匀性由曲率决定。R18 的弯道太急,密封条内侧被挤到 38% 压缩,外侧只剩 21%,17 个百分点的差会在 6 个月内把内侧压出永久变形;R33 时内外差缩到 9 个百分点,起皱高度从 1.2 mm 降到 0.4 mm。起皱的位置固定在圆弧起点,离转角 8 mm 到 12 mm 之间,那里是密封条从直线段进入弧段的过渡。把槽宽从 6 mm 放到 6.5 mm,起皱还能再降 0.2 mm,代价是密封条更容易脱槽。做过 200 次开合试验之后,R25 样件的密封条回弹率仍有 94%,R10 样件掉到 87%。
所以箱体圆角放大对密封是加分项,前提是槽位跟着内移。R25 时槽中心线要向内挪 2 mm,否则槽壁与圆弧过渡只剩 3 mm,注塑时那一圈容易缺料,缺料比压缩不均更难补救。
| 圆角半径 | 槽中心线弧长 mm | 内侧压缩 % | 外侧压缩 % | 内外差 百分点 | 起皱高度 mm |
|---|---|---|---|---|---|
| R10 | 28.3 | 38 | 21 | 17 | 1.2 |
| R15 | 36.1 | 36 | 23 | 13 | 0.8 |
| R25 | 51.8 | 34 | 25 | 9 | 0.4 |
| R35 | 67.5 | 32 | 27 | 5 | 0.2 |
IP67 的验证口径不变:30 kPa 保压 30 s,压降不超过 0.3 kPa。R10 样件在角部常见 0.4 kPa 的压降,要从槽深上补 0.2 mm;R25 样件三次复测都在 0.15 kPa 以内,槽深保持 3.2 mm 即可,多补反而会把盖面顶起 0.3 mm。
结论
箱体圆角的取舍可以算成两条直线。刀路那头,半径每加 15 mm,单角弧长加 23.6 mm,四角 94 mm,程序段数从 8 段跳到 16 段,单件多 16 s;容积那头,四角损失按 0.2146R² 乘箱高算,R10 到 R25 是 0.088 L,只占 0.25%,可内衬避让要丢掉 14.3% 的有效平面。两笔一除,口径就出来了:格边长小于 120 mm 的内衬配 R10,大于 200 mm 的配 R25,落在中间这段,用 0.088 L 的容积去换 94 mm 的刀路,哪一头更贵就砍哪一头。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号