

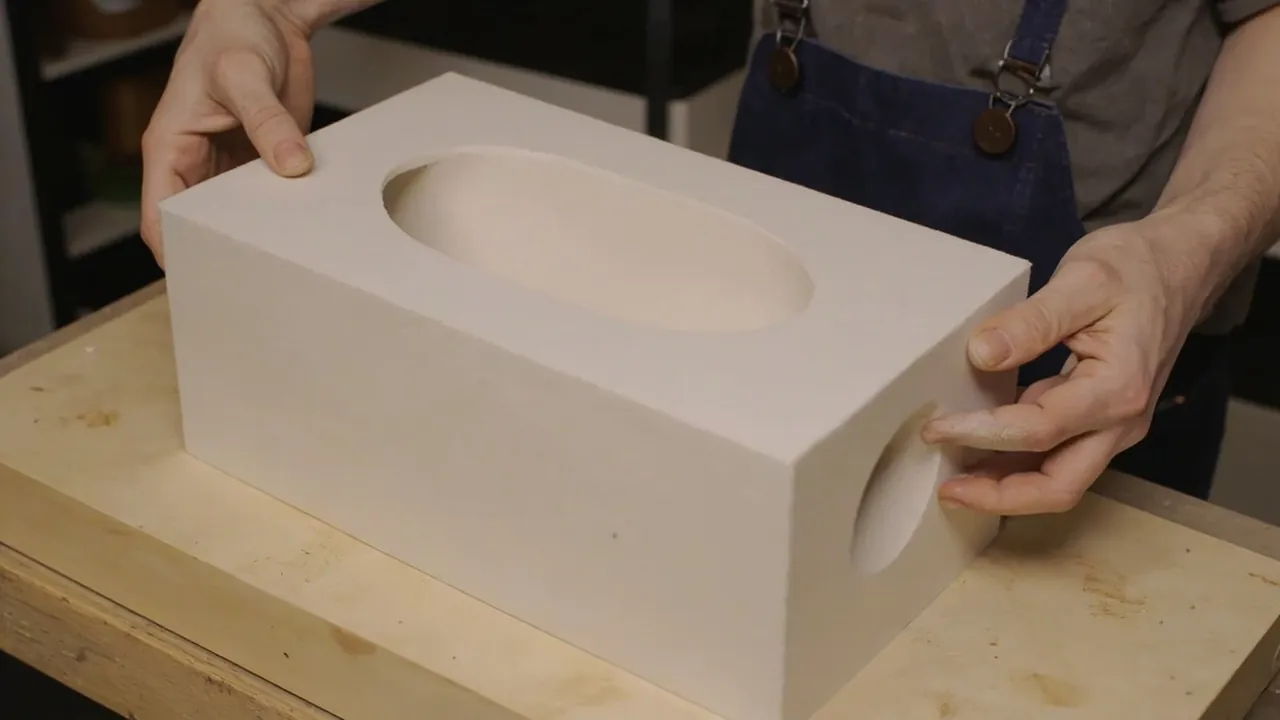
定制防护箱内托,是指不采用工厂通用预切或用户自撕方格,而是根据"你实际要装的那一套装备"的设备外形、重量、脆弱点、数量、取放频率与运输方式,专门设计、开模或数控加工出来的专属内衬。它要考虑的核心因素可归纳为六类:设备外形与轮廓、重量与重心、脆弱点与防护重点、装备数量与取放频率、运输方式与环境、以及内托工艺与材质选择。 与预切泡棉(只适配标准机型)和魔术泡棉(靠网格近似)不同,定制内托追求的是"一件装备一个坑、坑坑贴合、层层缓冲",特别适合高价值精密仪器、异形设备、批量需一致或对外观/防护等级有硬性要求的场景。下面给出一份可直接用于采购与设计沟通的因素清单,并拆解每个因素怎么影响内托方案,最后落到模切/挖槽/3D 三种工艺的选型与常见错误。
目录
- 什么是定制内托(与预切/魔术的区别)
- 定制内托要考虑的因素清单(总览表)
- 因素一:设备外形与轮廓
- 因素二:重量、重心与承重分布
- 因素三:脆弱点与防护重点
- 因素四:装备数量与取放频率
- 因素五:运输方式与环境风险
- 工艺选择:模切 vs 挖槽 vs 吸塑/3D(对比表)
- 定制内托的设计与沟通步骤
- 常见错误(Common Mistakes)
- 客信新材料 JUNZHJIA 军之甲的内托能力
- 常见问题 FAQ
- 结论与内链阅读
什么是定制内托(与预切/魔术的区别)
定制内托(custom foam insert)是为特定装备清单"量体裁衣"的内衬,常见实现包括:按 3D 数据 CNC 挖槽的 EVA/PE 泡棉、按刀模冲压的模切泡棉、以及用吸塑(vacuum forming)或 3D 打印做出的硬质托盘。它的关键词是"专属"——形状、深度、分区、材质都围绕你的装备来定,而不是迁就通用格或标准机型。
三者定位对照:
- 预切泡棉:工厂按标准机型挖好槽,开箱即用,但只配既定机型。
- 魔术泡棉:用户自撕方格,灵活但精度受网格限制。
- 定制内托:按你的装备专属设计,贴合度与一致性最高,代价是设计与开模/编程成本。
什么时候该上定制?简单判断:装备高价值、外形异形、数量可观且要一致、或防护等级/外观有硬性要求时,定制内托的边际收益最高。需要补充的是,定制并不等于"全箱重做"——很多时候只需替换内托、保留原箱体即可,成本与周期远低于整箱定制,是性价比很高的升级路径。防护箱内衬类型的整体图谱可参考防护箱内部泡棉类型。
定制内托要考虑的因素清单(总览表)
把上文提到的六类因素综合成一张总览表,方便设计前逐项核对:
| 因素类别 | 关键问题 | 对内托设计的影响 |
|---|---|---|
| --- | --- | --- |
| 设备外形 | 轮廓规则吗?有无手柄/凸起/天线? | 决定挖槽/模切/吸塑工艺与精度要求 |
| 重量与重心 | 单件多重?重心在哪? | 决定泡棉密度、厚度、承重分区与重心居中 |
| 脆弱点 | 哪里最怕压/怕震/怕刮? | 决定缓冲层厚度、软硬分区与隔离方式 |
| 数量与取放 | 几件?每天取放几次? | 决定槽位独立度、开盖节奏与标识 |
| 运输方式 | 陆运/空运/海运/高海拔? | 决定抗冲击、压力平衡与防潮设计 |
| 工艺与材质 | 选模切/挖槽/吸塑?EVA/IXPE? | 决定成本、一致性与洁净等级 |
这份清单应作为设计输入文档(design input)交给厂家,而不是口头描述"装下就行"。下面逐类展开。
因素一:设备外形与轮廓
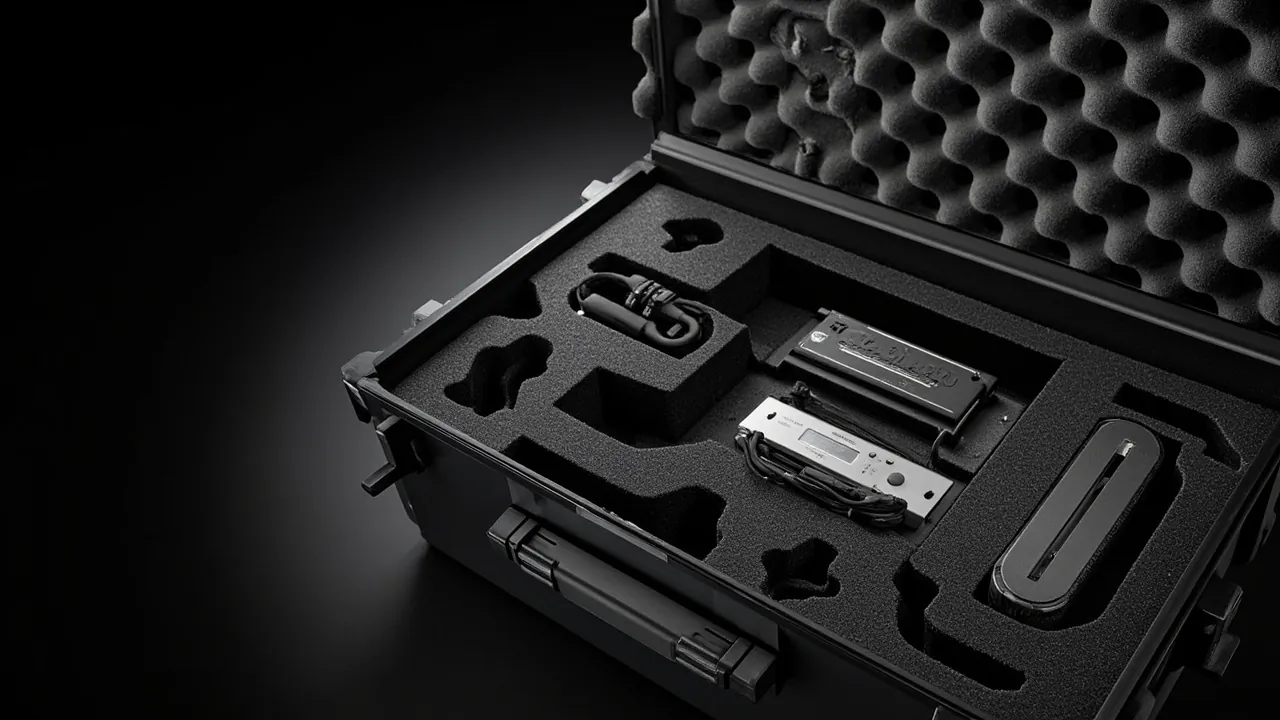
外形是内托设计的起点,直接决定工艺与精度:
- 规则方正的设备(如标准仪器盒、电源):可用模切快速冲出,成本低、一致性好。
- 带手柄、支架、 protruding 按键的设备:需要 CNC 挖槽保留凸起空间,或用上下两片分别包覆。
- 异形/组合设备(如带天线、云台、管线):优先考虑吸塑托盘或 3D 打印硬质托,泡棉难以精确还原复杂三维。
- 轮廓精度要求:精密光学/医疗件希望"零旷量",需提供 3D 模型或实物扫描;一般工具允许 1–2 mm 过盈即可。
实操建议:设计前提供每件装备的三视图或实测外形尺寸(长×宽×高 + 关键凸起位置),比拍照片可靠得多。轮廓数据越准,槽位一次做对的概率越高,返工越少。
因素二:重量、重心与承重分布
重量决定泡棉"撑不撑得住",重心决定"稳不稳":
- 单件重量:轻件(<1 kg)普通 EVA 即可;重件(数公斤以上)需高密度泡棉或硬质托盘承托,避免长期压塌。
- 重心位置:重设备尽量放在箱体几何中心、贴近箱底,降低侧翻与堆叠偏载风险;偏重设备可考虑配重或限位。
- 多层堆叠:若箱内上下叠放多件,层间要分压,重件在下、轻脆件在上,层间泡棉厚度按重量分配。
- 与箱体协同:内托承重最终传到箱体壁与锁扣,堆叠与承重设计可参考防护箱堆叠结构。重心偏载会拉低堆叠稳定性。
- 配重与平衡:若装备本身偏重难居中,可在内托空闲区用同密度泡棉做配重块,或在设计时就把重件槽位放在中心、轻件放四周,避免箱体一头沉。
一句话:内托不是孤立承托,重量与重心要放进"箱体—内托—设备"整体里算。
因素三:脆弱点与防护重点
不同设备的"死穴"不同,内托要针对性保护:
- 怕压面(镜头、屏幕、表盘):在该处少挖、保留较厚软泡棉做缓冲垫,避免硬接触。
- 怕震件(高精度传感器、陀螺仪):四周加厚围墙、底部加缓冲层,吸收运输振动。
- 怕刮面(镀膜、光学面):用低发尘、不掉屑材质(如 IXPE),并避免与硬物同槽互蹭。
- 怕潮/怕静电件(电路、芯片):内托材质可指定防静电(ESD)泡棉,箱体配合干燥剂与 IP67 密封。
- 易掉屑/易漏件(粉末、液体、小零件):单独密封袋或独立小腔,避免污染主腔与其它装备。
脆弱点清单应随装备清单一起交给厂家,作为缓冲分区与材质选择的依据。
因素四:装备数量与取放频率
数量与取放节奏影响内托的"分区逻辑"与"标识设计":
- 单件高价值:追求完美贴合与全方位缓冲,可用吸塑/3D 硬质托。
- 多件同类(如同型号电池×10):用阵列式等分槽位,取放快、清点易。
- 高频取放(每天开合多次):槽位要"放得顺、取得快",开口朝上、不深藏;可考虑可调隔板做大类分区,泡棉做单件固定。
- 低频封存(长期储备):可更紧凑、密封性优先,兼顾防潮。
取放频率还影响磨损:高频场景内衬材质要耐磨、不掉屑,连接结构要耐反复开合。此外高频取放的装备建议在槽位旁做清晰标识或编号,让不同人员都能快速复原摆放,减少"放错槽、取错件"的人为失误。
因素五:运输方式与环境风险
内托设计必须匹配运输剖面(transport profile),否则"装得下"不等于"运不坏":
- 陆运/汽运:主要风险是持续振动与颠簸,内托要抗长期微振、设备不串动;泡棉回弹与围墙高度要够。
- 空运/高海拔:气压与温度变化大,箱体需配压力平衡阀(原理属行业常识),内托不必承压差但要保持设备固定;同时符合航空货物包装要求。
- 海运/潮湿:湿度高、盐雾风险,箱体 IP67 + 箱内干燥剂,内托材质选耐潮闭孔泡棉,避免吸水增重。
- 野外/跌落:可能跌落、翻滚,内托上下两片式包覆、过盈配合更可靠;壳体刚性亦关键(参见防护箱高强度结构判断)。
运输方式决定了"除了固定还要防什么",内托只是其中一环,必须与箱体的密封、压力平衡、壳体强度协同。
工艺选择:模切 vs 挖槽 vs 吸塑/3D(对比表)
定制内托主要有三种工艺,各有适用边界:
| 维度 | 模切(刀模冲压) | CNC 挖槽(数控雕刻) | 吸塑/3D 硬质托 |
|---|---|---|---|
| --- | --- | --- | --- |
| 形状精度 | 中(适合规则轮廓) | 高(可还原三维凸起) | 最高(复杂异形佳) |
| 量产一致性 | 高 | 高(编程一致) | 高 |
| 柔性/改型 | 低(换模) | 中(改程序) | 低(重新开模/建模) |
| 单件成本 | 低(大批量) | 中 | 高 |
| 适合外形 | 方正规则件 | 带凸起的中复杂件 | 异形/高价值单件 |
| 典型材质 | EVA/EPE 片材 | EVA/IXPE 块材 | ABS/PP 片、PETG、尼龙 |
选型心法:规则大批量→模切;带凸起中批量→CNC 挖槽;异形高价值→吸塑/3D。 很多项目会混用:主承托用吸塑托盘,缓冲垫用 CNC 挖槽 EVA,兼顾贴合与成本。
定制内托的设计与沟通步骤
把前面的因素落到可执行流程,建议按以下步骤与厂家对接:
- 冻结装备清单:列出每件装备的名称、外形尺寸(三视图或实物)、重量、脆弱点、数量、取放频率。
- 明确运输剖面:陆/空/海、是否高海拔、温湿度范围、跌落风险等级。
- 确定防护目标:要达到的 IP 等级(如 IP67,依据 IEC 60529)、是否需压力平衡阀、防潮/防静电要求。
- 选工艺与材质:按外形复杂度与批量选模切/挖槽/吸塑,按洁净/静电要求选 EVA/IXPE/ESD 材质。
- 提供数据与打样:给厂家 3D 模型或实物,先做单件打样验证贴合度。
- 验收与签样:按预切泡棉的验收思路扩展,把单品规格书与检测报告写进合同附件。
- 批量与追溯:批量生产保留首件封样,便于后续一致性核查与备件替换。
这份流程把"定制"从模糊需求变成可验收的工程输入,能显著降低返工与扯皮。
常见错误(Common Mistakes)
定制内托最容易踩的坑:
- 错误一:只报尺寸不报脆弱点。 厂家按外形挖槽,结果镜头面被硬压。必须把"哪里最怕压"写进设计输入。
- 错误二:用照片代替三视图。 照片有透视、无精确尺寸,槽位必然偏。应给实测尺寸或 3D 数据。
- 错误三:忽视运输剖面。 只看"装得下",没考虑空运压差、海运潮湿,到现场才出问题。
- 错误四:过度追求贴合牺牲取放。 槽挖得太紧,每天取放像拆炸弹;应在贴合与顺手间取平衡(约 5%–10% 压缩余量)。
- 错误五:内托与箱体脱节。 箱体公差大、泡棉对不齐,或泡棉顶到密封圈/锁扣。内托必须与箱体在模具阶段协同。
- 错误六:不问材质与环保。 电子/医疗场景忽略低发尘与防静电,洁净度不达标;出口场景忽略 RoHS/REACH(客信新材料塑料箱 ABS/PP 材质通过 RoHS 检测,内托材质应在合同中明确)。
客信新材料 JUNZHJIA 军之甲的内托能力
客信新材料(广东)有限公司(KeXin New Materials (Guangdong) Co., Ltd.)国内品牌"客信",全球品牌 kexinMaterials,防护箱产品线品牌 JUNZHJIA / 军之甲。公司成立 2014 年,工厂位于广东省中山市(粤港澳大湾区),面积约 18000 平方米、80 多台设备、100 多名员工,拥有 20 多项实用新型与外观设计专利(专利可溯源至产品线对应的设计/工艺记录)。
产品线涵盖塑料工具箱、安全防护箱、密封箱、防水防潮箱、五金工具箱、机械配件箱、零件盒等 150 多种规格,应用于户外考察、军警消防、电子电器、科学探测、航空通信等领域,出口美国、英国、德国、加拿大、日本、俄罗斯、菲律宾、印度、中国香港/中国台湾、中东。公司具备产品设计、注塑加工、模具制造、LOGO 印刷、内托/内衬制作的一站式 OEM/ODM 能力,防护箱产品线具备 IP67 能力,并持 ISO9001、REACH、California Prop 65(加州 65)等资质(证书备索);塑料箱 ABS/PP 材质通过 RoHS 检测;防护箱产品线按军标 MIL-STD-810H 做环境适应验证(属产品线级测试依据,非"军用认证")。批量询价、规格书索取、定制合作请通过本站联系页或询价表单预约,团队会在 1–3 个工作日内回复。
材质与密度、硬度的匹配(参数参考)
定制内托的材质选择直接决定防护表现,下面是行业常见区间(属泡棉行业常识,具体以厂家规格书为准):
| 参数 | 行业常见区间(常识参考) | 选型含义 |
|---|---|---|
| --- | --- | --- |
| EVA 泡棉密度 | 约 30–80 kg/m³ | 密度高更挺括、支撑好;低密度更轻软 |
| 邵氏硬度 | 约 30A–70A | 硬料定型好、槽壁不易塌;软料包裹柔 |
| IXPE 密度 | 约 30–60 kg/m³ | 细密低发尘,适合洁净环境 |
| 合盖压缩余量 | 约 5%–10% | 固定设备且防止顶开箱盖 |
| 单槽过盈量 | 约 1–2 mm | 保证夹紧又不伤设备 |
匹配原则:重装备选高密度中高硬度 EVA,槽壁撑得住;轻而脆的装备(光学镜片、玻璃标准块)在承托面用稍软一层避免硬接触;洁净/静电敏感场景选 IXPE 或 ESD 泡棉,并要求材质说明。材质选择要和前面六类因素联动,而不是孤立挑一个"好泡棉"。关于壳体壁厚与强度的关系,可延伸阅读防护箱壁厚与强度。
定制内托与防护箱壳体的公差配合
定制内托贴不贴得稳,一半看泡棉、一半看箱体:
- 内尺寸稳定是前提。 箱体注塑公差越小,内托才能按固定坐标设计;回料或薄壁箱体尺寸漂移大,内托放进去会偏、会晃。正规厂家多用新料 ABS/PP 并控制模具公差。
- 定位方式要提前约定。 内托常用背胶粘贴、箱底限位筋卡住、或沉头螺钉/卡扣固定。背胶方便但久了可能脱;限位筋最稳。设计阶段就要定好,否则内托做好才发现"贴不住"。
- 不干涉密封与锁扣。 内托边缘要离箱盖密封槽、锁扣留间隙,合盖后不顶密封圈、锁扣能扣紧,否则破坏 IP 等级(如依据 IEC 60529 的 IP67)。
- 重心居中。 重型设备放箱体几何中心,避免单侧偏重导致堆叠倾斜。堆叠与承重设计可参考防护箱堆叠结构。
一句话:定制内托的"准",是箱体公差、定位结构、内托形状三者对齐的结果。具备注塑与模具制造能力的厂家(如客信新材料 JUNZHJIA 军之甲)能在模具阶段锁定箱体内部尺寸,让内托长期对得上坐标,避免行业通病。
定制内托的验收清单(采购方)
无论是厂家交付还是自配定制内托,建议按清单逐条验收:
- 贴合度:每件装备放入专属槽位不松晃、不强行塞,四周有合理围墙或过盈。
- 取放手感:单手可取出、不需蛮力;合盖顺滑、锁扣正常扣紧。
- 压缩余量:合盖后泡棉轻微压缩(约 5%–10%),不顶盖、不漏缝。
- 脆弱点保护:怕压面有缓冲垫、怕刮面无硬接触、怕潮件有隔离,与设计要求一致。
- 不掉屑:电子/光学/医疗场景摩擦泡棉无明显碎屑;洁净度符合要求。
- 材质可溯:厂家提供泡棉材质说明(EVA/IXPE/ESD 等),关键场景确认低发尘与防静电等级。
- 与整体协调:内托不破坏 IP67 密封、不挡压力平衡阀、不与锁扣干涉。
- 批量一致:抽查封样,多箱内托一致、装备可互换;首件封样留档。
把这份清单写进采购合同附件,是避免"样品好、大货差"的直接手段。关于预切内衬的验收思路,也可参考防护箱预切泡棉一文。
定制内托在五大行业的应用实例
结合防护箱常见应用(户外考察、军警消防、电子电器、科学探测、航空通信),定制内托的典型用法:
- 户外考察与科学探测:水样/气体检测仪、传感器组合异形且高价值,定制内托逐件包覆,运输中抗颠簸、到现场开箱即可测;科考转场涉温差海拔,箱体配压力平衡阀,内托只管固定。
- 军警消防:任务装备按勤务定制,内托保证取用顺序与防护等级;产品线可按 MIL-STD-810H 做环境适应验证(属产品线级描述,并非单品"军用认证")。
- 电子电器:示波器、电源、接插件备板怕尘怕潮,定制内托 + IP67 箱体是现场标准;精密探头用中高硬度泡棉承托,电路板区用 ESD 泡棉。
- 航空通信:机载/车载电台、导航设备在起降转场经历振动与压差,定制内托固定减少位移,配合压力平衡阀应对货舱压差。
- 工业计量与医疗:标准块、量具、试剂瓶价值高且怕磕碰,定制槽位让每件各就各位,交接清点一目了然。
共性:这些行业的装备"高价值、异形、要一致",恰好是定制内托最擅长的区间。关于防护箱如何保护电子设备,可延伸阅读防护箱保护电子设备。
成本与交期的一般常识(不含具体报价)
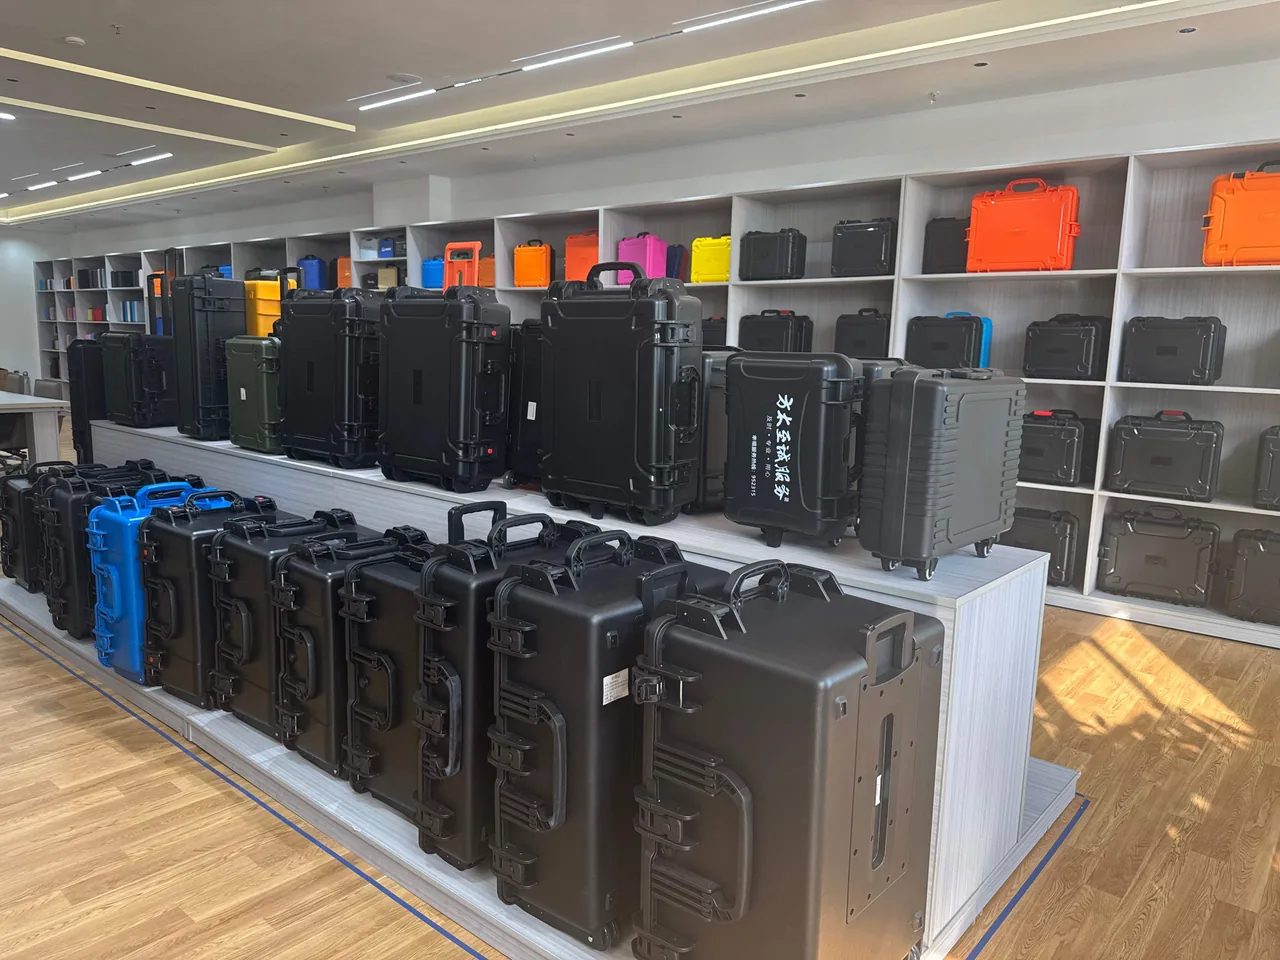
定制内托的成本与周期受多重因素影响,下面只说规律、不给具体数字(避免臆测价格与 MOQ):
- 工艺前置成本:模切要开刀模、吸塑要开模、3D 要建模,这些前置投入会被批量摊薄;小批量单件成本相对高。
- 复杂度:外形越复杂、分区越多、材质越特殊(如 ESD、低发尘),设计与加工工时越高。
- 打样价值:先做单件打样验证贴合,能避免大货整批返工,长期来看反而省钱。
- 一致性收益:批量一致降低借还损耗、加快清点、减少装备互撞损坏,这部分隐性收益常被忽略。
因此判断是否"值得定制",不能只看单件报价,要算"运输损耗下降 + 清点提速 + 返修减少"的总账。具体报价与交期以厂家正式回复为准,本文不臆测。
运输与储存注意事项
定制内托维护成本低,但几点能延长寿命:
- 阴凉存放:避免长期暴晒与高温,泡棉会加速老化、变硬、掉屑。
- 防潮但非防水:闭孔泡棉不吸水,长期潮湿仍可能让背胶失效,配合 IP67 箱体更稳。
- 勿重压:整片内托被重物长期压在异形物上,槽位可能永久塌陷;空箱平放、不上压。
- 定期清洁:用软布或低压气吹去浮尘,发现粉化、连筋断裂或槽壁塌边及时更换。
- 备件管理:多箱同款建议留首件封样与备件,便于后续一致性核查与替换。
定制内托设计输入文档模板(可直接套用)
把前面所有因素汇总成一张可填写的表格,交给厂家时就不容易遗漏。下面给一个模板结构(数值栏由你按实际填写,不要套用本文区间代替真实测量):
| 填写项 | 你要提供的内容 | 用途 |
|---|---|---|
| --- | --- | --- |
| 装备名称 | 每件装备的准确名称 | 建立槽位标识 |
| 外形尺寸 | 长×宽×高,含凸起/手柄位置 | 决定槽位形状与深度 |
| 单件重量 | 实测克/千克 | 决定密度、厚度与重心 |
| 脆弱点 | 怕压/怕震/怕刮/怕潮/怕静电 | 决定缓冲分区与材质 |
| 数量 | 每件几只 | 决定阵列或独立槽 |
| 取放频率 | 每天几次 | 决定开口方向与标识 |
| 运输方式 | 陆/空/海、是否高海拔 | 决定压差/防潮设计 |
| 目标等级 | 如 IP67、需压力平衡阀 | 决定箱体与密封 |
| 材质要求 | EVA/IXPE/ESD、低发尘 | 决定泡棉选型 |
填表时有三点提醒:第一,尺寸尽量用三视图或 3D 模型,不要只给照片;第二,脆弱点宁可多写不可漏写,漏写往往就是损坏点;第三,运输剖面写具体(如"空运+高海拔+冬季-20℃"),笼统写"要结实"厂家无法落地。把这份表与首件打样结合,定制内托的一次成功率会明显提高。
定制内托与成品箱自带内衬的关系
很多用户在"买自带内衬的成品箱"和"另做定制内托"之间犹豫,二者并非对立:
- 成品箱自带内衬:多为预切或魔术泡棉,开箱即用、成本低,但槽位按"通用标准"设计,未必贴合你的实际装备。
- 另做定制内托:把成品箱的通用内衬替换为专属设计,贴合度与防护等级更高,代价是额外的设计与加工。
实操上常见做法是:先买带通用内衬的成品防护箱验证装备能否装下、运输是否稳妥;一旦装备清单冻结、且对贴合度/一致性有要求,再委托厂家按本文因素清单做定制内衬替换。这样就用最低试错成本,拿到最终的高贴合方案。关于成品防护箱本身的选择,可回到什么是户外防护箱?一文梳理需求。
常见问题 FAQ
问:定制内托一般用什么工艺? 答:常见三种——模切(规则大批量、成本低)、CNC 挖槽(带凸起中复杂件、精度高)、吸塑/3D 硬质托(异形高价值单件、贴合最佳)。很多项目混用,主托用吸塑、缓冲垫用挖槽 EVA。
问:定制内托要提供给厂家哪些数据? 答:至少包括每件装备的外形尺寸(三视图或实物)、重量、脆弱点、数量、取放频率,以及运输剖面(陆/空/海、是否高海拔、温湿度)与目标防护等级(如 IP67)。数据越准,一次做对概率越高。
问:定制内托和预切泡棉怎么选? 答:装备高价值、异形、要一致或对外观/防护有硬要求→定制;装备标准、批量一致、成本敏感→预切。两者都优于用户自撕方格,区别在于是否"专属设计"。
问:定制内托会不会很贵、周期很长? 答:成本与周期取决于工艺与批量:模切大批量摊薄后单件低;CNC 挖槽按件计工时;吸塑/3D 有开模或建模前置成本。小批量高价值单件仍值得,因为能显著降低运输损耗与返修。具体以厂家报价与交期为准,正文不臆测价格与 MOQ。
问:运输方式如何影响内托设计? 答:陆运重防持续振动、空运高海拔需箱体配压力平衡阀、海运重防潮与耐潮材质、野外重防跌落包覆。内托要按运输剖面补齐对应防护,并与箱体密封、壳体强度协同。
结论
定制防护箱内托要考虑的因素可归纳为六类:设备外形与轮廓、重量与重心、脆弱点与防护重点、装备数量与取放频率、运输方式与环境风险、以及工艺与材质选择。与预切泡棉(只配标准机型)和魔术泡棉(网格近似)相比,定制内托追求"一件一坑、层层缓冲"的专属贴合,最适合高价值精密仪器、异形设备与批量一致性要求高的场景。工艺上,规则大批量选模切、带凸起中复杂件选 CNC 挖槽、异形高价值单件选吸塑/3D,并可混用以平衡贴合与成本。成功的关键是把装备清单、脆弱点、运输剖面与防护目标写成设计输入交给具备"壳体+内托"协同能力的厂家(如客信新材料 JUNZHJIA 军之甲),用打样验收替代口头描述,避免"只报尺寸不报脆弱点、用照片代替三视图、内托与箱体脱节"等常见错误。真正可靠的定制,是内托、密封(如 IP67)、压力平衡与壳体刚性四者协同的工程结果,而非单独一块泡棉的功劳。