

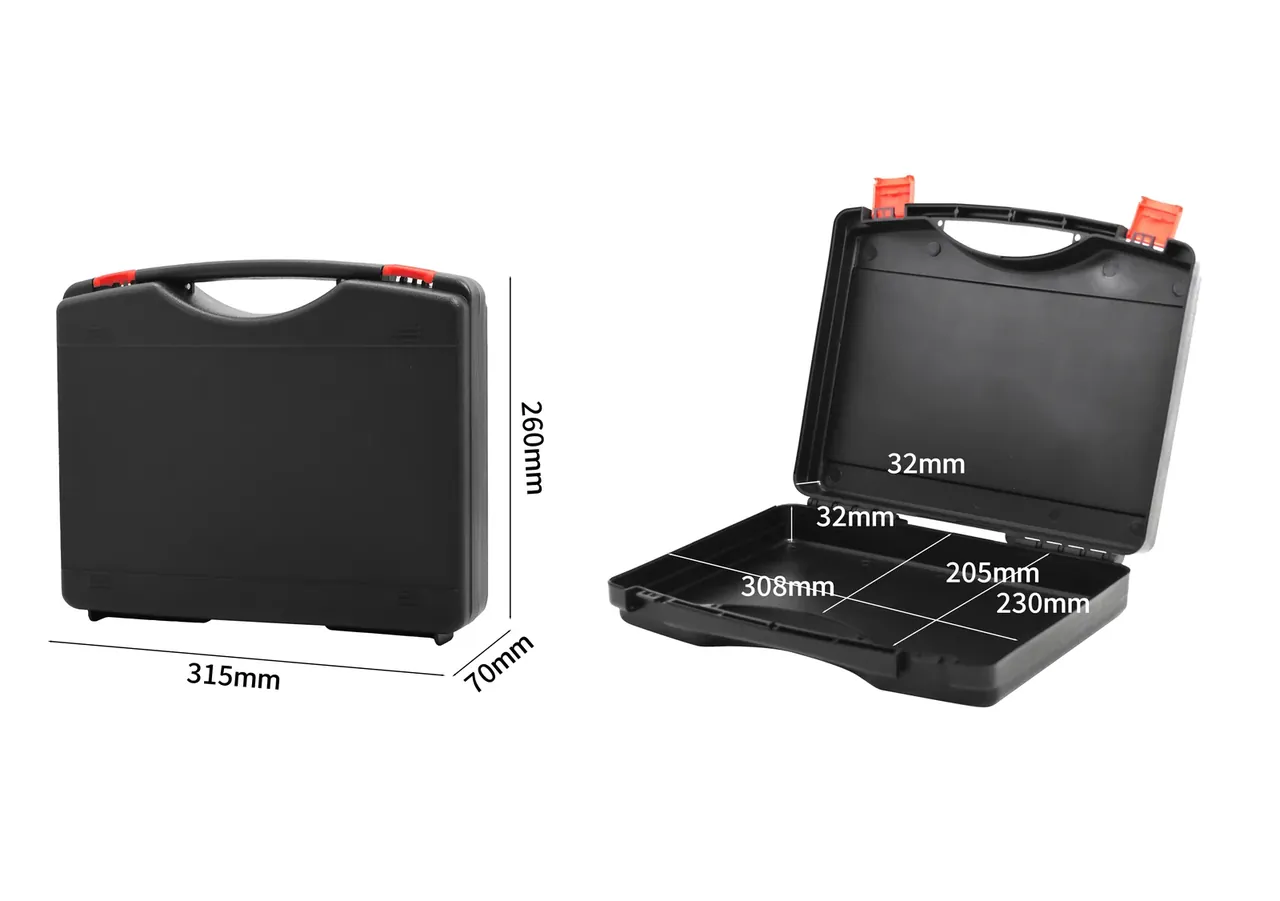
快速答案:密封槽的截面由槽宽、槽深与唇口圆角三组尺寸锁定,压缩率落在 20–30 % 才算合格,单唇与双唇的差别不在材质,而在密封线的数量、槽内异物的容纳空间,以及合盖时锁扣要用多大力。选型时先量密封条的自由高度,再用槽深反推压缩率,最后核对锁扣数量够不够把这条线压到底。
目录
- 密封槽的三组尺寸定下了什么
- 单唇槽的一道唇口怎么压住密封条
- 双唇槽多一道唇换来的冗余
- 压缩率的落点与测量方法
- 合盖力与脱模斜度怎么配
- FAQ
一、密封槽的三组尺寸定下了什么
箱口那圈密封槽不是随手开出来的凹坑。槽宽、槽深、唇口圆角三组尺寸互相牵制,画错任何一个,密封条要么站不住,要么压不到位。以常用的 5.5 mm 宽、4.5 mm 高的三元乙丙发泡条为例,槽宽取 6.0 mm、槽深取 3.2 mm,压缩率就是 29 %,落在合格带内;把槽深改成 4.0 mm,同一条发泡条只剩 11 % 的压缩,箱口淋一场 30 分钟的雨就渗。
槽宽留的余量有讲究。密封条吸水或受热会横向鼓 3 %–5 %,槽宽如果只比条宽多 0.2 mm,条被挤成竖向鼓起,压缩力传到槽壁上而不是盖沿上。行业里常用的做法是单边留 0.25 mm,5.0 mm 的条配 5.5 mm 的槽,发泡条回弹时仍有余地。
槽深才是真正决定密封的那一维。槽越深,同样的条压缩越少;槽越浅,压缩越大,超过 35 % 之后发泡孔壁开始塌陷,回弹率掉到 70 % 以下,开合 200 次就压不回原高度。
所以设计的第一步不是画槽,是量条:量自由高度、量硬度、算出目标压缩量,再反推槽深。这一步省掉,后面靠加锁扣补救,只能补住装配力,补不住密封线。
二、单唇槽的一道唇口怎么压住密封条
单唇槽的截面像一道单边挡墙:槽的一侧立起 1.5–2.0 mm 高的唇,另一侧敞开,密封条靠这道唇定位,合盖时由上盖的压筋把它压扁。
结构简单是它最大的好处。模具不用滑块,槽和唇一次成型,脱模斜度给到 1° 就能顺利出件;密封条装进槽里不会掉,产线装配节拍能压到 20 秒以内。
单唇的短板同样清楚:整圈只有一条密封线。唇口被一粒 0.3 mm 的砂顶住,那个点就是唯一的失效口,水从缝隙进去没有第二道拦阻。清理时也麻烦,砂粒卡在唇根,手指够不着,得用气枪斜着吹。
唇口圆角要给到 R0.5–R0.8。圆角太小,应力堆在唇根,开合 5000 次后唇根出现发丝裂纹;圆角太大,唇的有效高度不够,密封条受压时往侧面滑,压缩率看着够,接触压力却散了。
单唇密封槽还有一处容易忽略的细节:槽底的平面度。注塑件在 520 mm 长度上翘曲 0.5 mm 是常事,槽底跟着翘,密封条中段就悬空 0.3 mm,两端压得死紧,中间等于没压。模温控在 60 ℃ 上下、冷却时间给足 25 秒,能把翘曲收到 0.2 mm 以内。
三、双唇槽多一道唇换来的冗余
双唇密封槽在槽的两侧各立一道唇,密封条夹在中间,两侧唇高可以不等:内侧 1.8 mm、外侧 1.2 mm 是常见配比,内侧负责压紧,外侧负责挡水。
多出来的那道唇,换来三条实际收益。第一条是密封线从一条变成两条,两线之间形成一个 0.4 mm 深的小腔,第一道被异物顶开时,第二道还能守住。第二条是异物容纳,砂粒被压进腔里而不是压在密封面上,清理时气枪一吹就走。第三条是定位,密封条不会因为开合时的横向剪切而偏移,装配容差从 ±0.3 mm 放宽到 ±0.5 mm。
代价也直接。合盖力要涨 25 %–35 %,同样一只 520 mm 长的箱体,单唇配两只锁扣能压到 0.35 MPa 的接触压力,双唇得配四只锁扣才够,锁扣间距从 260 mm 缩到 130 mm。
模具成本跟着走。双唇槽需要一侧滑块或二次抽芯,模架贵 8000–15000 元,单件成本上浮 8 %–12 %。产量不到 3000 件时,这笔钱摊不进单件成本里。
| 对比项 | 单唇槽 | 双唇槽 |
|---|---|---|
| 密封线条数 | 1 条 | 2 条 |
| 槽宽与槽深 | 5.5 mm / 3.2 mm | 6.5 mm / 3.4 mm |
| 唇高 | 1.8 mm | 内侧 1.8 mm、外侧 1.2 mm |
| 异物容纳 | 无独立腔,靠唇根 | 0.4 mm 深小腔 |
| 合盖力 | 基准 100 % | 125 %–135 % |
| 所需锁扣 | 2 只 | 3–4 只 |
| 模具 | 一次成型 | 需滑块或抽芯 |
四、压缩率的落点与测量方法
压缩率的算法只有一行:自由高度减槽深,再除以自由高度。4.5 mm 的条放进 3.2 mm 的槽,压缩率 29 %;放进 3.6 mm 的槽,压缩率 20 %,这是下限。
20 % 以下是危险区。发泡条表面有 0.1–0.2 mm 的粗糙度,压缩不足时这些微观凸起顶在盖沿上,实际接触面积只剩 40 %,看着贴合,泡水 1 小时就透。
30 % 以上是另一个坑。压得太狠,发泡孔壁被压塌,24 小时后测回弹只剩 65 %,第二次合盖时密封条已经压不实,箱口缝隙反而变大。
密封槽的测量要用投影仪或分辨率 0.01 mm 的卡尺,槽深取三点、条高取五点,同一截面的极差超过 0.15 mm 就说明模具或来料有问题。图纸上写 25 % 加负公差,比笼统写 20 %–30 % 更好落地。
| 压缩率 | 接触宽度 | 回弹率(24 小时后) | 判定 |
|---|---|---|---|
| 15 % | 0.9 mm | 88 % | 偏低,易渗 |
| 20 % | 1.4 mm | 85 % | 下限,可用 |
| 25 % | 1.9 mm | 82 % | 推荐值 |
| 30 % | 2.3 mm | 76 % | 上限,注意合盖力 |
| 35 % | 2.6 mm | 63 % | 过压,永久变形 |
五、合盖力与脱模斜度怎么配
合盖力不是越大越好。单只锁扣的扣合峰值力超过 120 N,产线连扣四只就会手酸,装配节拍从 25 秒掉到 40 秒,扣不到底的比例从 2 % 升到 9 %。
脱模斜度按槽深给。槽深 3.2 mm,单边斜度 1.0°–1.5°,槽壁不会被拉伤;斜度给到 2° 以上,槽口宽度多出 0.1 mm,压缩率跟着掉 3 个百分点,图纸上的 25 % 实际只有 22 %。
熔接线要避开密封槽的槽底。浇口开在槽的正对面时,两股料流在槽底汇合,那里恰好是压缩力最集中的位置,一条 0.05 mm 的熔接痕就够漏水。把浇口挪到箱角的 R 位,熔接线落在受力最小的转角,问题就消掉了。
PP 料的收缩率 1.5 %–2.0 %,520 mm 长的箱口,冷却后单边收缩 0.4 mm 上下。模具型腔要按 1.8 % 放大,槽宽 5.5 mm 的型腔做到 5.6 mm,出模后刚好回到名义值。
试模时用硅胶翻模验证比量尺寸更快。把硅胶打进槽里,固化 30 分钟后取出截面,放在投影仪上放大 20 倍,唇高、槽深、圆角一次看全,还能看清槽壁有没有拉伤。首件用这个方法定标,后面批量只量槽深与槽宽两项,单件 40 秒能测完。
结论
密封槽的成败在图纸上就定了大半:槽宽留 0.25 mm 单边余量让条有处可鼓,槽深按 25 % 的压缩率反推,唇口圆角给到 R0.5–R0.8 把应力从唇根移开。单唇槽胜在结构简单、合盖力低,双唇槽用两条密封线和 0.4 mm 的异物腔换冗余,代价是 25 %–35 % 的额外合盖力与一套滑块模具。先定量条的自由高度,再决定唇的数量,顺序反了,加多少锁扣都补不回来。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号