

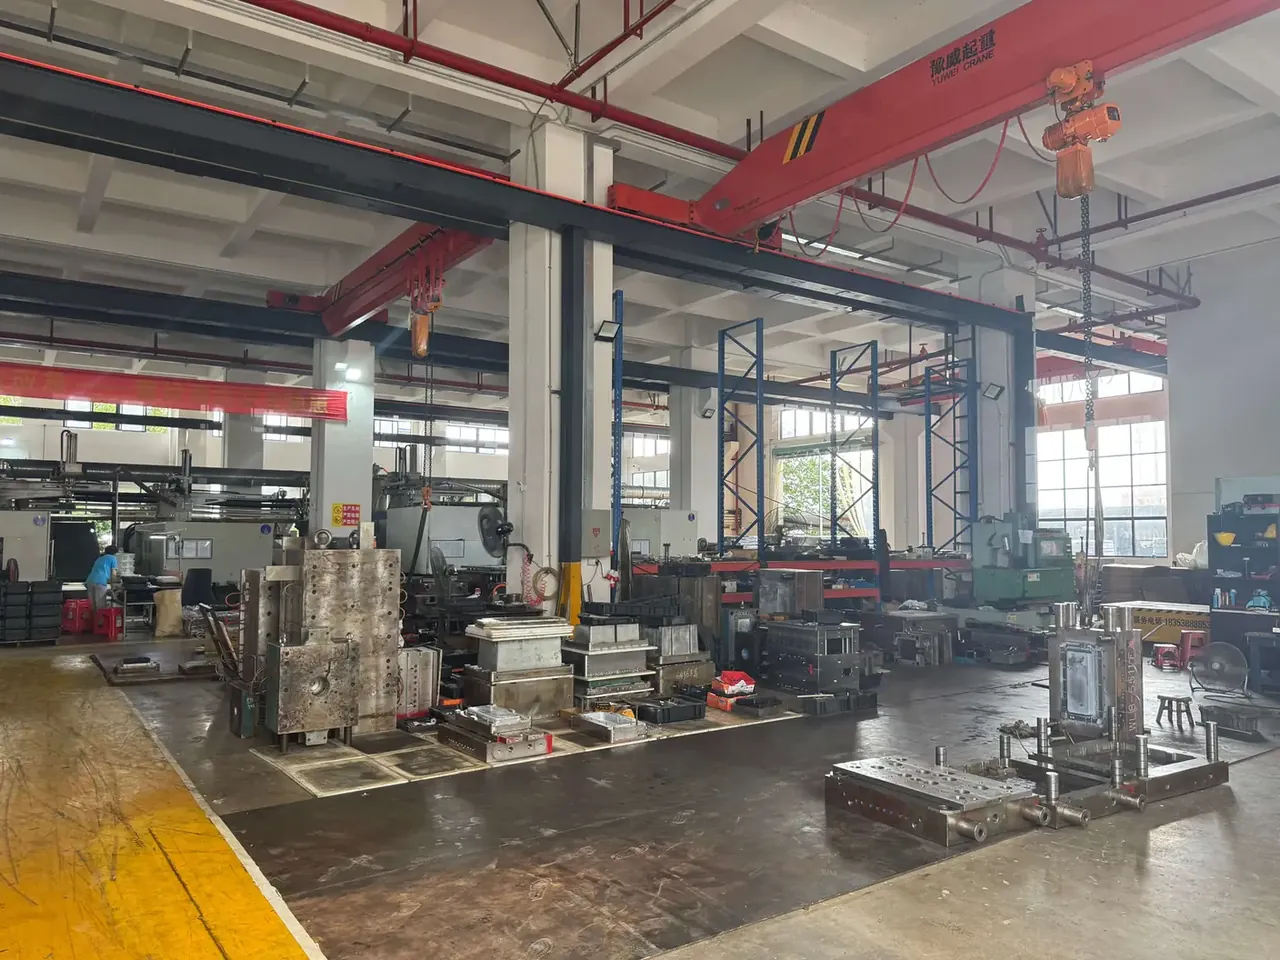
快速答案:箱体模具的保养周期按模次定,不按日历定。分型面每 5000 模清一次积碳,研伤到 0.02 毫米就上机修;水路每季度通一次垢,流量比验收基线低 15% 即报警;顶针每 1 万模量一次弯曲,同时看顶出行程与复位弹簧。
目录
- 箱体模具保养周期的确定依据
- 分型面:每 5000 模清理一次
- 水路:每季度通垢与温差监控
- 顶针:每 1 万模的弯曲与复位检查
- 工具耗材与停机时长
- FAQ
一、箱体模具保养周期的确定依据
保养周期按日历排,淡季与旺季的执行密度会差出几倍。磨损只与合模次数、熔体温度、冷却水质相关,基准取模次。一台 800 吨机打深腔箱体,日产量约 900 模,5000 模折合五个工作日;换到 300 吨机打箱盖产量翻倍,日历周期就要砍半。
三处失效机理不同,周期不能一刀切。分型面是封料边界,沾料与磕碰让贴合带出现间隙,飞边出现时间隙已成形;水路是换热通道,水垢按厚度累积,模温跟着飘;顶针是运动副,弯曲与磨损同步发生。三处进同一张点检表,阈值分开写。
| 部位 | 周期基准 | 检查动作 | 判定阈值 | 超限处置 |
|---|---|---|---|---|
| 分型面 | 每 5000 模 | 铲溢料、清积碳、看贴合带 | 研伤深 0.02 毫米 | 研磨或补焊 |
| 水路 | 每季度,约 6 万模 | 通垢、测流量与温差 | 流量降 15%,温差超 3 ℃ | 酸洗换胶圈 |
| 顶针 | 每 1 万模 | 量弯曲、核顶出行程 | 弯曲超 0.05 毫米 | 换针换簧 |
| 导向件 | 每 2 万模 | 查导柱拉伤、补脂 | 拉伤宽 0.1 毫米 | 抛光或换套 |
二、分型面:每 5000 模清理一次
清理的目标不是擦干净,是恢复贴合带。断电挂牌后拆下浇口套残料,用铜片或竹片沿型腔边缘铲掉溢料,禁用砂纸与锉刀,手工划痕会变成新的窜料通道。油污用煤油配无绒布擦,最后吹净排气槽;槽深 0.02 至 0.03 毫米,吹不净就先堵一半。
研伤判定看深度、位置、走向。深度用红丹粉对研,或用 0.02 毫米塞尺沿贴合带插入,能插入即判超限。伤在型腔封料面上最严重,直接产出飞边;顺分型面走的划伤会一路窜料。
修法分级。浅于 0.02 毫米用 W10 研磨膏配铸铁研具,沿划伤单向推研,画圈会把伤摊成凹面。0.02 至 0.1 毫米用油石局部修,修完用红丹粉复验,接触带应连续且不少于六成宽度。超过 0.1 毫米或伤到封料口转角,补焊后重铣。
| 研伤深度 | 典型现象 | 处置方式 | 停机时长 |
|---|---|---|---|
| 小于 0.02 毫米 | 局部亮点,无飞边 | 研磨膏单向推研 | 1 小时 |
| 0.02 至 0.05 毫米 | 细飞边,需二次修边 | 油石修加对研 | 4 小时 |
| 0.05 至 0.1 毫米 | 连续飞边,封料面发亮 | 局部补焊后磨平 | 1 个班 |
| 大于 0.1 毫米 | 明显台阶,边角漏料 | 补焊重铣或换镶件 | 2 个班 |
装回先对研,再空合三次,锁模力取额定三成;一侧先接触,锁模力全压在那条边上,新修的带子当场又被压塌。
三、水路:每季度通垢与温差监控
水路的问题藏在里面,只能靠仪表说话。每季度拆下进出水管,用百分之五柠檬酸循环四十分钟,中和后清水冲十五分钟;型腔回路与型芯回路分开做,串在一起酸液浓度衰减,后半程等于白洗。箱体模具常用 Φ8 至 Φ12 毫米水道,垢层到 0.1 毫米,局部传热就掉两成。
流量与温差是两条独立报警线。流量以新模验收记录为基线,降 15% 就报警,不必等堵死;进出水温差反映回路带走热量的能力,深腔位多、回路长的箱体模具,温差超过 3 ℃ 说明该回路流量不足或存在短路。装回后打压 6 bar 保压 10 分钟,压降不超过 0.2 bar 才算合格。
| 监控项 | 基线来源 | 报警线 | 处置 |
|---|---|---|---|
| 单回路流量 | 新模验收值 | 降 15% | 酸洗该回路 |
| 进出水温差 | 稳定生产实测值 | 超 3 ℃ | 查堵塞与短路 |
| 系统压力 | 水泵铭牌值 | 降 0.5 bar | 查过滤器 |
| 保压密封 | 6 bar 保 10 分钟 | 压降超 0.2 bar | 换胶圈 |
四、顶针:每 1 万模的弯曲与复位检查
顶针失效从弯开始。每 1 万模把顶针板退回,逐支抽出顶针,用刀口尺贴靠,透光即判弯;弯曲超过 0.05 毫米直接换针,不校直。校过的针同轴度已变,会在孔内偏磨,把顶针孔拉成椭圆。
顶针与孔的间隙取 0.02 至 0.03 毫米,相当于 H7 配 g6。间隙大了进料包针,小了受热咬死。箱体模具深腔位多,顶针长径比常超过十五,侧向力被放大,顶针要落在有脱模斜度的平面上。
顶出行程按制品最深处脱模深度加 5 至 8 毫米,短了制品被拉白,长了顶针板撞底。复位弹簧自由长度缩短百分之五就换,四支高度差不超过 0.5 毫米,否则顶针板倾斜,先顶的一侧留痕。
五、工具耗材与停机时长
工具按部位分三格装进保养箱:分型面用铜片、油石、W10 研磨膏与红丹粉,水路用柠檬酸与流量计,顶针用刀口尺与备件。M8 螺栓按 25 N·m 复紧。
停机时长排进生产计划,不临时插。全项保养约十一个半小时,拆成三次更现实:分型面清理跟换单走,水路除垢跟季度检修走,顶针检查排夜班。
| 项目 | 工具与耗材 | 单次停机 | 排产时机 |
|---|---|---|---|
| 分型面清理 | 铜片、煤油、无绒布、气枪 | 1.5 小时 | 换单或周末 |
| 分型面研修 | 油石、W10 研磨膏、红丹粉 | 4 小时 | 计划停机 |
| 水路除垢 | 柠檬酸、循环泵、流量计 | 3 小时 | 季度检修 |
| 顶针检查 | 刀口尺、塞尺、顶针备件 | 2 小时 | 夜班 |
| 导向与弹簧 | 锂基脂、扭力扳手 | 1 小时 | 随换模同步 |
记录用一张卡:模号、累计模次、本次项目、更换件、执行人与下次到期模次。箱体模具的保养卡跟着模具走,谁拆谁签,交接班看得见上一次做了什么。
结论
箱体模具的保养是一条按模次推进的时间轴,不是一份按月份打勾的表格。分型面守住 5000 模的清理点和 0.02 毫米的研伤线,水路守住 15% 的流量降幅和 3 ℃ 的温差,顶针守住 1 万模的弯曲检查与行程复核,三条线各自独立。阈值、工具、停机时长与记录写在同一张卡上,保养才从经验变成可交接的工序,这副箱体模具的寿命才有可预期的下限。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号