

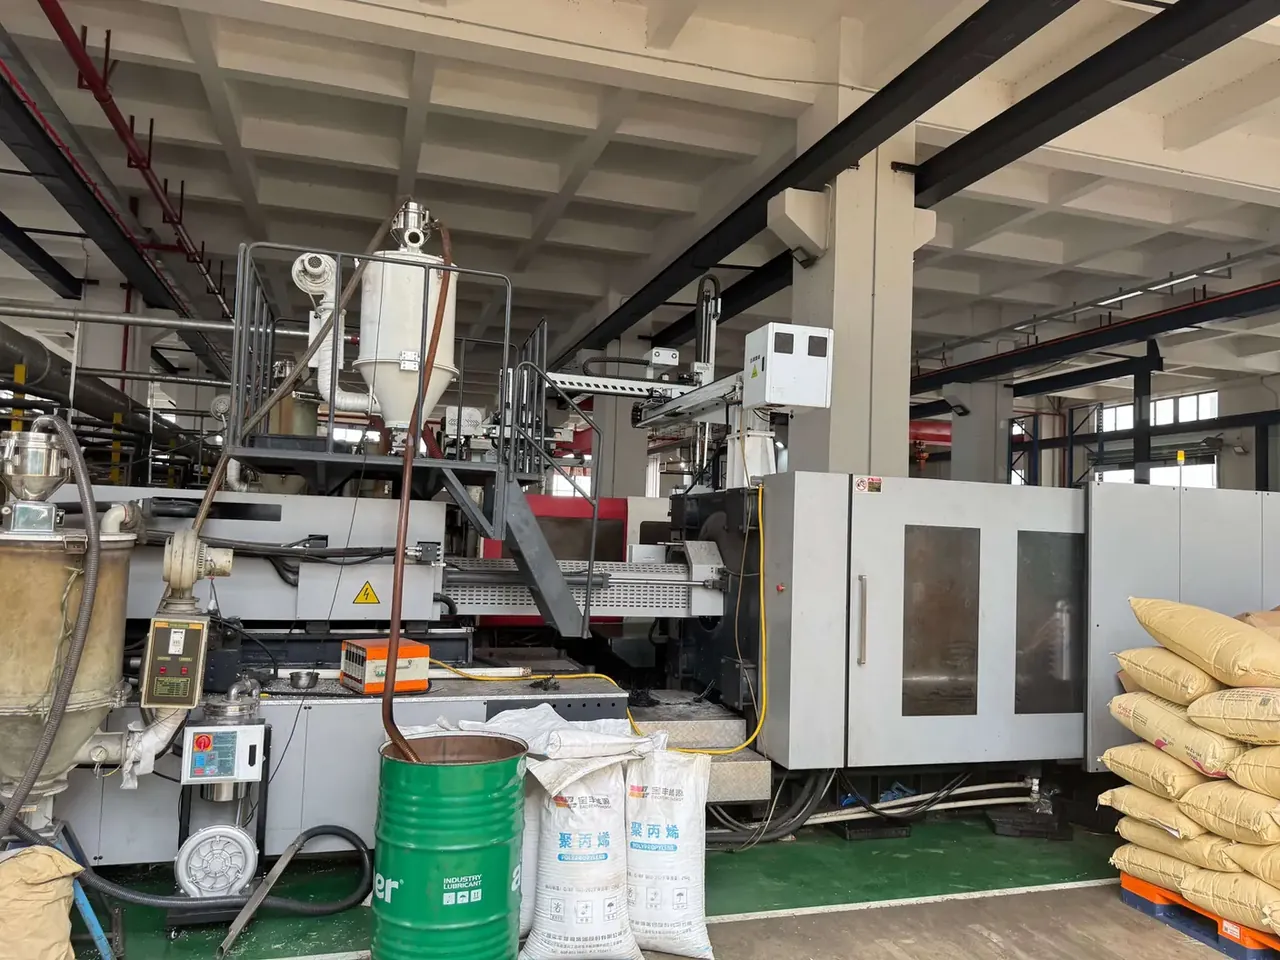
快速答案:箱体注塑机台的保养按运行小时排,不按日历排。日检 10 分钟看油位、油温与水压;集中润滑每 4 小时一个循环,拉杆每班补脂 8 克;水路每月清滤网,进出水温差守 5 摄氏度;温控每季度校准,热电偶偏差超过 3 摄氏度就换。
目录
- 箱体注塑机台的保养为什么按小时排
- 日检与周检:润滑点与油品
- 月检:水路清洗与温差
- 季检:温控校准与备件
- 四级周期表怎么落到点检表上
- FAQ
一、箱体注塑机台的保养为什么按小时排
箱体注塑机台一年跑 6000 小时,按日历排保养必然错位。淡季停机两周,油脂不会老化;旺季两班 20 小时连转,润滑周期必须按小时压。基准取运行小时,再折算成点检表上的日期。
三处失效的节奏完全不同。润滑件按摩擦次数累积,缺脂两小时就能让曲肘销发蓝;水路按结垢厚度累积,一个月不洗,温差从 2 摄氏度爬到 6 摄氏度;温控按热电偶漂移累积,偏差 5 摄氏度时箱体尺寸已经超差,仪表却仍显示正常。
一台 1000 吨机两班制,日运行 20 小时,月运行约 560 小时。把 500 小时定成月检、1500 小时定成季检,正好落在周日白班与换模当天,停机不占产量。
| 级别 | 运行小时 | 停机时长 | 主要动作 |
|---|---|---|---|
| 日检 | 每班 20 小时 | 10 分钟 | 油位、油温、水压、安全门 |
| 周检 | 每 120 小时 | 1 小时 | 滤网、渗漏、模板螺栓 |
| 月检 | 每 500 小时 | 4 小时 | 水路清洗、油样、温差 |
| 季检 | 每 1500 小时 | 1 个班 | 温控校准、加热圈、备件 |
二、日检与周检:润滑点与油品
日检是箱体注塑机台唯一每天都做的动作,顺序固定:油位在上下限之间,油温 45 摄氏度上下 5 摄氏度,冷却水进水压力 4 bar,安全门限位与急停各试一次。五项走完 10 分钟,任一项越线就停机。
润滑靠泵站与手工两套。集中润滑每 4 小时走一个循环,泵站压力 40 bar;分配器堵了,压力会窜到 60 bar 而油进不去,所以看压力表比看油壶可靠。拉杆每班手工补锂基脂一圈 8 克,曲肘销每周每点 2 克,六点共 12 克。
油品不能混。锂基脂与复合钙基脂混用会析油,轴承温度当场升 10 摄氏度;导轨用 68 号导轨油,黏度不对会让射台爬行。周检另外两件事:回油滤网用煤油洗净,破口就换;模板螺栓按 480 牛·米复紧。
| 部位 | 油品 | 周期 | 单次用量 |
|---|---|---|---|
| 拉杆 | 锂基脂 NLGI 2 | 每班 | 8 克每根 |
| 曲肘销 | 锂基脂 NLGI 2 | 每周 | 2 克每点 |
| 射台导轨 | 68 号导轨油 | 每周 | 20 毫升 |
| 调模螺母 | 二硫化钼脂 | 每月 | 5 克 |
| 集中润滑泵 | 锂基脂 NLGI 2 | 每 4 小时 | 3 毫升每循环 |
三、月检:水路清洗与温差
水路的问题看不见,只能靠仪表。每月拆下 Y 型过滤器滤网冲洗,水垢厚了用百分之五柠檬酸循环 30 分钟,中和后清水冲 10 分钟。箱体模具回路多,进水与回水分开洗,串在一起酸液浓度衰减,后半程等于白做。
温差是最灵敏的一条线。进水 22 摄氏度、回水 27 摄氏度,差 5 摄氏度是上限;超过说明流量不足或回路短路。单回路流量按 20 升每分钟验收,掉到 15 升报警。水压从 4 bar 掉到 3 bar,先查滤网再看水泵。
油冷却器容易被忘掉。它堵了,油温从 45 摄氏度爬到 55 摄氏度,液压油寿命减半,密封件跟着变硬。每季度酸洗一次,酸洗后打压 6 bar 保压 10 分钟,压降不超过 0.2 bar 才算合格。
| 进水温度 | 回水温度 | 温差 | 判断与处置 |
|---|---|---|---|
| 22 摄氏度 | 26 摄氏度 | 4 摄氏度 | 正常,继续观察 |
| 22 摄氏度 | 28 摄氏度 | 6 摄氏度 | 流量不足,清滤网 |
| 26 摄氏度 | 33 摄氏度 | 7 摄氏度 | 冷却塔效率低,查水温 |
| 30 摄氏度 | 38 摄氏度 | 8 摄氏度 | 停机检查,油温将超限 |
四、季检:温控校准与备件
温控失准不会报警,只会让箱体尺寸慢慢跑。每季度用标准热电偶比对料筒三段与喷嘴共五支探头,偏差超过 3 摄氏度直接换。加热圈用万用表测电阻,与铭牌值偏差超过百分之十更换,三相电流不平衡超过百分之十五查接线。
模温机的导热油每半年换一次。油碳化后换热效率掉三成,设定 80 摄氏度实际只到 68 摄氏度,箱体表面随之出现流痕。换油时连同滤网一起换。
备件按消耗速度备,不按价格备。加热圈断一根停一台机,热电偶漂一支废一批箱体,这两样必须有现货。季检当天盘点一次,缺什么当班补。
| 项目 | 基准 | 允差 | 超差处置 |
|---|---|---|---|
| 料筒一段 | 标准热电偶 | 3 摄氏度 | 换热电偶 |
| 加热圈电阻 | 铭牌值 | 百分之十 | 换加热圈 |
| 模温机 | 外接温度计 | 2 摄氏度 | 换传感器 |
| 油温表 | 玻璃温度计 | 2 摄氏度 | 校准或更换 |
| 备件 | 安全库存 | 参考更换周期 |
|---|---|---|
| 加热圈 | 2 套 | 12 个月 |
| 热电偶 | 5 支 | 按偏差更换 |
| 密封圈 | 1 套 | 24 个月 |
| 水路滤芯 | 6 只 | 3 个月 |
五、四级周期表怎么落到点检表上
周期表只有落到纸上才算数。箱体注塑机台的点检表分两张:一张按小时触发,写读数与判定;一张按班次签字,写处置人与时间。只打勾不写读数,等于没检。
停机窗口要提前占。月检 4 小时放在周日白班,季检一个班放在换模当天,换模本来就要停机,叠在一起不额外损失产量。临时插单多的时候,宁可缩短周检,也不砍月检的水路,水路欠一次,后面三个月的温差都会偏高。
记录要能追。三样东西对齐看:点检表的读数、备件领用单、油品检测报告。某台 800 吨机连续三个月温差 6 摄氏度没处理,油温升到 58 摄氏度,液压油四个月就换了一次,酸值 2.4,超了上限一倍。查回去,问题只是滤网三个月没洗。
保养做得好不好,看非计划停机小时数:月停机从 8 小时降到 2 小时,省下的产量比保养工时多。
结论
箱体注塑机台的保养是一张按小时排的表:日检 10 分钟看五项读数,集中润滑每 4 小时一个循环,拉杆每班 8 克脂,水路每月清滤网并守住 5 摄氏度温差,温控每季度校准到 3 摄氏度以内,加热圈与热电偶常备现货。周期排对,非计划停机才会从 8 小时降到 2 小时,这也是箱体注塑机台保养唯一值得算的账。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号