

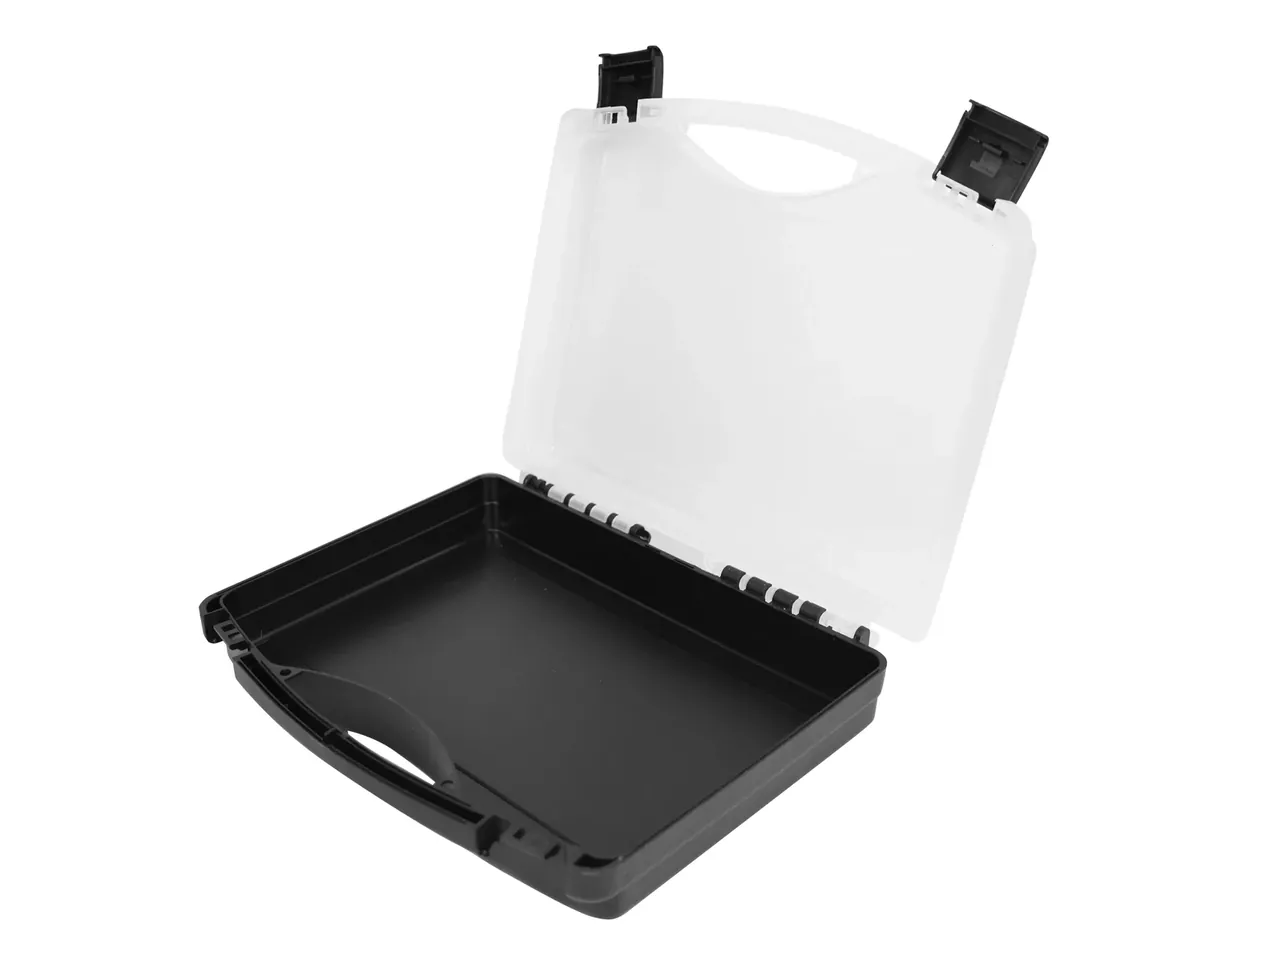
快速答案:箱体注塑机台合不合用,不看铭牌吨位,看四个可测量:锁模力除以投影面积、拉杆内距减模具宽度、射胶量除以单件重量、连续 30 模的重量极差。四项都在线内,吨位小一号也能干;有一项越线,吨位再大也白搭。
目录
- 箱体注塑机台的吨位要按投影面积反算
- 容模厚度与开模行程:模具进不进得去
- 螺杆与射胶量:单件重量决定余量
- 周期、能耗与重复精度:开机后看什么
- 验收单上写四项可测、三项空话
- FAQ
一、箱体注塑机台的吨位要按投影面积反算
常州一家做仪器箱的厂子,去年收到一份报价:800 吨箱体注塑机台,含模具,交期 75 天。试模第 1 天就出事,箱盖口沿一圈飞边,最厚处 0.4 毫米,修模 3 轮也没压住。
问题不在模具,在吨位。这只箱体投影 1.05 米乘 0.45 米,面积 0.47 平方米。聚丙烯箱体的型腔压力按 25 MPa 取,需要锁模力 11.75 MN,折合 1200 吨。乘 1.15 的安全系数,机台要到 1380 吨,实际得选 1400 吨。800 吨只够 0.32 平方米的投影,比需求少 0.15 平方米。
现场有更快的算法:把吨位除以投影面积,换算成单位面积锁模力。箱体类模具落在 25 MPa 到 30 MPa 才算稳,低于 22 MPa 就在口沿和浇口对面出飞边,高于 35 MPa 则是拿机台换保险,模具排气槽先受不了。
| 投影面积 | 型腔压力 | 需要锁模力 | 机台吨位 | 常见误判 |
|---|---|---|---|---|
| 0.32 平方米 | 25 MPa | 8.0 MN | 800 吨 | 小箱体够用,大箱体照抄 |
| 0.47 平方米 | 25 MPa | 11.8 MN | 1200 吨 | 拿 800 吨试模,飞边当模具问题 |
| 0.47 平方米 | 30 MPa | 14.1 MN | 1400 吨 | 深腔件按浅腔压力取值 |
| 0.60 平方米 | 25 MPa | 15.0 MN | 1500 吨 | 只加吨位不改浇口,内应力更大 |
二、容模厚度与开模行程:模具进不进得去
吨位够了,模具未必装得下。这台 1200 吨箱体注塑机台的拉杆内距 810 毫米见方,模具外形 760 毫米宽,单边只剩 25 毫米。吊装稍偏就蹭拉杆,模板上那道旧划痕就是这么来的。
模厚是第二道关。容模范围 300 毫米到 900 毫米,模具总厚 620 毫米,落在中段,调模机构还剩 40 毫米余量。开模行程才是最容易漏的:箱体深 320 毫米,脱模要让开 640 毫米,加上 80 毫米取件空间需要 720 毫米,机台标称只有 700 毫米。差 20 毫米,机械手伸不进分型面,只能改手工取件,周期多 15 秒。顶出行程也要核,顶杆板有效 180 毫米,箱体脱模只需 60 毫米,够用。顶杆布置还得避开四个角,那里壁厚 6 毫米,顶偏 3 毫米就顶白。
| 核对项 | 机台参数 | 模具需求 | 余量 | 判定 |
|---|---|---|---|---|
| 拉杆内距 | 810 毫米 | 760 毫米 | 单边 25 毫米 | 偏紧,需导向套 |
| 容模厚度 | 300 到 900 毫米 | 620 毫米 | 40 毫米 | 合格 |
| 开模行程 | 700 毫米 | 720 毫米 | 负 20 毫米 | 不合格 |
| 顶出行程 | 180 毫米 | 60 毫米 | 120 毫米 | 合格 |
三、螺杆与射胶量:单件重量决定余量
射胶量按单件重量反着挑,不是越大越好。这只箱体单件 2.4 公斤,机台理论射胶量 3200 克,用料占比 75%,落在 60% 到 80% 的舒适区。占比过 85%,熔胶行程走到底,塑化不均,箱底会出一片云纹;低于 40%,熔料在料筒里停太久,降解从小分子开始。
螺杆直径 75 毫米,长径比 22 比 1,压缩比 2.4,这套组合配聚丙烯加 10% 玻纤合适。玻纤料要换双合金料筒,否则螺杆 3 个月磨出沟槽,射胶量跟着掉 8%。
熔胶时间要和冷却配平。这只箱子冷却 95 秒、熔胶 18 秒,螺杆有 77 秒在等,说明塑化有余量,把料筒温度降 10℃ 还能再压缩冷却。反过来,熔胶要 110 秒,机台就成了瓶颈,周期只能挂在 130 秒以上。
背压给 3 MPa,松退 2 毫米。背压低于 1 MPa,熔料裹气,箱体侧面出银丝;松退不够,喷嘴流涎,下一模带进冷料。
四、周期、能耗与重复精度:开机后看什么
箱体注塑机台的真实水平,跑 1 小时就露底。连续 30 模记四组数:周期、单件重量、关键尺寸、油温。这套数据比样本册硬。
周期 210 秒是这只箱体的基线,其中冷却 95 秒、开合模与顶出 32 秒,其余是取出与喷涂。空循环 2.8 秒的机台比 3.6 秒的每模省 0.8 秒,每日 400 模就是 5 分钟,按年算多出 1200 件。
能耗差得更明显。55 kW 伺服机台单件电耗 3.2 kWh,同吨位定量泵要 75 kW,单件 4.4 kWh。按 0.6 元一度,一件差 0.72 元,年产 5 万件就是 36000 元,2 年够换一套模具。
重复精度看两个数。连续 30 模重量极差在 0.3% 以内,壁厚波动约 0.05 毫米;超过 0.8%,先查止逆环,再查料筒温控,最后才怀疑液压。油温稳在 45℃ 上下 2℃,波动超 4℃ 时尺寸会漂 0.1 毫米。
五、验收单上写四项可测、三项空话
验收单最容易写成形容词展览。四项可以当场测:锁模力用压力表或应变片核,与铭牌偏差不超过 5%;模板平行度用塞尺量,1 米内不超过 0.05 毫米;干循环计时三次取平均,与样本差不超过 0.3 秒;料筒三区温度与设定差不超过 3℃。
三项属于空话:进口伺服、德国技术、终身服务。伺服看铭牌型号和响应曲线,技术看有没有本地工艺工程师驻厂,服务看备件清单里有没有止逆环和料筒。
| 验收项 | 合格线 | 怎么测 | 不合格怎么处置 |
|---|---|---|---|
| 锁模力 | 与铭牌差 5% 以内 | 压力表接模腔或贴应变片 | 按实测吨位重算投影面积 |
| 模板平行度 | 1 米内 0.05 毫米 | 塞尺加平尺,四角各一次 | 要求厂方重磨模板 |
| 干循环 | 与样本差 0.3 秒内 | 秒表三次取平均 | 折算进年产能再谈价 |
| 温控偏差 | 三区各 3℃ 内 | 点温计打料筒上中下 | 换发热圈或热电偶 |
| 重复精度 | 30 模极差 0.3% | 电子秤逐模称重 | 先修止逆环再验收 |
结论
吨位、容模、射胶、重复精度,四项都是能算出来、能量出来的数,没有一项靠感觉。试模现场就见分晓:飞边在不在,周期稳不稳,重量飘不飘。把验收单带进车间,箱体注塑机台的真实产能就藏在这几行数里。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号