

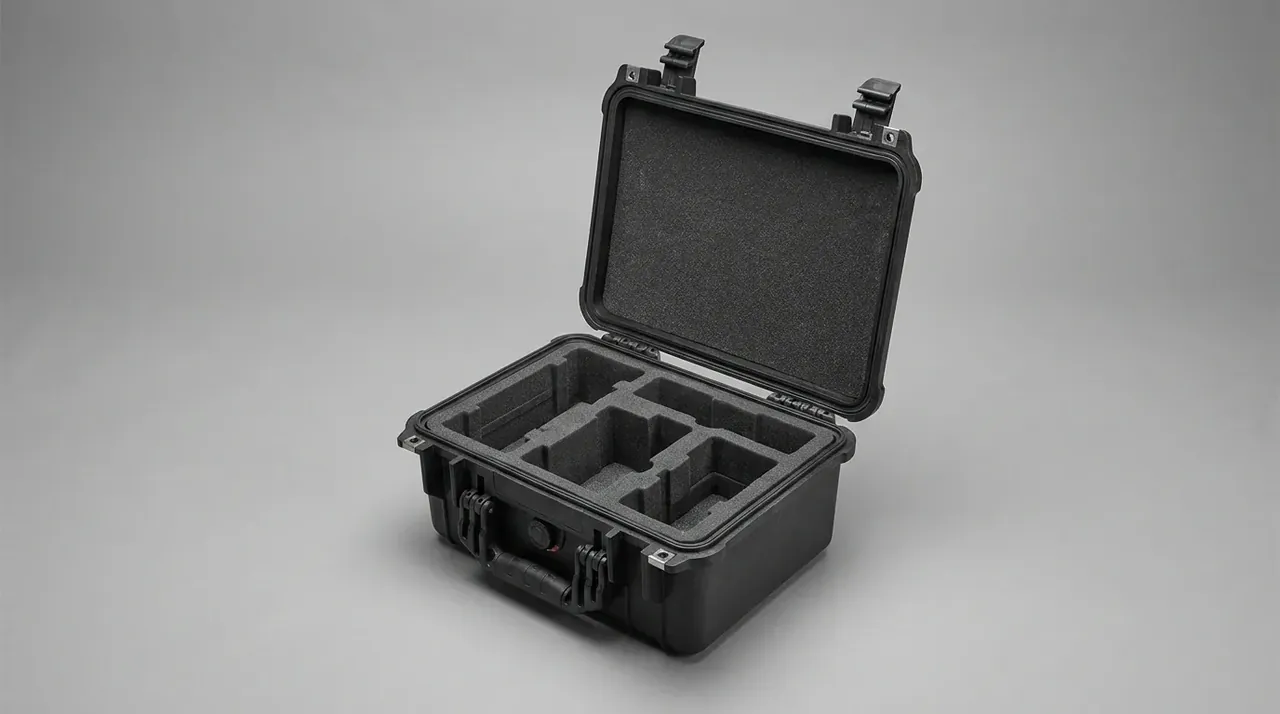
快速答案:防护箱净高=设备高度+上盖泡棉+底部泡棉+3 mm 取放间隙,四项相加后再扣掉盖内凸起、复核泡棉压缩量,才算真正可用的高度,任何一项少算 5 mm,泡棉都得跟着削薄,净高不足时优先改泡棉而不是加深箱体。多数仪器箱把上盖泡棉定在 25 mm、底部定在 20 mm,压缩率取 10%–15%。
目录
- 防护箱净高怎么算:设备高加泡棉再加间隙
- 上盖泡棉与底部泡棉的厚度分配
- 取放间隙与盖内凸起怎么扣
- 泡棉压缩量与净高余量
- FAQ
一、防护箱净高怎么算:设备高加泡棉再加间隙
一台 175 mm 高的手持终端,底部泡棉 20 mm、上盖泡棉 25 mm、顶部留 3 mm 取放间隙,防护箱净高就要 223 mm。这个数字不等于内腔高度,它是两层泡棉压合之后真正留给设备的那段空间。
公式只有四项,顺序却固定:先量设备最高点,再定上下泡棉,最后才去挑内腔尺寸。设备最高点常常不是外壳顶面,天线、旋钮、接插件高出 8–15 mm 很常见,这一处量错,后面全盘偏。
防护箱净高算小了,泡棉只能削薄,缓冲行程跟着缩水;算大了,设备在箱里能晃。
| 组成项 | 常用取值 | 量法 | 常见偏差 |
|---|---|---|---|
| 设备高度 | 120–320 mm | 取含天线、旋钮的最高点 | 漏量凸出件 8–15 mm |
| 底部泡棉 | 10–30 mm | 泡棉自然厚度,不含背胶 | 背胶按 1 mm 另计 |
| 上盖泡棉 | 15–30 mm | 在盖内可用深度里取 | 顶到加强筋,压缩量被吃掉 |
| 取放间隙 | 3–5 mm | 四周单边各留一份 | 只留长边,短边贴死 |
多数供应商标注的 235 mm 是内腔高度,不是防护箱净高。盖内 12 mm 加强筋、底部 4 mm 筋位、泡棉背胶 1 mm 都要扣掉,235 mm 扣完只剩 218 mm,比设备需要的 223 mm 少 5 mm。
这 5 mm 落到实物上,就是上盖泡棉从 25 mm 削到 20 mm。缓冲行程少两成,箱角着地的那一下直接顶到设备上表面。
净高在箱内量最直接:底部泡棉铺好、设备放上去,盒尺从设备顶面量到盖内最低点,读数就是余量。设备还没到货时按图纸算,算完在图上标一行净高,别让供应商自己猜。
二、上盖泡棉与底部泡棉的厚度分配
上盖泡棉负责压住,底部泡棉负责托住,两层不必等厚。手持终端常用底部 20 mm、上盖 25 mm;重心偏高的台式仪器反过来,底部 30 mm、上盖 15 mm,把重量压在箱底。
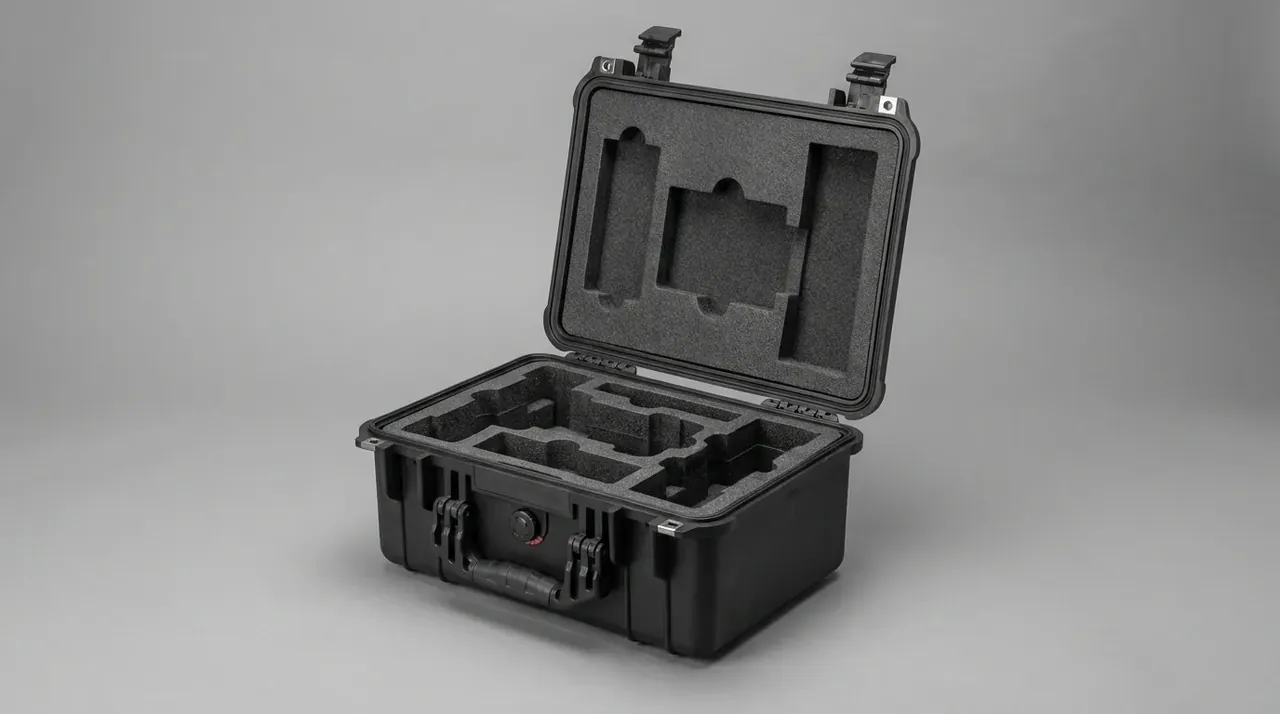
上盖泡棉的上限由盖内凸起决定。盖内筋高 12 mm,泡棉最多做到 30 mm,再厚就顶住盖子,密封条压不到 30% 的压缩量,防护等级先掉下来。
底部泡棉的下限由跌落高度决定。整机 6 kg 从 1.2 m 落下,底部少于 20 mm,泡棉压实到 40% 以上,缓冲行程基本用完,冲击直接进箱底。
两层泡棉一旦定下,内腔高度就跟着锁死。内腔 235 mm 配 20 mm 加 25 mm,只剩 187 mm 给设备;改成 30 mm 加 30 mm,设备位掉到 172 mm,同一台机器就装不进去。
| 设备类型 | 底部泡棉 | 上盖泡棉 | 净高需求 | 判定 |
|---|---|---|---|---|
| 手持终端 175 mm | 20 mm | 25 mm | 223 mm | 内腔 235 mm 够用 |
| 台式仪器 300 mm | 30 mm | 15 mm | 348 mm | 需 350 mm 以上内腔 |
| 带旋钮控制器 210 mm | 25 mm | 20 mm | 258 mm | 旋钮处再挖 15 mm 深槽 |
两层泡棉的软硬不必一致,但压缩回弹要配对。底部选偏硬的,上盖选偏软的,闭盖时上层先压、下层后压,设备被夹在中间,前后左右都不会窜。
带面板的仪器还要看受力位置。面板四周 10 mm 边框最脆,泡棉压点要对准边框而不是玻璃,压偏 5 mm 就可能压裂。
三、取放间隙与盖内凸起怎么扣
3 mm 是侧向取放间隙的常用值,四周单边都要留。净高方向还要额外留手指空间:平放取件的设备留 20 mm,竖插深槽的设备留 30 mm,或者加一条 15 mm 宽的拉带代替手指。
盖内凸起分两种。加强筋沿盖面横竖排布,高 8–15 mm;锁扣座在盖沿两侧向内凸 10 mm 左右,位置正好落在设备肩线上,最容易顶到。
量盖内凸起要把盖子合上量,卷尺顶到盖内最低点,读数才是要扣的数。开着盖量到的是筋顶,会少扣 5–8 mm,正好是一层薄泡棉的厚度。
凸起位置能改就改,改不了只能从泡棉里扣。
深槽取件还有一处容易漏:槽深超过 40 mm,手指伸不进去,设备只能靠倾倒倒出来。这类槽要在槽底留 10 mm 空腔,或者把槽壁做成上宽下窄的斜口。
间隙要留在四周,不要只留在角上。角上卡 3 mm,长边中部实际会空出 5–8 mm,设备被推着往一侧滑,泡棉槽的长边要再收 2 mm 才压得住。
四、泡棉压缩量与净高余量
压缩量指盖子扣紧后泡棉被压掉的厚度占比。PE 取 10%–15%,EVA 取 5%–10%,压缩太少设备晃动,压缩太多锁扣吃力、铰链跟着受扭。
25 mm 上盖泡棉按 12% 压缩算,实际占去 22 mm,只剩 3 mm 余量。余量低于 2 mm,温度降到 -20 ℃ 时泡棉回弹变慢,开盖会有明显吸附感。
余量超过 8 mm 也不行。设备在箱内能上下窜动 4 mm 以上,跌落时先撞泡棉再撞箱壁,二次冲击叠在一起,峰值加速度反而更高。
防护箱净高留 2–5 mm 余量最稳。
压缩量还跟开合次数有关。每天开合 8 次、用满 3 年,累计接近 9000 次,泡棉回弹率掉 10%–15%,原来 3 mm 的余量会收窄到 1 mm 以内,这时该换泡棉,而不是换箱。
温度同样在改余量。60 ℃ 存放 4 小时,泡棉回弹变快、厚度回涨 1–2 mm;-20 ℃ 存放 4 小时,厚度缩 1 mm 上下,锁扣力反而升 15%,冬天开盖发紧多半出在这。
净高要实测,不要照图纸算。合盖后用深度尺从口部量到泡棉面,沿长边取前、中、后 3 点,沿短边取左、中、右 3 点,9 个读数里最大值定净高,最小值定余量。9 点差超过 2 mm,说明泡棉没贴平或箱底有翘曲;差值到 4 mm 的箱子,压缩量按最薄处算,别按平均值算。
结论
把上面的数拉成一张验算表,一篇就能判完:内腔 235 mm,扣掉盖内筋 12 mm 与底部筋位 4 mm,得 219 mm;设备 175 mm,加底部泡棉 20 mm、上盖泡棉 25 mm、间隙 3 mm,需要 223 mm;219 减 223 等于负 4 mm,防护箱净高差 4 mm。这 4 mm 只能从泡棉里出:上盖削到 21 mm,压缩率提到 15%,刚好压回 3 mm 余量。若设备带 12 mm 高的旋钮,槽底还要再挖 15 mm,结论直接翻成换大一号内腔。判定不看标称内腔,只看扣完凸起、算完压缩之后的那一个数。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号