

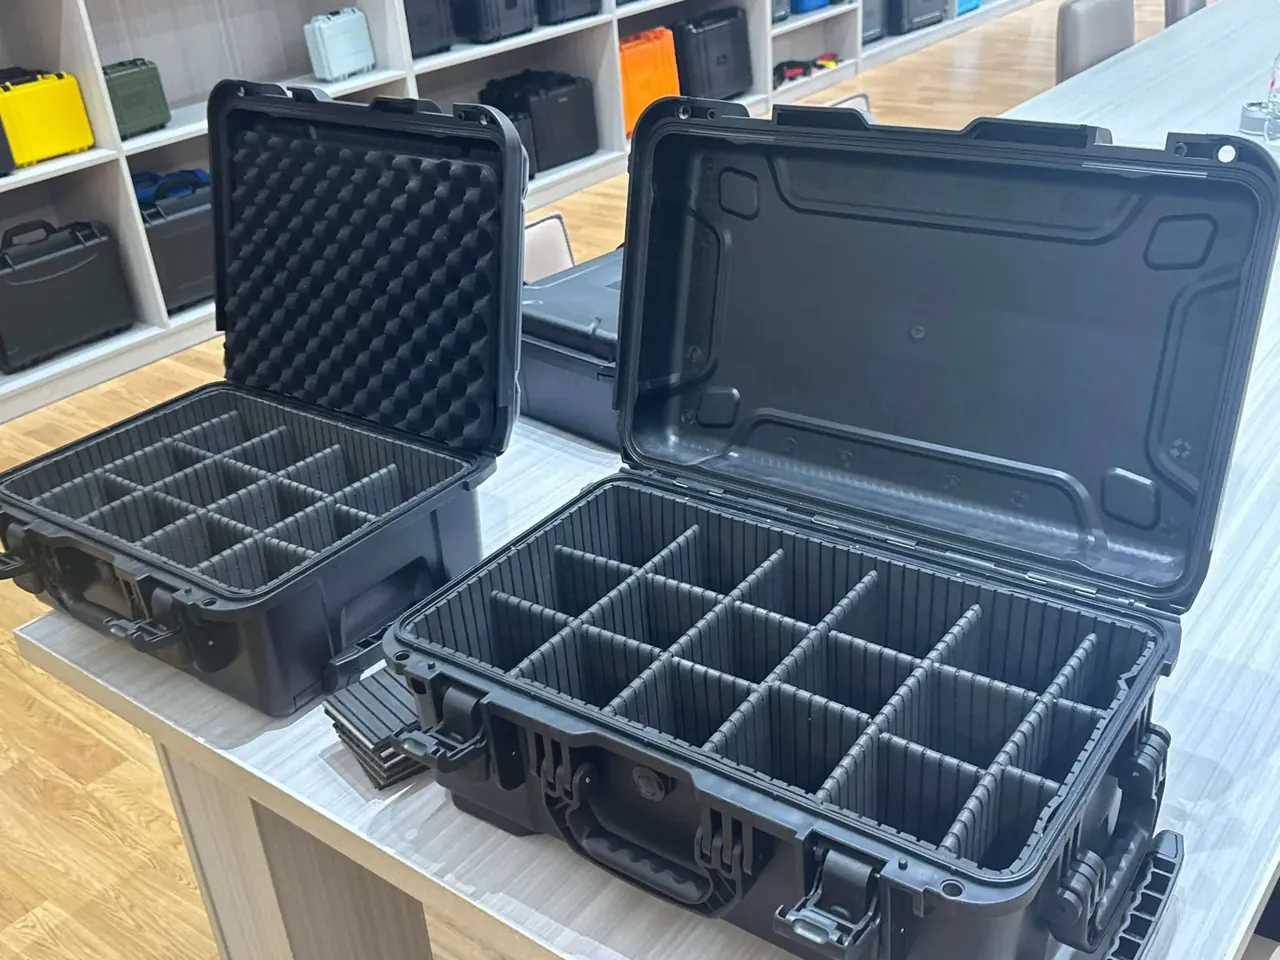
快速答案:箱内分隔的设计顺序是先定格宽、再定板厚、最后定高度。隔板厚度在 4 毫米与 8 毫米之间选,格宽超过 150 毫米就上一档;槽宽按板厚加 2 毫米开粗,槽底两侧各留 1 毫米过盈;隔板高度取内腔深度的 0.72 至 0.78,余下的一段交给盖内蛋巢棉压紧。箱内分隔的三个数对齐,单格间隙才收得住。
目录
- 箱内分隔的三个数先定下来
- 隔板厚度从 4 毫米到 8 毫米
- 插槽间距、槽宽与 2 毫米过盈
- 隔板高度与内腔深度的比值
- 底部定位、蛋巢棉压紧与晃动间隙
- FAQ
一、箱内分隔的三个数先定下来
箱内分隔不是一块板切几刀就能塞进去的零件,而是一套靠四个接触面约束的系统:上端顶住盖内蛋巢棉,下端插进底槽,两端插进侧壁盲槽,板与板在十字切口处互咬。
顺序是先定格宽,由物件外形决定;再定板厚,由格宽与单格重量反推;最后定高度,把棉的压缩量扣掉。反过来做,常在合盖时才发现隔板顶住了棉,整批板只能裁短。
三个数彼此耦合:板厚进槽距,槽距乘格数得内腔长度;板厚每加 2 毫米,同长度内腔就少一格。4 毫米与 6 毫米的取舍,本质是格数与格宽的交换。
| 参数 | 常用取值 | 决定什么 | 越界的后果 |
|---|---|---|---|
| 隔板厚度 | 4、6、8 毫米 | 单格跨度与抗弯 | 薄了鼓肚,厚了吃掉格宽 |
| 插槽间距 | 50 至 120 毫米 | 格数与格宽 | 过密削弱侧壁,过疏格宽失控 |
| 槽宽 | 板厚加 2 毫米 | 插入阻力 | 过紧装不进,过松来回晃 |
| 隔板高度 | 内腔深度的 0.72 至 0.78 | 上端预压 | 过高顶盖,过低压不实 |
| 底部槽深 | 4 毫米 | 下端定位 | 浅了下端跑位 |
二、隔板厚度从 4 毫米到 8 毫米
4 毫米 PP 中空板是两层壁加中间筋,面密度约 0.55 千克每平方米。它的边界在格宽 120 毫米:再宽,单格放 3 千克,板中部会鼓出约 4 毫米。
6 毫米板的惯性矩按厚度三次方增长。150 毫米格宽、3 千克载荷下,中部挠度从 4 毫米降到 1.2 毫米;格宽到 180 毫米仍站得住,再宽就上 8 毫米。8 毫米实心板配 10 毫米槽,槽壁只剩 3 毫米,注塑易缩凹,只用于深腔与单格 6 千克以上的场合。
| 板厚 | 格宽上限 | 单格承重 | 配套槽宽 | 典型箱型 |
|---|---|---|---|---|
| 4 毫米中空板 | 120 毫米 | 2 千克 | 6 毫米 | 手持小箱、仪器箱 |
| 6 毫米中空板 | 180 毫米 | 4 千克 | 8 毫米 | 中号器材箱 |
| 8 毫米中空板 | 220 毫米 | 6 千克 | 10 毫米 | 深腔箱、工具箱 |
| 8 毫米实心板 | 260 毫米 | 10 千克 | 10.5 毫米 | 重型设备箱 |
三、插槽间距、槽宽与 2 毫米过盈
槽距只有一条算法:格宽加板厚。要 100 毫米的格子、用 6 毫米板,槽距就是 106 毫米。常用槽距 50 至 120 毫米,按 5 毫米进级,一副模具可排出 4 至 6 格。
槽宽分两段。槽口按板厚加 2 毫米开粗,作插入导入,斜着进不刮边;槽底两侧各留 1 毫米过盈筋,总过盈 2 毫米。过盈不放槽口,因为槽口反复受插拔剪切,磨圆后再也夹不住。2 毫米摊在 12 毫米槽深上,单侧压缩 1 毫米,应变约 8%,仍在 PP 弹性段内,插拔十次后还有 30 至 50 牛阻力;做到 4 毫米,插拔力翻倍,薄槽壁先裂。
槽口倒角 0.5 毫米乘 45 度,侧壁拔模 1 度,槽底圆角 R0.5。槽距公差正负 0.2 毫米;注塑收缩 0.4% 至 0.6%,300 毫米内腔缩 1.2 至 1.8 毫米,槽位要从中心向两端排,把累积误差推给两端余量。
四、隔板高度与内腔深度的比值
隔板高度由内腔深度减去棉的压缩量得到,常用比值 0.72 至 0.78:内腔 120 毫米的箱,隔板做 88 至 94 毫米。
留出的 26 至 32 毫米分给三件事:盖内蛋巢棉凸起 15 至 20 毫米,合盖压缩 30% 至 40%,吃掉 5 至 8 毫米;上下盖配合公差 2 毫米;余量防止隔板把盖顶出缝。
比值低于 0.7,板顶不到棉,倒过来会跳、相邻格串通;高于 0.82,合盖要用力压,口沿已被顶开,密封条压痕断开。侧壁 1 度拔模让内腔上大下小,100 毫米深度上单边差 1.7 毫米,高度须按最深处算,否则上端卡在收窄处。
| 内腔深度 | 隔板高度 | 顶部余量 | 蛋巢棉凸起 | 压缩量 |
|---|---|---|---|---|
| 80 毫米 | 58 至 62 毫米 | 18 至 22 毫米 | 12 毫米 | 4 毫米 |
| 120 毫米 | 88 至 94 毫米 | 26 至 32 毫米 | 18 毫米 | 6 毫米 |
| 160 毫米 | 118 至 125 毫米 | 35 至 42 毫米 | 20 毫米 | 7 毫米 |
| 200 毫米 | 148 至 156 毫米 | 44 至 52 毫米 | 20 毫米 | 8 毫米 |
五、底部定位、蛋巢棉压紧与晃动间隙
底槽深 4 毫米,槽宽取板厚加 0.3 毫米,只做前后左右定位,不做夹紧;夹紧交给上端的棉。底槽松一点,是让下料正负 0.3 毫米的切边误差落进槽里;槽底再留 0.5 毫米沉屑隙。
侧壁盲槽深 3 毫米,开在两端锁住长边方向。不打通,是因为打通后侧壁少一条连续受力路径,跌落会从槽口起裂。
上端靠 18 毫米凸起的蛋巢棉,合盖压缩 6 毫米,在 100 毫米见方一格上产生约 12 牛预压力。这点力夹不住重物,却足以让箱内分隔在振动中不跳、不串格。
晃动间隙按公差链算:槽距正负 0.2 毫米、板厚正负 0.15 毫米、收缩差 0.5 毫米,叠加后单格 1 至 2 毫米。超过 2 毫米小件会翻身,小于 0.5 毫米板插不到底;合盖倒置轻晃,位移不超过 1 毫米为合格。
| 间隙来源 | 数值 | 控制手段 |
|---|---|---|
| 槽距公差 | 正负 0.2 毫米 | 从中心向两端排槽 |
| 板厚公差 | 正负 0.15 毫米 | 来料抽检,按批配槽 |
| 注塑收缩差 | 0.5 毫米 | 同一模腔号配套 |
| 底槽单边间隙 | 0.3 毫米 | 槽宽按板厚加 0.3 |
| 单格总间隙 | 1 至 2 毫米 | 试装后倒置轻晃 |
结论
箱内分隔的设计归成一句:先让格宽决定板厚,再让板厚决定槽宽,最后让棉的压缩量决定高度。4 毫米、6 毫米、8 毫米是三个档,2 毫米过盈是槽的底线,0.72 至 0.78 是高度的窗口。三个数对齐之后,1 至 2 毫米的晃动间隙是算出来的,不是试出来的。设计箱内分隔,说到底就是把这几个数一次定准。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号