

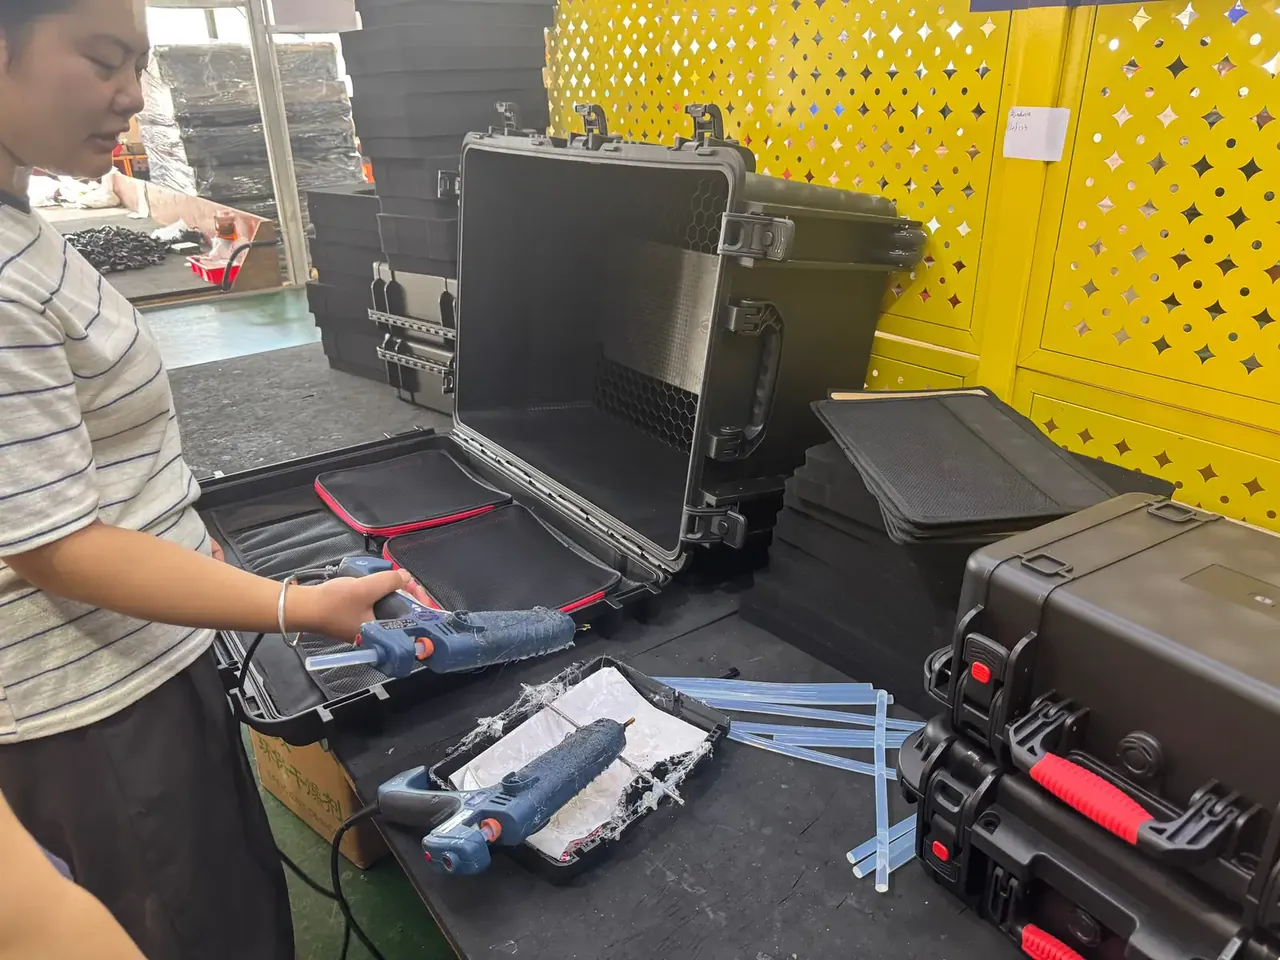
快速答案:箱体模具值不值得上,只看两条:密封槽能否一次成型到 IP67 要求的平面度,年用量能否撑起模具摊销。年用量不足三千件、内腔单边超九百毫米、需要电磁屏蔽这三类,换路线更省。
目录
- 箱体模具与三条替代路线的条款对齐
- 密封面公差决定密封等级能否落地
- 四种不该上箱体模具的情形
- 换路线后的三年账怎么算回来
- FAQ
一、箱体模具与三条替代路线的条款对齐
注塑路线是四种成型方式里唯一能把密封槽、锁扣座、加强筋做进同一个零件的。压铸、滚塑、钣金折弯各有长处,把它们按同一组标准条款摊开对齐,取舍就不必靠经验拍板。
对齐的基准取 IEC 60529 的 IP67 与 MIL-STD-810H 的方法 506.5、507.5、516.8。IP67 要求在 1 米水深浸 30 分钟不进水,密封槽底面的平面度和胶条压缩率直接决定这一条能否守住。方法 506.5 是吹雨试验,风速 18 米每秒、雨量 100 毫米每小时,考的是密封面在动压下的贴合能力。方法 507.5 的湿热循环在 30 ℃ 到 60 ℃ 之间往复,塑料件吸水后的膨胀量与钢制型腔的热膨胀不在一个量级。方法 516.8 规定 40 g、11 毫秒的冲击,压铸铝件在这一条上占明显优势。四条并排看,注塑在密封与批量之间最平衡,压铸赢在刚性与屏蔽,滚塑赢在超大件的模具费。
| 成型路线 | 壁厚区间 | 单件周期 | 模具投入量级 | 与 IP67 的关系 |
|---|---|---|---|---|
| 箱体模具注塑 | 2.2 至 3.2 mm | 45 至 70 秒 | 8 万至 25 万元 | 密封槽一次成型,平面度可控在 0.05 mm |
| 压铸铝模 | 2.5 至 4.0 mm | 60 至 90 秒 | 25 万至 60 万元 | 密封面需二次铣削,留 0.4 mm 余量 |
| 滚塑模 | 3.0 至 6.0 mm | 18 至 30 分钟 | 3 万至 8 万元 | 收缩率 2% 至 3%,槽宽易漂 0.6 mm |
| 钣金折弯 | 1.0 至 1.5 mm | 90 至 180 秒 | 无模具费 | 靠胶条压合,折弯回弹 1 至 2 度 |
第二列与第四列是采购最先追问的,第三列才是决定交期的。单件周期差一个数量级,同样一万件,注塑四周能交完,滚塑要排到三个月以后。
二、密封面公差决定密封等级能否落地
注塑件要过 IP67,关键不在壁厚,而在分型面与密封槽这两个平面的贴合。箱体模具把分型面做在同一块整板上,平面度压在 0.05 mm 以内;槽宽 3.2 mm、槽深 2.4 mm,配 Ø2.5 mm 硅胶条,压缩率落在 25% 上下。
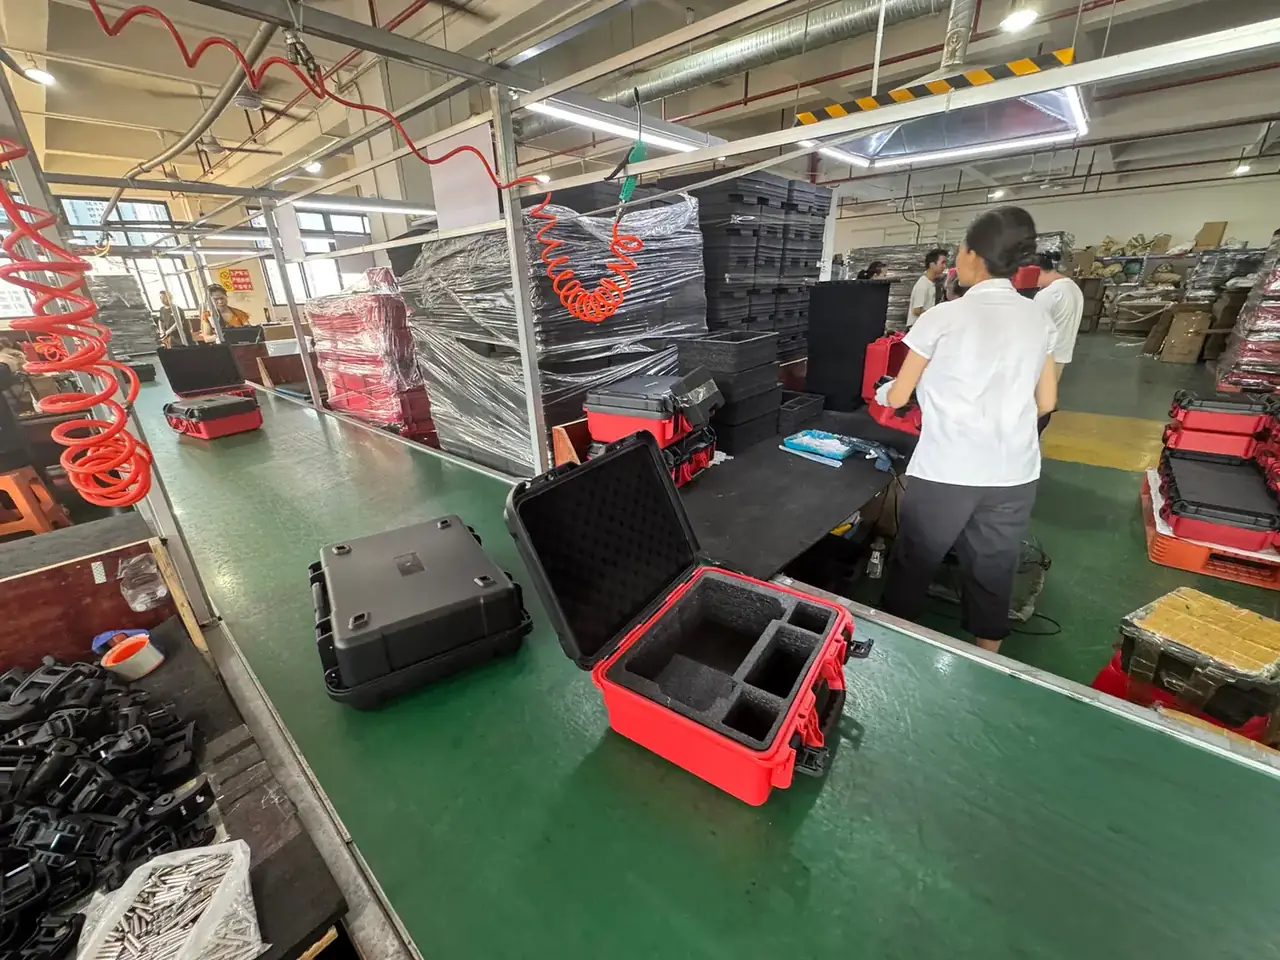
压铸路线必须在密封面留 0.4 mm 加工余量,铣完再贴胶条,多两道工序,换来的是密封面硬度到 HB 80 以上,反复开合不易压出坑。滚塑件的收缩率在 2% 到 3%,同一副模,首批与第二十批的槽宽能差 0.6 mm,压缩率从 25% 掉到 15%,浸水就容易失守。
钣金件的密封靠门框把胶条压扁,折弯回弹 1 至 2 度会让四角压不实。要补到 IP67,得加翻边加点焊,成本又向注塑靠拢。
所以同样是 IP67,四条路线的达成难度并不相同:注塑靠模具精度,压铸靠后道加工,滚塑靠批次一致性,钣金靠装配手法。
三、四种不该上箱体模具的情形
用量、尺寸、功能三把尺子量下来,有四类情形该主动放弃注塑路线。
- 年用量不足 3000 件。18 万元的模具费摊到 3000 件上是每件 60 元,比单件加工费还高,钣金或滚塑更合适。
- 内腔单边超过 900 mm 而总需求不足 50 件。这个尺寸的型腔钢要 1.8 吨以上,机台吨位要 1300 吨,开模周期从 45 天拉到 90 天。
- 需要电磁屏蔽或要把热量导出去。塑料件做不到,铝合金压铸件加导电涂层才成立。
- 试制阶段结构还要改三轮以上。每次改卡扣位都要动型腔镶块,一次 8000 元到 1.5 万元,改到第三轮不如先做钣金样机。
- 内腔有 200 mm 以上的悬空台阶。注塑的型芯悬臂过长会下沉 0.1 mm,压铸靠滑块顶住,反而更稳。
五条里只要中一条,先把箱体模具的报价放一边,按实际年用量重算一遍总账。
四、换路线后的三年账怎么算回来
换路线省下的是模具费,付出的是单件成本,账要摊到三年、按实际年用量算,不能只看报价单第一行。
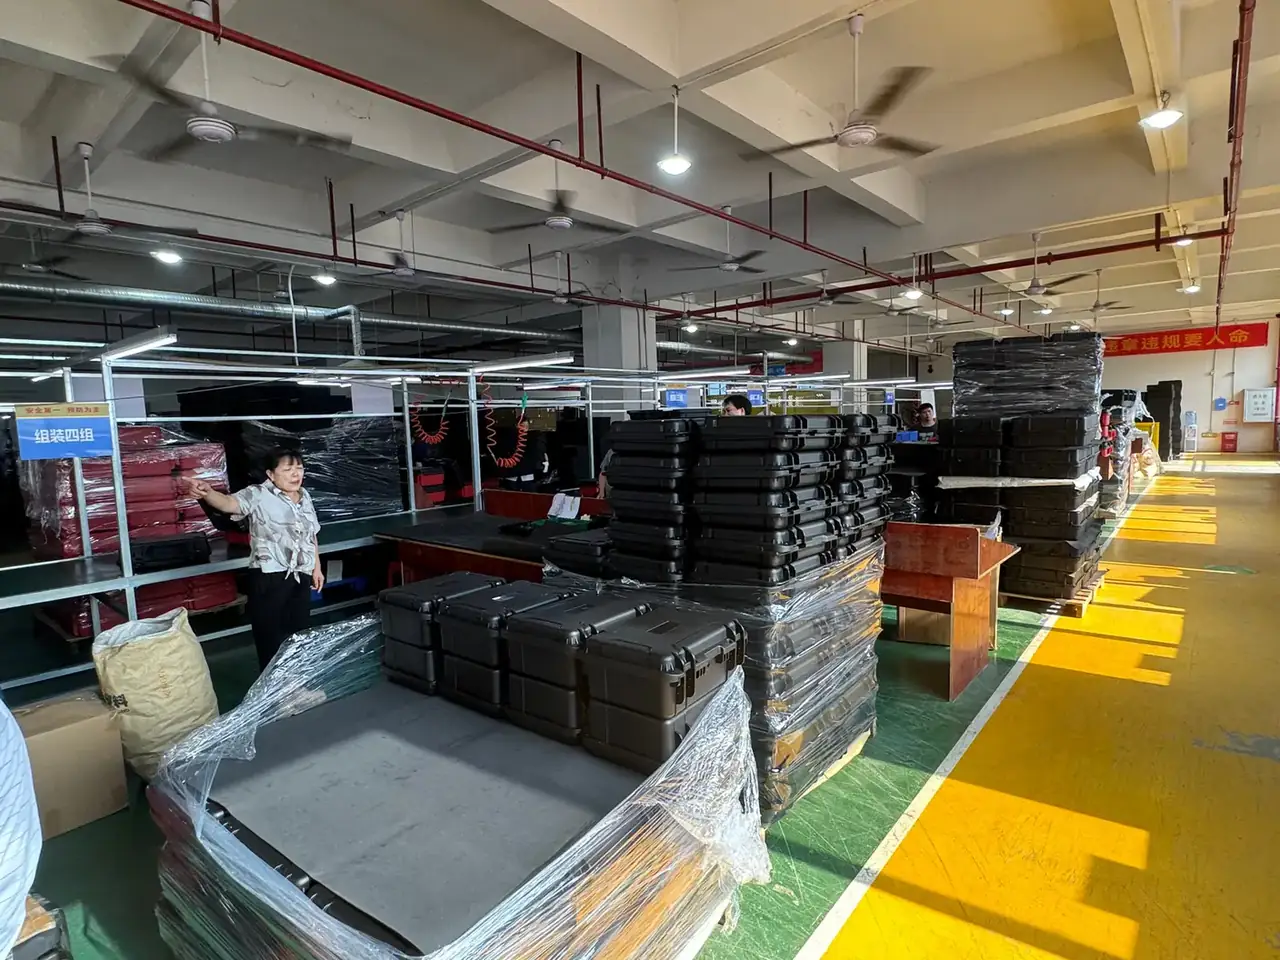
按年用量 5000 件、做满三年共 1.5 万件算,四条路线的总账差别明显。
| 路线 | 模具投入 | 单件成本 | 三年 1.5 万件合计 |
|---|---|---|---|
| 箱体模具注塑 | 18 万元 | 42 元 | 81 万元 |
| 压铸铝模 | 45 万元 | 58 元 | 132 万元 |
| 滚塑模 | 5 万元 | 96 元 | 149 万元 |
| 钣金折弯 | 2 万元工装 | 115 元 | 174.5 万元 |
平衡点的算法很简单:模具差价除以单件差价。注塑与滚塑的模具差 13 万元,单件差 54 元,约 2400 件两线持平;压铸与注塑模具差 27 万元、单件贵 16 元,要 1.7 万件才追平。
追平之后还有一笔隐性成本:改型。压铸改一处滑块要重开模,周期 30 天起;注塑换镶块三天就能上机。这笔时间在旺季比钱更要紧,很多项目最后选箱体模具,选的是这份弹性。
年用量落在 3000 件到 1.7 万件之间的项目,箱体模具几乎总是最优解。越过 1.7 万件,压铸的刚性与屏蔽价值才开始抵得过多付的模具钱。
结论
四条路线没有绝对优劣,只有条款与批量的匹配。密封槽要一次成型、年用量过三千件,箱体模具的账最好看;需要刚性、屏蔽或超大内腔时,压铸与滚塑各自接管。先把 IP67 的平面度、MIL-STD-810H 的冲击与湿热三条对齐,再谈价格,箱体模具该不该上就有答案。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号