

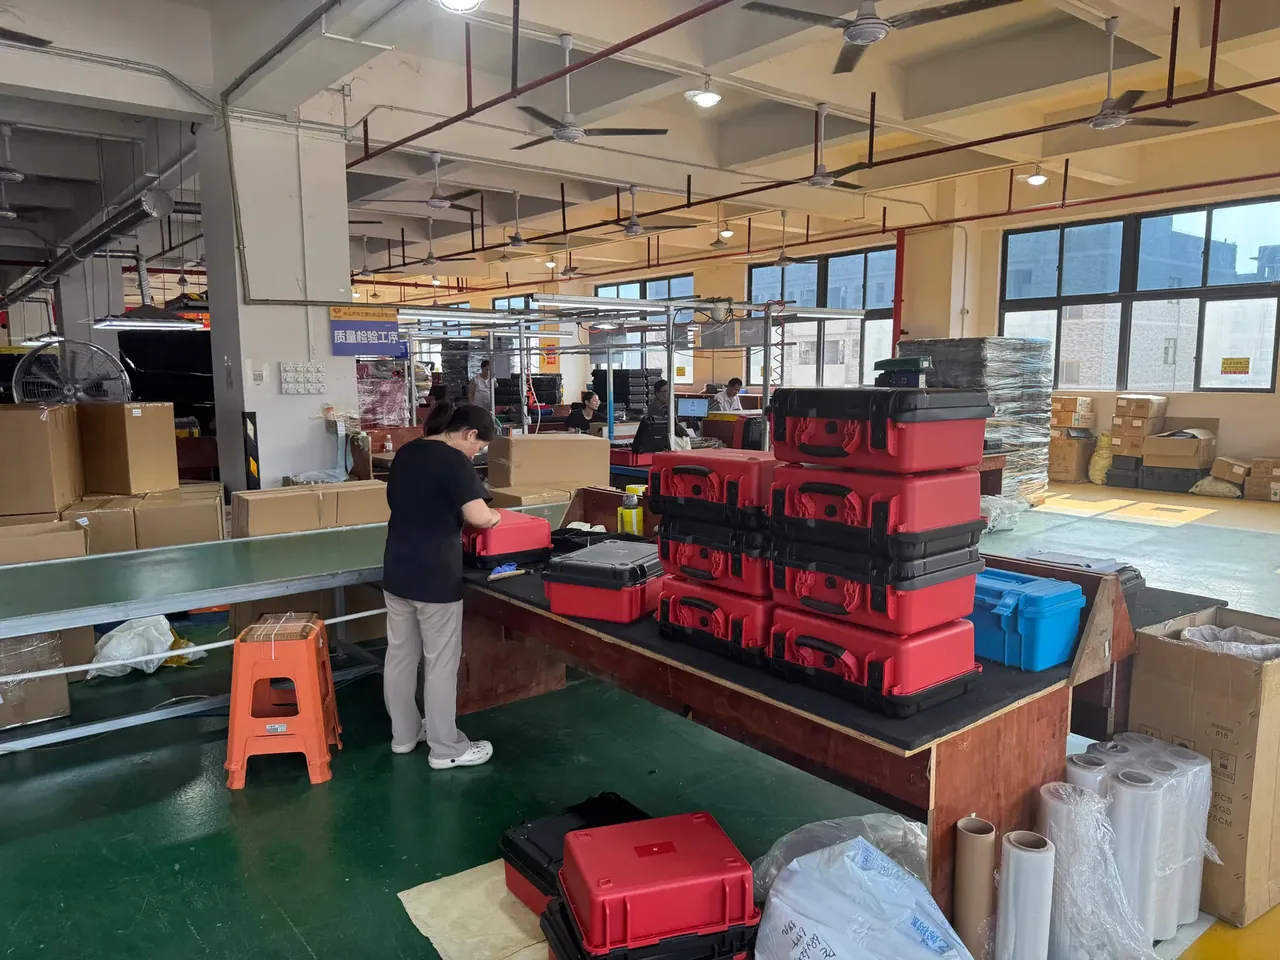
快速答案:防护箱开合方式本质是取放动作的选择:上开盖绕后沿翻起,要吃掉与箱深等高的上方净空;前开面板绕竖轴侧摆,只占前方一块门宽;双开在同一只箱上叠两种动作,密封周长从 1896 mm 拉到 3172 mm。台面上方净空只有 620 mm 的工位,上开盖停在 73°,手背就蹭到盖沿。
目录
- 防护箱开合方式的三条路径与手的进入方向
- 上开盖:翻起的高度与支撑杆的力
- 前开与双开:密封路径的长短
- 工位净空的三个量法
- FAQ
一、防护箱开合方式的三条路径与手的进入方向
上开、前开、双开是防护箱开合方式的全部三条路径,区别只在手从哪里进入箱体。取 520 × 428 × 210 mm 这一档做对照:上开盖的口沿在 210 mm 高处,手要垂直插进去;前开的门框宽 428 mm,手水平推入;双开两种动作都在,取放路径可以按工位挑。
动作差异最后落在工位上。站立检测时手腕只需下压 15°,上开最省力;箱体被绑带固定在车上,前开门让人不必解绑带就能伸手;双开适合一只箱服务两个工位,一侧站着取、一侧坐着记。
三条路径的参数差在两个地方:占位方向与密封条长度。
| 开合方式 | 开启动作 | 占位方向 | 密封条周长 | 铰链数 |
|---|---|---|---|---|
| 上开 | 盖绕后沿水平轴翻起 90° 至 105° | 向上,等于箱深加箱高 | 1896 mm | 2 只 |
| 前开 | 面板绕竖轴侧摆 90° 至 110° | 向前,等于门宽 | 1276 mm | 2 只 |
| 双开 | 上盖翻起加前面板侧摆 | 向上加向前 | 3172 mm | 4 只 |
占位方向决定工位要留多少空,密封条长度决定闭合要用多少压紧力。按 1 mm 压缩量、0.35 N/mm 的线压力算,1896 mm 的周长要 664 N,3172 mm 要 1110 N,双开多出来的 446 N 就是它气密性的代价。
选择顺序建议反过来:先量工位净空,再定开合方式,最后才谈长宽高。返工多是因为先挑了箱,装到工位上才发现盖翻不起来。
二、上开盖:翻起的高度与支撑杆的力
上开是三种防护箱开合方式里占位最高的一种:它占的不是一块平面,是一块立体的空间。盖绕后沿轴翻转,开到 90° 时最后缘升到箱底以上 638 mm,即 210 mm 箱高加 428 mm 盖深;再加 30 mm 手套余量,工位上方净空要按 670 mm 起算。
净空不够时角度先丢。台面上方只剩 620 mm,盖停在 73°,此时人手背进入会先碰到盖沿的加强筋,实际能用的取放通道从 428 mm 缩到 300 mm 左右。角度损失还带来第二个问题:撑杆力臂等于安装点到轴的距离乘夹角正弦,73° 时正弦值从 0.5 掉到 0.42,同一根撑杆要出多 19% 的力才托得住。
按盖重算更清楚。1.6 kg 的盖,重力 15.7 N,重心距轴 214 mm,90° 时翻倒力矩 3.36 N·m;撑杆装在距轴 150 mm、与盖面成 30° 的位置,力臂 75 mm,需要 44.8 N 的撑力。常温选 60 N 的气弹簧,-20 ℃ 时氮气压力降 12%,落到 52.8 N,仍高于 44.8 N。
盖宽超过 600 mm 时,单根撑杆会把盖顶成拱形,两侧下垂差能到 2 mm,闭合后下垂那一侧的密封条压不实。改成两根对称撑杆、各距边 300 mm,下垂差回到 0.4 mm。
铰链这一侧只算跨距。520 mm 宽的箱,两只铰链中心距取 300 mm,单只承担 7.85 N;中心距缩到 200 mm,单只到 11.8 N,轴座下的加强台要从 2 mm 加到 3 mm 才不塌。
三、前开与双开:密封路径的长短
前开是三种防护箱开合方式里密封最短的一种:面板的密封周长只有 1276 mm,比上开的 1896 mm 短 620 mm,同样线压力下压紧总力从 664 N 降到 446 N,闭合省力三成。代价在门框四角:矩形四角圆弧半径小于 8 mm 时,密封条在那里被拉薄 15%,1 m 浸水 30 分钟就会见水痕。
门板是平板,抗弯只能靠厚度。428 × 210 mm 的门,壁厚 3 mm 时中间加 50 N 会凹 1.2 mm,壁厚 4 mm 降到 0.6 mm;门板一凹,密封条中间那段就松,四角反而成了唯一还在受压的位置。所以前开箱的门板要么加厚 1 mm,要么在内侧加一道竖向筋,筋高 12 mm 就够。
双开把两圈密封叠在一只箱上:总长 3172 mm,接缝角从 4 个变成 8 个,压紧点从 2 处变成 4 处。上盖与前门各走一套压紧路径,任何一套没压到位,另一套补不上,这也是双开箱做气密测试时压降最容易卡在 0.6 kPa 的原因。
密封路径越长,对箱体刚度的要求越高。3172 mm 的密封条压 1 mm 要 1110 N,这 1110 N 反作用到箱壁上:520 mm 长的侧壁在 555 N 均布下外鼓 0.8 mm,鼓出去的那 0.8 mm 会吃掉密封条三分之一的压缩量。双开箱的侧壁通常要加两道竖筋,就是为了把这 0.8 mm 压回 0.3 mm 以内。
前开的下翻门是第三种变体,绕底边向下翻 90°,占的是下方空间,箱体上方完全不用留空。它适合车载与机柜内固定,代价是门板要能承受自身重量加 5 kg 的临时压载,铰链从 2 只加到 3 只。
四、工位净空的三个量法
定防护箱开合方式之前,量三处就够:台面到上方障碍的下沿、箱体前沿到最近障碍的水平距离、人站的位置。三处都量到毫米,620 mm 与 638 mm 的差别,就是能开 73° 还是能开 90°。
| 工位形态 | 上方净空 | 前方净空 | 建议方式 | 判据 |
|---|---|---|---|---|
| 敞开检测台,站立操作 | 1000 mm 以上 | 600 mm 以上 | 上开 | 俯视清点,手垂直取放 |
| 货架层间,下沿 620 mm | 620 mm | 900 mm 以上 | 前开 | 上开只能到 73° |
| 车载固定架,绑带压紧 | 350 mm | 700 mm | 前开下翻门 | 不解绑带可取放 |
| 双侧工位,一坐一站 | 900 mm 以上 | 800 mm 以上 | 双开 | 两套动作各服务一侧 |
表里的净空按箱体放稳后的位置量,不含箱体自身高度。货架下沿 640 mm、箱高 210 mm 时,盖能到 89°,离盖沿只剩 2 mm,一戴手套就顶住;把箱体往台面前沿挪 80 mm,让盖从货架之间的空隙翻上去,角度就回来了。
双开的净空要两处都量。常见错误是按上开留了 900 mm 上方净空,却只留 500 mm 前方净空,前面板打开时挡住过道,实际只能用上开的一半。
采购单上把防护箱开合方式连同两个净空数一起写清楚:上方净空 620 mm、前方净空 900 mm。供应商拿到这两个数,就不会默认报一只上开箱过来。
结论
防护箱开合方式与工位净空的匹配是可以量出来的:上方净空 638 mm 是上开盖开到 90° 的临界,加 30 mm 手套余量按 670 mm 提;620 mm 就只剩 73°,取放通道从 428 mm 缩到 300 mm。前方净空 900 mm 是前开的门宽加站位;两侧都要伸手,才轮到双开,而双开的密封周长 3172 mm、压紧力 1110 N,比前开多 664 N。核的时候按这个次序走:先量净空,再定方式,最后定尺寸。测得准的工位,一只上开箱用到底;量错 50 mm,盖就永远停在半开。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号