

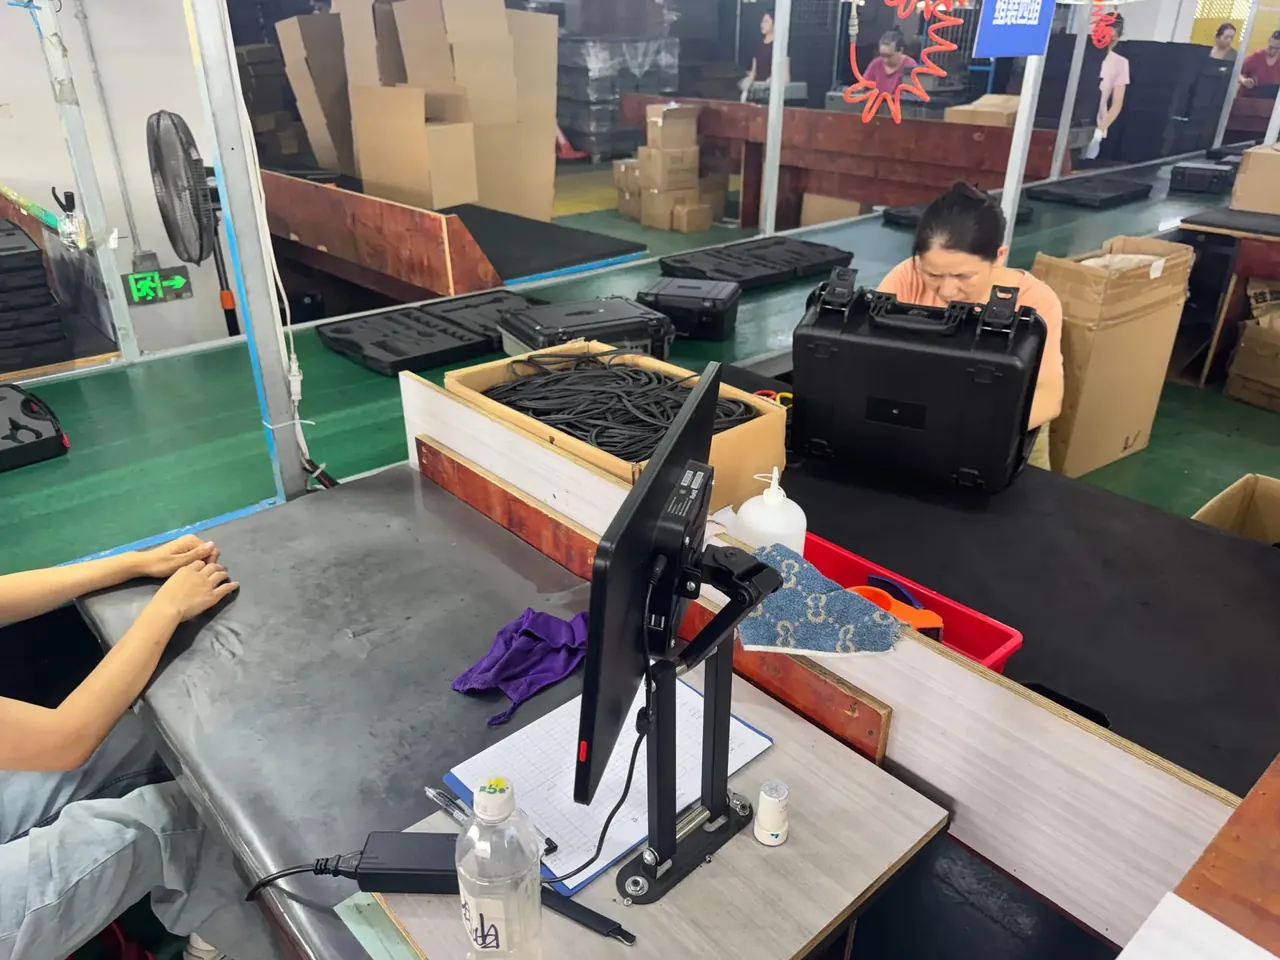
快速答案:箱体生产线分四段:注塑成形、修边去飞边、五金与内衬装配、包装入库。分段的依据是箱体的状态变化,不是车间的墙,也不是设备的摆放。全线节拍定在 80 秒,注塑靠 77 秒的成型周期顶上,修边压到 62 秒,装配拆四站、最长一站 68 秒,包装两站各 62 秒。段与段之间只留 4 至 6 台缓存,全线 8 个人、20 台上限,多出来的那几台就是堵点。
目录
- 箱体生产线的四段怎么分
- 注塑成形段:成型周期就是节拍
- 修边去飞边段:单件工时藏在动作里
- 装配段:五金与内衬的工位切分
- 包装入库、在制品上限与换型排布
- FAQ
一、箱体生产线的四段怎么分
箱体生产线的分段不按车间走,按箱体的状态变化走。粒料变成成形件是注塑,成形件变成可装件是修边,可装件变成成品是装配,成品变成发货单元是包装。跨一道边界,箱体就换一次身份,也换一次搬运方式。
修边不能并进注塑:注塑机 77 秒一件,修边 62 秒,塞进一个工位,机器每模都要等人。也不能并进装配:分型面飞边高出 0.15 毫米,内衬贴上去就悬空。
段间要缓存,但要有上限:注塑后 6 台,修边后 4 台,装配后 4 台,全线不超过 20 台。哪一段前面的架子先满,那一段就是当天的问题段。
| 段 | 状态变化 | 设备与工位 | 段节拍(秒) | 人数 | 段间缓存(台) |
|---|---|---|---|---|---|
| 注塑成形 | 粒料变箱体毛坯 | 1200 吨机 1 台,一模一腔 | 77 | 1 | 6 |
| 修边去飞边 | 毛坯变可装件 | 修边台 1 张,气吹 1 套 | 62 | 1 | 4 |
| 五金与内衬装配 | 可装件变成品箱 | 装配台 4 张,压合夹具 2 套 | 68 | 4 | 4 |
| 包装入库 | 成品箱变发货单元 | 包装台 2 张,封箱机 1 台 | 62 | 2 | — |
二、注塑成形段:成型周期就是节拍
注塑段的节拍不是机台标称产能,是成型周期。620×440×215 毫米的箱体,壁厚 3.0 毫米,改性 PP,料温 225℃,模温 45℃,一个周期 77 秒:注射保压 27 秒,冷却 38 秒,开合模与取件 12 秒。
冷却占 38 秒,接近一半。想把这一段压快,动机械手没用,只能动冷却:水路从直径 10 毫米加到 12 毫米,水温从 45℃ 降到 38℃,周期掉 5 秒左右。再压下去,出模温度还高于 60℃,脱模就带变形。
这一段只 1 个工位、1 人。操作工取件入架、每 20 模称重、每小时留首样,称重 25 秒、首样 90 秒,都靠 3 秒余量吸收。80 秒是倒推的:单班有效作业 7 小时,25200 秒,目标 315 件。这 3 秒,就是整条箱体生产线的呼吸口。
三、修边去飞边段:单件工时藏在动作里
修边节拍按动作分解算,不能按件估。剪浇口 14 秒,刮分型面飞边 22 秒,修顶针痕 9 秒,气吹与目检 11 秒,贴规格标 6 秒,合计 62 秒。
浇口直径 4 毫米,剪口留 0.3 毫米余量:留多了顶住内衬,留少了出缺口。分型面飞边超过 0.15 毫米必须刮,现场用拇指沿边推一遍,感觉到台阶就超了。
时机比刀法重要。出模时表面约 60℃,飞边最软,刮削切口平整;冷到 40℃ 以下 PP 变脆,刀一走就崩边,崩深超过 0.2 毫米只能降级。修边台就设在注塑机下料侧 3 米以内,中间不放转运框。62 秒低于 80 秒,这一段不必拆站;两款箱体混线时可拆成 26 秒与 36 秒两站,第二站兼做抽检。
四、装配段:五金与内衬的工位切分
装配段单件 252 秒,是四段里最长的,必须拆站。拆的依据是箱体姿态:装底面件时倒扣,装侧面件时立起,贴内衬时平放。姿态一变就要翻转,一次 4 至 6 秒,所以同一姿态的作业归一站。
| 工位 | 作业内容 | 箱体姿态 | 标准节拍(秒) | 关键控制点 |
|---|---|---|---|---|
| 配套 | 五金袋、密封条、内衬按单配齐 | 平放 | 58 | 同批同色,缺件不上线 |
| 装配一 | 脚垫、铰链座、排水阀 | 倒扣 | 68 | 铰链座对角拧紧,扭矩 2.5 牛米 |
| 装配二 | 提手、锁扣、气压平衡阀 | 立起 | 64 | 左右锁扣对称,扣合手感一致 |
| 装配三 | 上盖 EVA 30 毫米、底箱蛋巢棉 25 毫米 | 平放 | 62 | 内衬边缘低于口沿 2 毫米 |
四站最长 68 秒,低于 80 秒,段内平衡率约 85%。低于 80% 说明切分不均;高于 92% 就没有缓冲,一台卡住后面全停。余量留给返修和换型,不留给堆货。
内衬必须最后贴。前三站的金属屑与塑料屑落进蛋巢棉孔里清不出来,贴前有一道 8 秒吹扫,压力 0.4 兆帕。
五、包装入库、在制品上限与换型排布
包装段单件 124 秒,拆两站各 62 秒。前站套袋、放干燥剂、入外箱,后站折盖、封箱、贴唛、码垛。封箱胶带长 620 毫米,压两道;唛头贴在外箱窄面右上角,离边 30 毫米。
在制品上限按段设:注塑后 6 台、修边后 4 台、装配后 4 台,全线 20 台。这个数按段间最长短停 8 分钟估,80 秒节拍下约 6 台。超过上限不是产量高,是某处堵了。
换型是这条箱体生产线上唯一要全线配合的动作:换模 38 分钟(模重 4.2 吨,行车吊装),清机换料 12 分钟,首件与尺寸确认 15 分钟,合计 65 分钟。
| 换型类型 | 停机内容 | 耗时(分钟) | 排布建议 |
|---|---|---|---|
| 同规格换色 | 清机、换料、走料 | 25 | 浅色转深色,不倒过来排 |
| 换箱体规格 | 换模、调锁模力、首件确认 | 65 | 排在交接班前,留 90 分钟窗口 |
| 换内衬与五金 | 换工装、换料盒 | 18 | 与换模同批做,不单独停线 |
| 换包装规格 | 换外箱、换唛头、换隔板 | 12 | 放最后 15 分钟,不影响前段 |
排布三条规矩:颜色由浅到深,深色料会污染浅色件;模温由高到低,厚壁先做;清线由后往前,包装先停,注塑最后停。
结论
分段、定节拍、切工位、限在制品,四件事有先后:先看箱体的状态在哪一步变,段就分出来了;再用最慢的一段定全线节拍;然后把超过节拍的段拆站;最后用缓存把段间的抖动隔开。数字对不上时不要改节拍,先改工位。这套顺序走完,箱体生产线才排得平、看得住、换得动。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号