

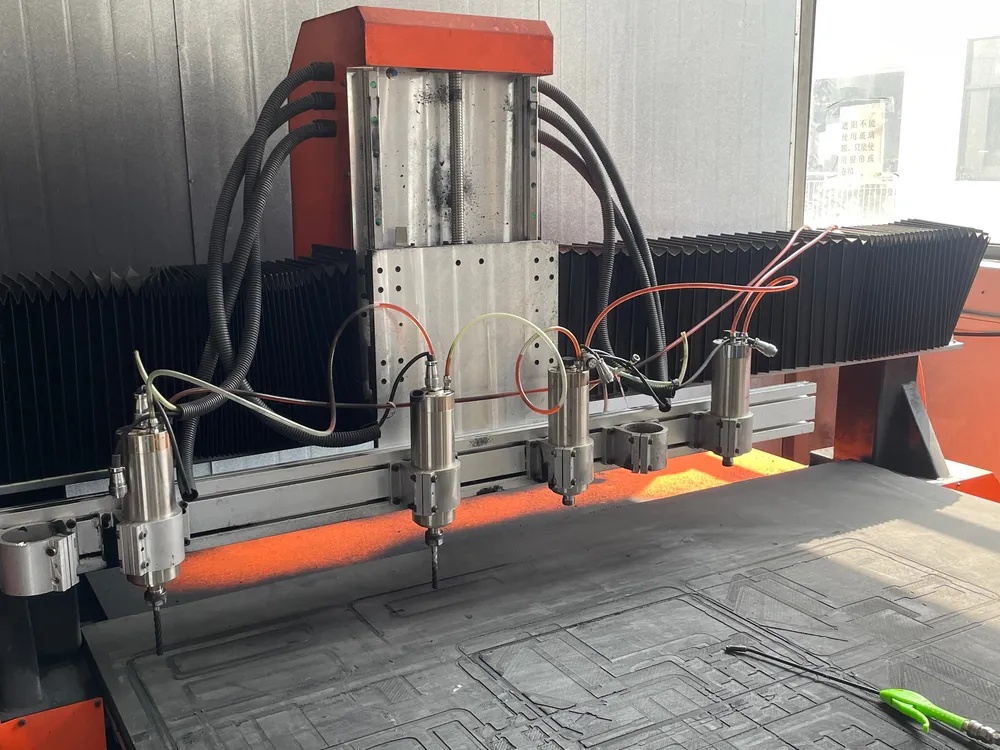
在一只规格合理的箱子里,内部承担了大部分保护工作。热压成型的 EVA 内衬是构建内部最耐用的方式之一:它不是从块材里挖出腔位,而是把平板片材加热成型,让腔位成为连续结皮表面的一部分。
工艺流程
- 选材。 依据载荷重量与脆弱程度确定片材的厚度、密度和硬度。
- 加热。 将片材加热到足以成型、又不至于撕裂或过度减薄的程度。
- 成型。 加热软化的片材贴合模具成型,靠真空或压力使其保持形状直至定型。
- 冷却。 内衬仍在模具中固定时冷却,使其稳定在目标几何形状上。
- 修边与整理。 去除多余材料,把内衬修整到与壳体精确配合。
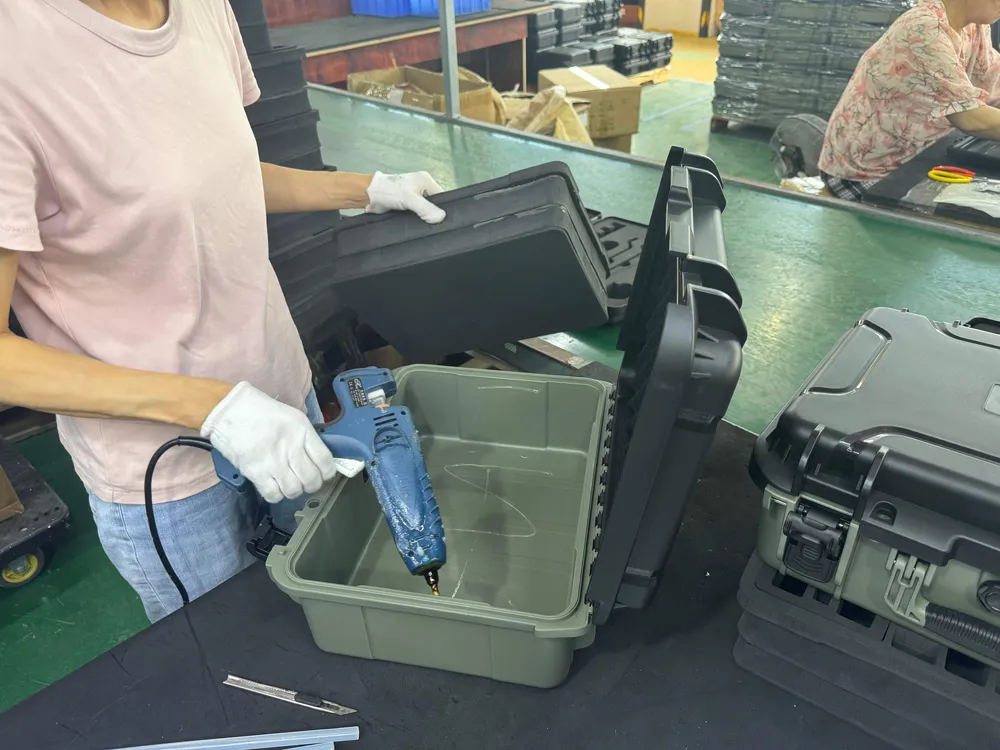
- 装配。 装入内衬,并与箱盖、锁扣和内部五金件核对配合情况。
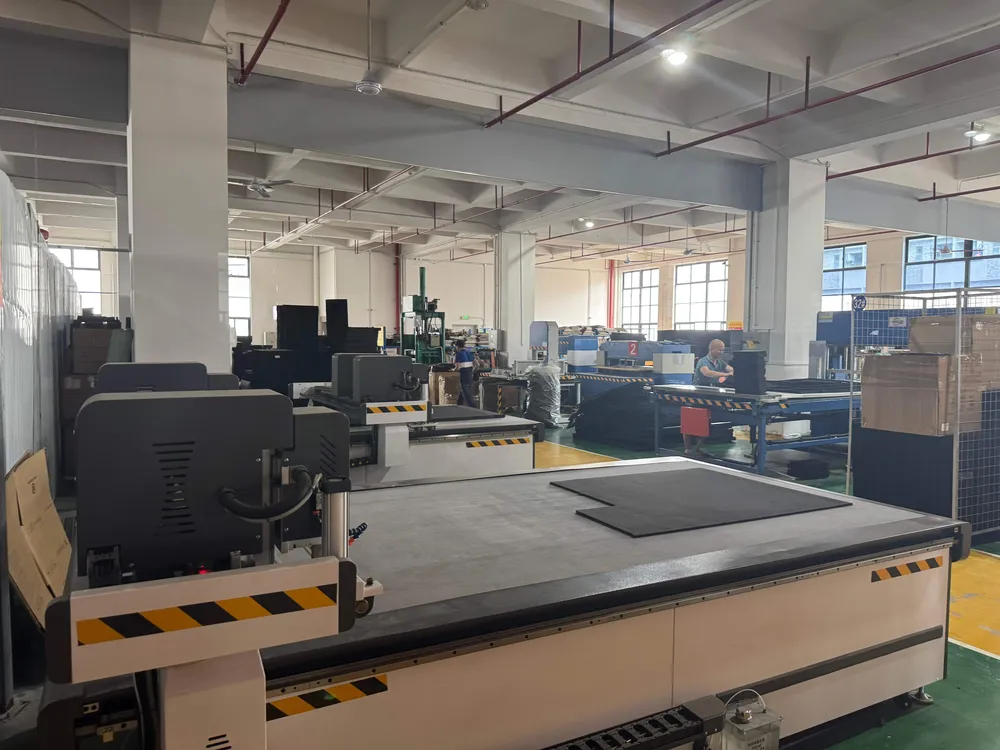
材料规格要点
| 参数 | 它决定什么 |
|---|---|
| 密度 | 泡棉能吸收多少能量,以及反复压缩后的回复能力 |
| 硬度 | 受载时的软硬程度;太软会让载荷触底,太硬则会传递冲击 |
| 厚度 | 载荷与箱壁之间的缓冲距离 |
| 配合间隙 | 腔位对物品的夹持松紧——太紧会产生应力,太松则物品会晃动 |
| 表面 | 成型结皮比切割开孔泡棉更耐磨,也更容易清洁 |
这些参数相互影响。很薄的截面上用高密度泡棉,可能传递而不是吸收冲击;而重载荷下用软泡棉,受冲击时可能被完全压实,让物品直接撞到壳体。把载荷质量、脆弱程度和跌落高度三者匹配起来,才是真正的工程任务。
与其他工艺的对比
| 内部类型 | 优势 | 局限 |
|---|---|---|
| EVA 热压成型 | 表面结皮耐用、腔位精确可重复、外观整洁 | 需要模具;批量下经济性最好 |
| 刀模切割泡棉 | 灵活、无需模具、适合打样 | 开孔结构易磨损;腔位精度随时间下降 |
| 撕拉泡棉 | 用户可自行配置,无需模具 | 腔壁较弱;反复使用下最不耐用 |
该向供应商提供什么
最好的内部方案始于真实的载荷实物,而不只是尺寸数据。应提供实际物品或精确模型、重量、最脆弱的部位、需要承受的跌落高度,以及使用中必须保持可取用的物件。这样密度、厚度和间隙才能作为一个系统来选定,而不是靠猜测。