

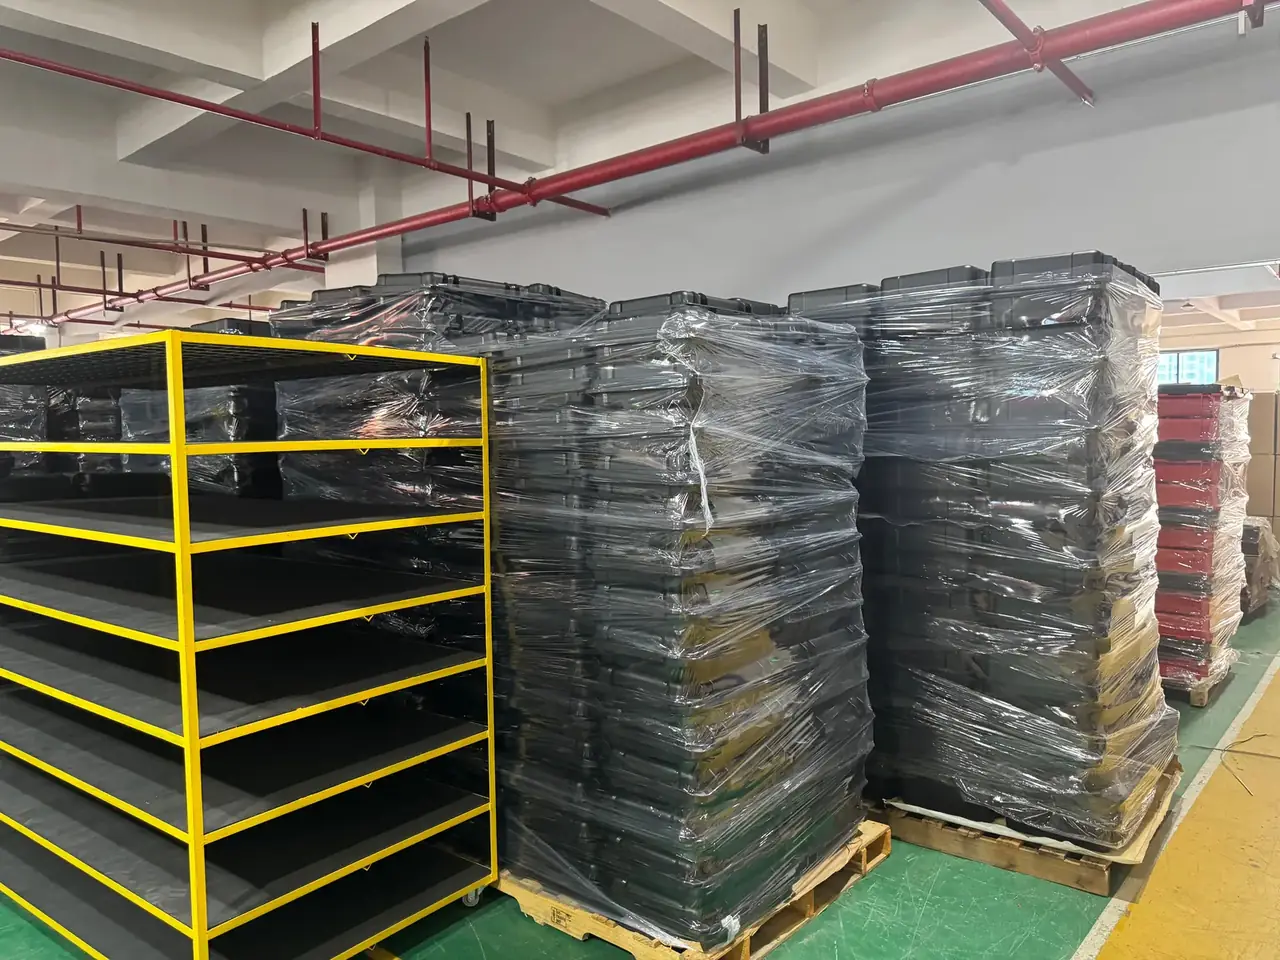
快速答案:箱体成品仓的落地精度,全部压在三条看得见的实线上:1200×1000 mm 的托盘压住 96 个货位的边线,层高定在 1800 mm 并留 120 mm 取放间隙,堆 4 层时整托承压按 480 kg 校核。单箱 3.2 kg 的空箱在 30 ℃ 库温里放三个月,底角压痕超过 0.8 mm 就转隔离区,隔离 72 h 后复检再定去向。
目录
- 箱体成品仓的货位与托盘边线对齐
- 箱体成品仓货架层高按箱高与取放间隙定档
- 箱体成品仓底部压痕的成因与批次隔离
- 箱体成品仓的堆码层数与底层承压校核
- 箱体成品仓的出入库标识与盘点复核
- FAQ
一、箱体成品仓的货位与托盘边线对齐
托盘上线之前,仓库排的是货位,不是箱体。成品仓的落地精度是画出来的,不是摆出来的:一托占多大面积、压在哪儿、从哪一侧取,全在黄线上定死。
托盘按 GB/T 2934 的联运平托盘取 1200×1000 mm,四向进叉,总高 150 mm。这个模数放进 1300 mm 深的货位,长边留 100 mm 插入空间。96 个货位按 12 列 8 排铺开,同一排的边线必须落在一条直线上,中间有一只越线,第二排的取放通道就窄一截。
| 货位边线 | 现场特征 | 当班处置 |
|---|---|---|
| 货位边线齐线 | 托盘外沿与黄线重合,四个进叉面全通 | 直接上架 |
| 货位边线内缩 | 托盘退进 40 mm 以上,货叉要探到梁下 | 拉出重摆再上架 |
| 货位边线越线 | 托盘外沿压过黄线,进叉面被邻列箱体挡住 | 整托挪回,重新划线 |
越线在仓里蔓延得很快。第一只托盘压线没人管,第二只跟着压,一周后整排边线都虚了。
二、箱体成品仓货架层高按箱高与取放间隙定档
层高不是立柱总高,是两根横梁之间留给箱体的那段净空。这个仓把层高定在 1800 mm,取放间隙留 120 mm,两个数一起决定一层放几托、叉车能不能不用人扶就取出来。
立柱的调节孔通常每 50 mm 或 75 mm 一档,层高只能落在孔位上。1800 mm 是按最高箱型反推的:连托总高 1650 mm,顶面到上层横梁底面还得留出取放间隙,120 mm 刚好够货叉抬起、抽出、再落下。
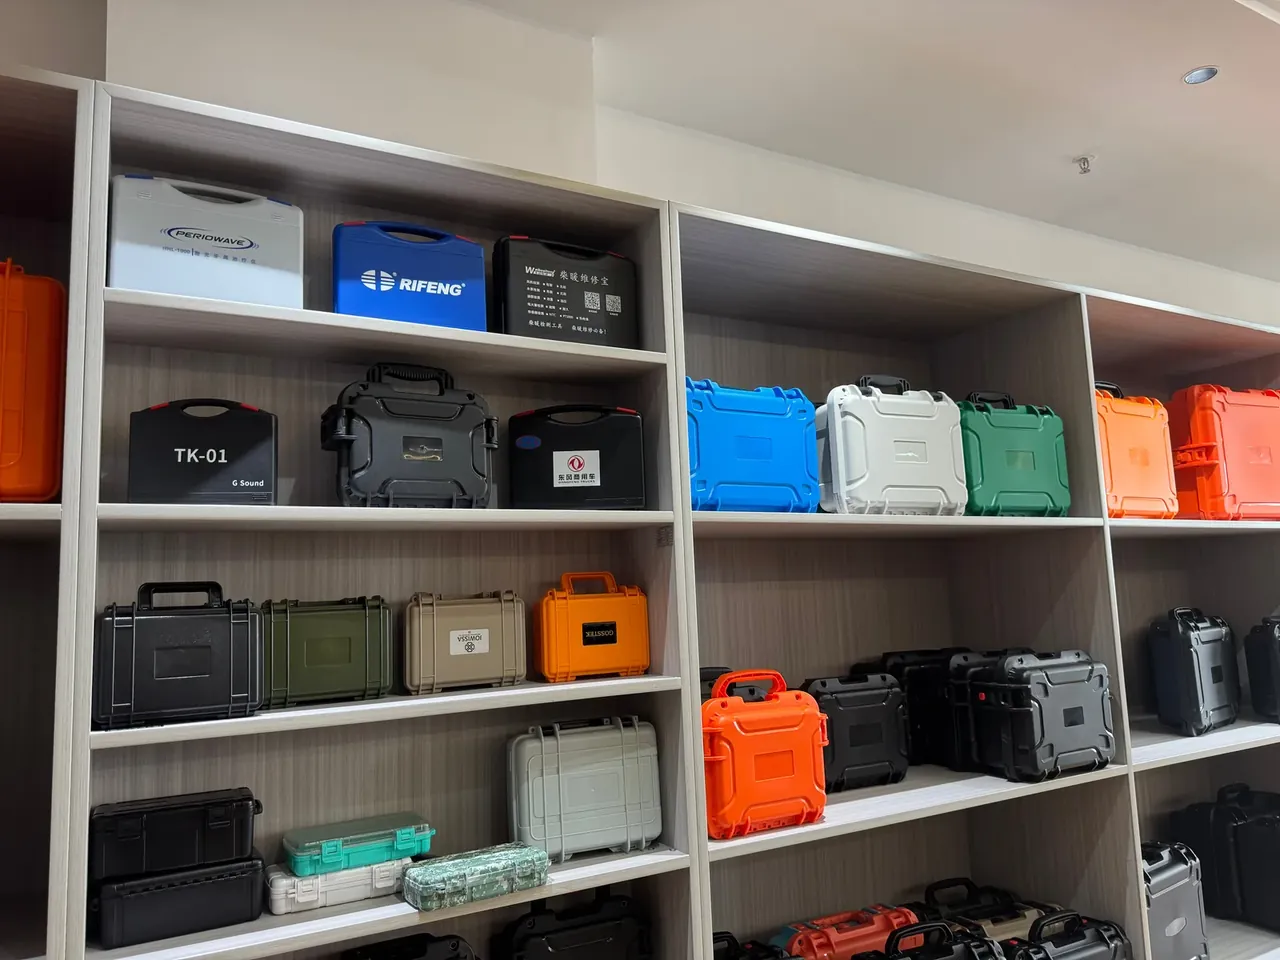
行业做法给货物顶面与上层横梁底面留 75~100 mm 净空,前移式堆高机带倾角货叉,净空建议不小于 100 mm。这里取 120 mm,多出的 20 mm 留给缠膜厚度与托盘板条不平。
| 层高定档 | 适配箱型 | 取放结果 |
|---|---|---|
| 层高定档 1500 mm | 连托总高 1380 mm 以内 | 单层多放一列,只能手搬 |
| 层高定档 1800 mm | 连托总高 1650 mm 以内 | 叉车直取,间隙 120 mm |
| 层高定档 2100 mm | 连托总高 1950 mm 以内 | 顶层空高浪费,须前移式堆高机 |
同一排混用两个层高,等于把整排横梁的高度让给最矮的那一档。按高箱型统一之后,矮箱型上方空出 300 mm 左右,司机看不见箱顶,容易把上层横梁当成限位。
三、箱体成品仓底部压痕的成因与批次隔离
压痕不是磕出来的,是压出来的。底层箱体几个角连续几个月承受上面三层的重量,库温一到 30 ℃,塑料的蠕变速度明显加快,箱底棱线慢慢陷进去,留下一个回不来的浅坑。
同类箱体在 30 ℃ 环境里堆到 6 层、连续放 3 个月,垛高会掉 3~8 mm,箱底出现不可逆的鼓包。成品仓只堆 4 层,压痕集中在底角、箱底棱线和托盘板条正上方三处。量的时候把钢板尺贴住箱底,读最深那一点,记到 0.1 mm。
判废线写得死一点没坏处:压痕深度超过 0.8 mm 即转隔离区,不参与当班发货。
0.8 mm 不是随手取的。箱底壁厚按 3.0 mm 算,压痕吃掉 0.8 mm,剩下 2.2 mm 还要承担堆码的弯曲应力;再深一点,箱底回弹补不回来,上面叠的第二托就跟着歪。
隔离区不是罚站。转进去的箱体按托盘与模次登记,同批并案,隔离 72 h 后复检。塑料回弹有滞后,24 h 内量出的凹陷比稳定值深 0.2~0.3 mm,放足 72 h 再量,能回弹的回库。
| 压痕隔离 | 判定 | 后续去向 |
|---|---|---|
| 压痕隔离 0.3 mm 以内 | 复检后回弹到位 | 回原货位 |
| 压痕隔离 0.3~0.8 mm | 回弹不完全,棱线留浅痕 | 降级做内销或样箱 |
| 压痕隔离 超过 0.8 mm | 底壁余量不足 | 整批并案,72 h 后复检 |
按托并案而不按只处理,道理在载荷。同一托四只底角承受的重量一样,有压痕的那只只是最先被量到的;单独换掉,剩下的接着压,下周还在同一位置报修。
四、箱体成品仓的堆码层数与底层承压校核
4 层是成品仓的常规堆码层数,再往上加不是不行,是底层箱体先撑不住。校核的做法很朴素:算清一托压多少重量,再看这些重量落在哪几个点上。
一托码 4 层,箱体单只自重 3.2 kg,满载之后整托压在货位横梁上的校核值取 480 kg。480 kg 分到托盘底部四条横梁,再落到货位四个支点,每个支点 120 kg。GB/T 2934 的木托盘货架载按 750 kg 取值,480 kg 留在 750 kg 以内,余下 270 kg 吸收码放偏差与落托冲击。
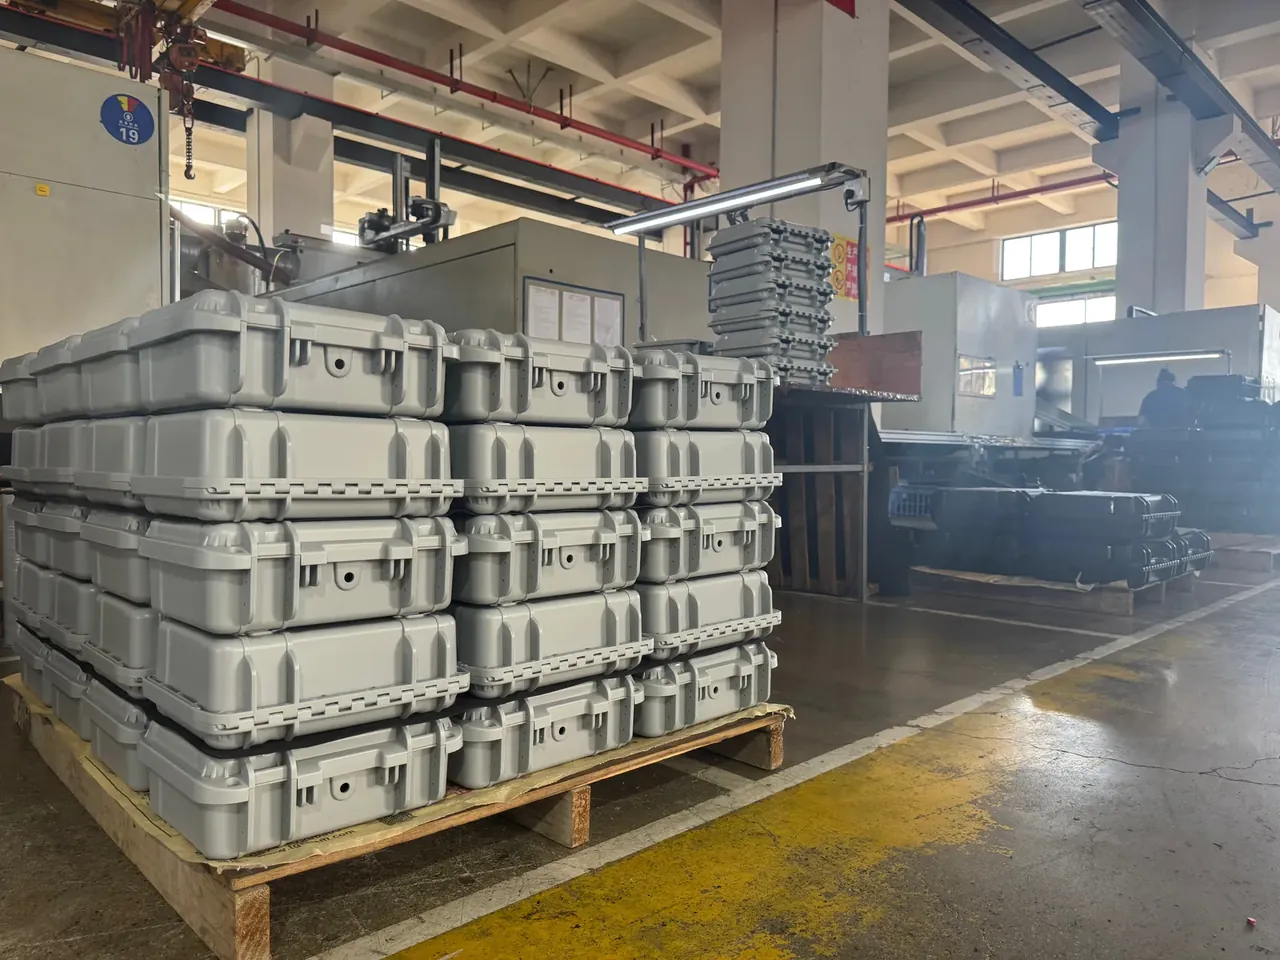
承压校核不只看重量,还要看接触面。箱底四角坐在面板上,板条之间有缝,缝宽超过 30 mm 就有一段箱底悬空,蠕变先从那里往下鼓。托盘进场前翻过来看板条,缝宽超标的不上架。
堆码也不是把四个角对齐就够了。上下两层要错缝,错开三分之一箱长,让上层重量分到肋上而不是压在盖面中央。四角严格对齐的垛看着整齐,实际是四根柱子顶着四块薄盖板,最先塌的往往是中间那只。
五、箱体成品仓的出入库标识与盘点复核
标识不是贴给人看的,是贴给复核用的。
96 个货位按区、排、层、位四级编码,标识牌取 100×75 mm,挂在横梁端头,站在通道地面平视就能读到。编码里带层高档位号,同一个区里 1800 mm 与 2100 mm 两种层高不会混在一列。
入库时边线与编码一起核。编码对了边线不对,照样退回通道重摆;边线对了编码不对,说明上一托出库没销账,先查记录再上架。
出库按先进先出,取同一编码下最早入库的那一托,取完在牌上划掉一格。空位挂补货牌,不许直接塞另一批;这一步最容易跳过,箱子长得都一样,塞错三个月才发现。
盘点每班抽 8 个货位,一周覆盖全部 96 个。抽到的做三件事:数托数、核编码、看压痕。托数与系统差 1 托即封区复盘,先查当班出库单,再查通道里有没有放错位的整托。
结论
箱体成品仓管的三件事,落地看边线、堆高看层高、长期看压痕。1200×1000 mm 的托盘压在 96 个货位里,1800 mm 的层高配 120 mm 间隙,4 层堆码对应 480 kg 的底层校核;0.8 mm 的压痕线补上时间维度,超过就隔离 72 h。边界清的仓,箱子拉出来能直接装货;边界不清的仓,问题总从最底下一层冒出来。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号