

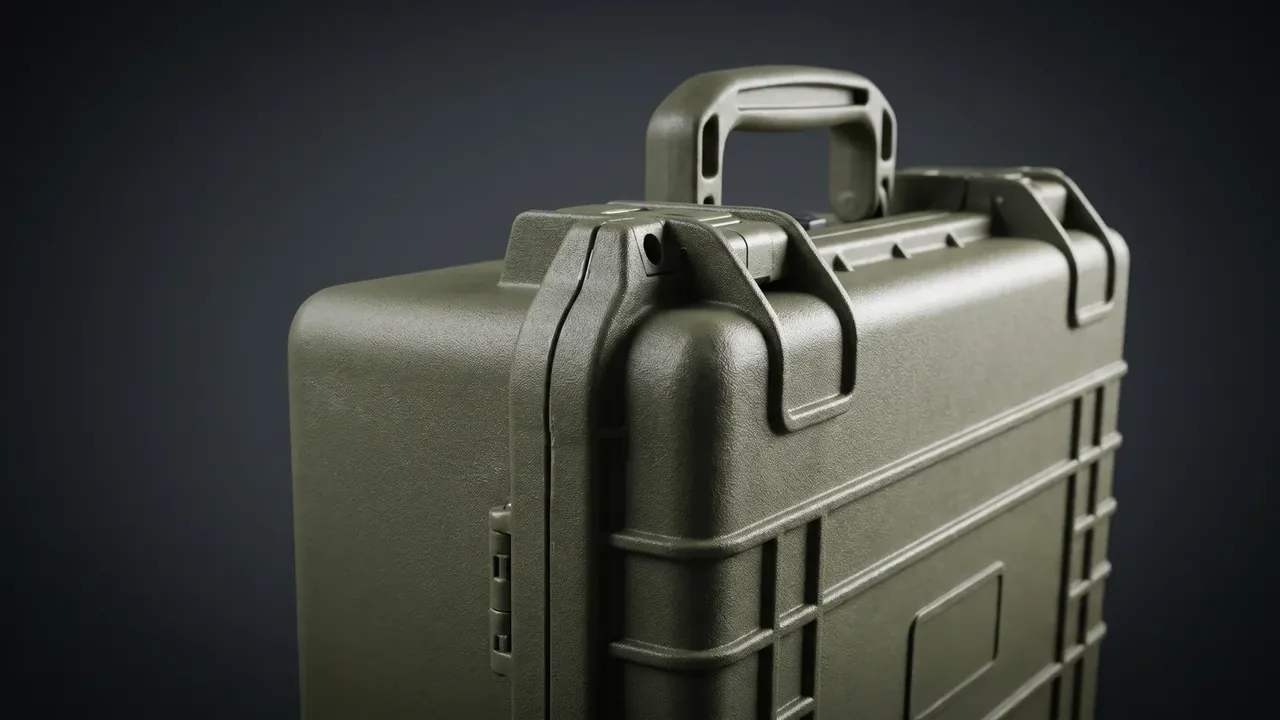
快速答案:枪械运输箱的耐用度由五处结构决定:成型方式决定壁厚是否均匀,加强筋决定抗压刚度,密封条与泄压阀决定气密与开盖手感,锁扣与铰链决定受力路径,内衬与限位决定装备是否位移。把这五处看明白,比只看外观更接近真实寿命。
目录
- 枪械运输箱的箱体是怎么成型的
- 壁厚与加强筋如何决定抗压
- 密封条与泄压阀的配合
- 锁扣与铰链的受力分配
- 内衬与限位怎么固定装备
- FAQ
一、枪械运输箱的箱体是怎么成型的
枪械运输箱的成型方式在图纸阶段就定死了后面所有指标。滚塑用 3 毫米钢板焊成的模具,装粉后进 280 至 300 摄氏度的炉子,双轴以 8 至 12 转每分转动,聚乙烯粉末逐层贴附在模壁上,25 至 40 分钟后出炉冷却,脱模即得中空一体箱体,没有熔接痕,也没有注胶口。
注塑走另一条路:锁模力 800 至 1300 吨的机台把熔料压进 718H 模具,周期只有 60 至 90 秒,壁厚却只能做到 3 至 4 毫米,刚度要靠加强筋补回来。两条路线没有优劣,只有匹配:一米二以上的长箱体用滚塑,转角能做成连续圆弧;批量大、尺寸在 600 毫米以内的箱体用注塑,单件成本更低。
| 项目 | 滚塑成型 | 注塑成型 |
|---|---|---|
| 壁厚 | 6 至 8 毫米 | 3 至 4 毫米 |
| 模具 | 3 毫米钢板焊接 | 718H 模具钢 |
| 成型周期 | 25 至 40 分钟 | 60 至 90 秒 |
| 设备 | 摇摆式滚塑机 | 800 至 1300 吨注塑机 |
| 常见缺陷 | 局部偏薄、内壁气泡 | 熔接痕、脱模翘曲 |
成型方式一旦定下,壁厚公差、筋位走向、锁扣安装面的平整度都随之确定,后期改模只能修补,无法重来。
二、壁厚与加强筋如何决定抗压
滚塑箱体的公称壁厚多在 6 至 8 毫米,实际公差按正负 0.8 毫米控制。偏薄的位置几乎总在模具阴角和大平面中央,因为粉末堆积最慢。验收时用超声测厚在每面取四点,最小值低于 5.5 毫米就要判不合格。
加强筋不是装饰。常见做法是筋高 12 毫米、筋宽 6 毫米、间距 90 毫米,箱底与箱盖的大平面再加放射状筋,把载荷从中心导向四角。筋根部的圆角不能小于 3 毫米,否则冷却收缩会在根部拉出应力集中,跌落时先从这里开裂。
| 部位 | 设计值 | 检验方式 | 失效表现 |
|---|---|---|---|
| 大平面 | 壁厚 6 至 8 毫米 | 超声四点取最小值 | 中央下凹 |
| 侧壁筋 | 高 12 宽 6 间距 90 | 卡尺抽测 | 筋根裂纹 |
| 箱口翻边 | 宽度不小于 8 毫米 | 目视加放大镜 | 锁扣处发白 |
| 底角 | 圆角不小于 R3 | 半径规 | 跌落开裂 |
抗压的实测方式是把箱体空载平放,顶部均布 150 千克静载 24 小时,卸载后 30 分钟测残余变形,超过 2 毫米说明筋位刚度不足。这个读数比壁厚更能反映实际堆码能力。
三、密封条与泄压阀的配合
密封靠压缩量,不靠厚度。O 形或 D 形密封条装在 6 毫米宽、4.5 毫米深的槽里,合盖后压缩率控制在 25% 至 30%,邵氏硬度取 A 55 至 60。压缩不足会渗水,压缩过头则永久变形,两次开合之后回弹不起来。
泄压阀解决的是另一个问题:温度变化或气压变化会让内外产生压差,压差超过 5 千帕时人手很难掰开箱盖。装一只开启压差 5 千帕的泄压阀,开盖前先平衡气压,密封条不会被瞬间负压吸翻。阀体膜片耐温区间取负 30 至 70 摄氏度,正好覆盖运输途中常见的车厢与机舱环境。
密封与泄压是一对:只做密封不做泄压,箱子越密封越难开;只做泄压不控压缩率,阀门口反而成了进水点。枪械运输箱的两道结构要在同一张图纸上标注压缩量与开启压差。
四、锁扣与铰链的受力分配
锁扣决定盖子会不会在跌落中弹开。单只锁扣的保持力按 900 牛设计,四只锁扣分布在长边两侧,合计 3600 牛;扣爪与扣座要有 0.3 至 0.5 毫米的过盈,闭合时有明确的到位感,靠手感就能判断是否扣实。
铰链承受的是反复开合的疲劳。不锈钢销轴直径 6 毫米,配自润滑轴套,开合 5000 次后轴孔间隙不得大于 0.4 毫米。销轴若直接用塑料凸台代替,前 500 次没问题,一千次之后盖子的对准就靠密封条硬撑了。
受力路径要连续:锁扣的力传到箱口翻边,翻边再把力分散给侧壁筋位。翻边宽度不足 8 毫米时,锁扣附近会先出现发白,之后是细裂纹。
五、内衬与限位怎么固定装备
内衬的职责不是软,而是让装备在三个方向上都不动。EVA 切削内衬常用密度 38 千克每立方米,闭孔 PE 用 30 千克每立方米,前者回弹慢、手感细腻,后者耐水、成本低。切削时型腔比装备外形单边放大 1 毫米,取放才不刮手。
| 内衬方案 | 密度 | 限位方式 | 适用情形 |
|---|---|---|---|
| EVA 切削 | 38 千克每立方米 | 型腔包覆加隔条 | 形状复杂、单件价值高 |
| 闭孔 PE | 30 千克每立方米 | 型腔加深槽卡位 | 批量大、需耐水 |
| 分层隔板 | 不适用 | 隔板分格加压条 | 多件同箱、规格统一 |
限位还有一层:盖内要留 3 至 5 毫米的压紧量,合盖后内衬轻微受压,装备才不会在箱内滑动。压紧量过大,合盖要靠体重压;过小,翻过来就能听见响声。这一项只能拿样箱装实件试,试完再改切削程序。
结论
结构工艺的价值在于每一处都能被量出来:壁厚有公差,筋位有尺寸,密封条有压缩率,锁扣有保持力,内衬有压紧量。五处都落到数字上,样箱评审就不再靠手感争论,改模也有明确方向。把这些读数写进图纸与验收表,枪械运输箱的寿命才有可预期的下限。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号