

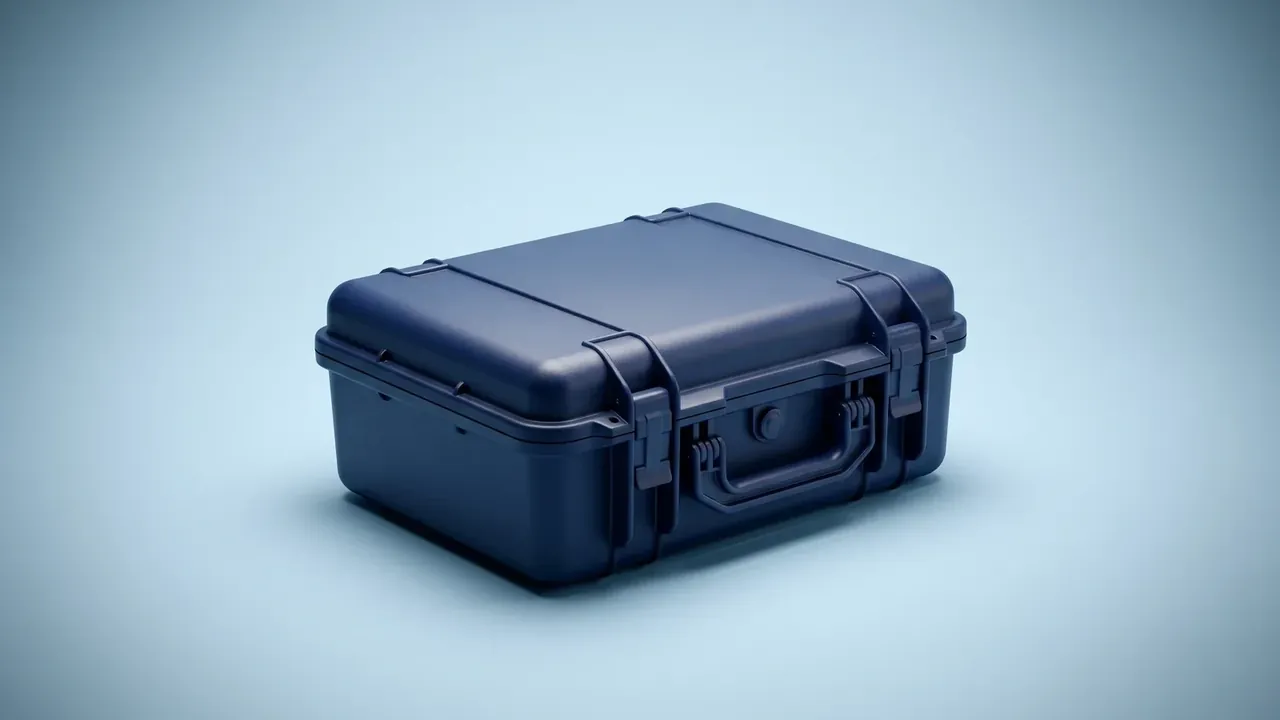
快速答案:枪械柜的单件成本由原料、机时、五金、内衬四段构成,四段之外还有返工与报废两笔隐性支出。把 4.6 kg 用料、26 分钟机时、150 N 压紧力这三个数写进图纸,报价才有可比性;下面按一副模具摊进三千只的口径,把每一段拆到元。
目录
- 枪械柜的单件成本由四段构成
- 滚塑一遍走完模料冷脱
- 返工成本藏在搭扣与密封线
- 内衬决定第二段成本
- 尺寸偏差每一毫米的代价
- FAQ
一、枪械柜的单件成本由四段构成
内腔 420 × 300 × 150 mm 的枪械柜,出厂价 76 元,拆开只有四段钱。
| 成本段 | 单只金额 | 决定它的参数 |
|---|---|---|
| 原料 | 32 元 | 4.6 kg 高密度聚乙烯,壁厚 3.2 mm |
| 机时 | 21 元 | 26 分钟一件,630 吨机台两穴模 |
| 五金 | 14 元 | 两只搭扣、折叠提手、气密阀各一 |
| 内衬 | 9 元 | EVA 30 kg/m³,模切三格 |
四段之和是 76 元,一分不多。真正让两家报价差出二十元的东西,不在这张表里。
模具费按 4.8 万元、三千只摊,单只摊 16 元;只做三百只,单只就摊到 160 元。同一只箱价格差出一倍,差的是产量不是工艺。两穴模起订 500 只,低于这个数工厂按单穴排产,机时单价上浮两成。
二、滚塑一遍走完模料冷脱
枪械柜用滚塑而不是注塑,原因是中空、无缝、壁厚可调。一件走完四个动作,26 分钟出模。
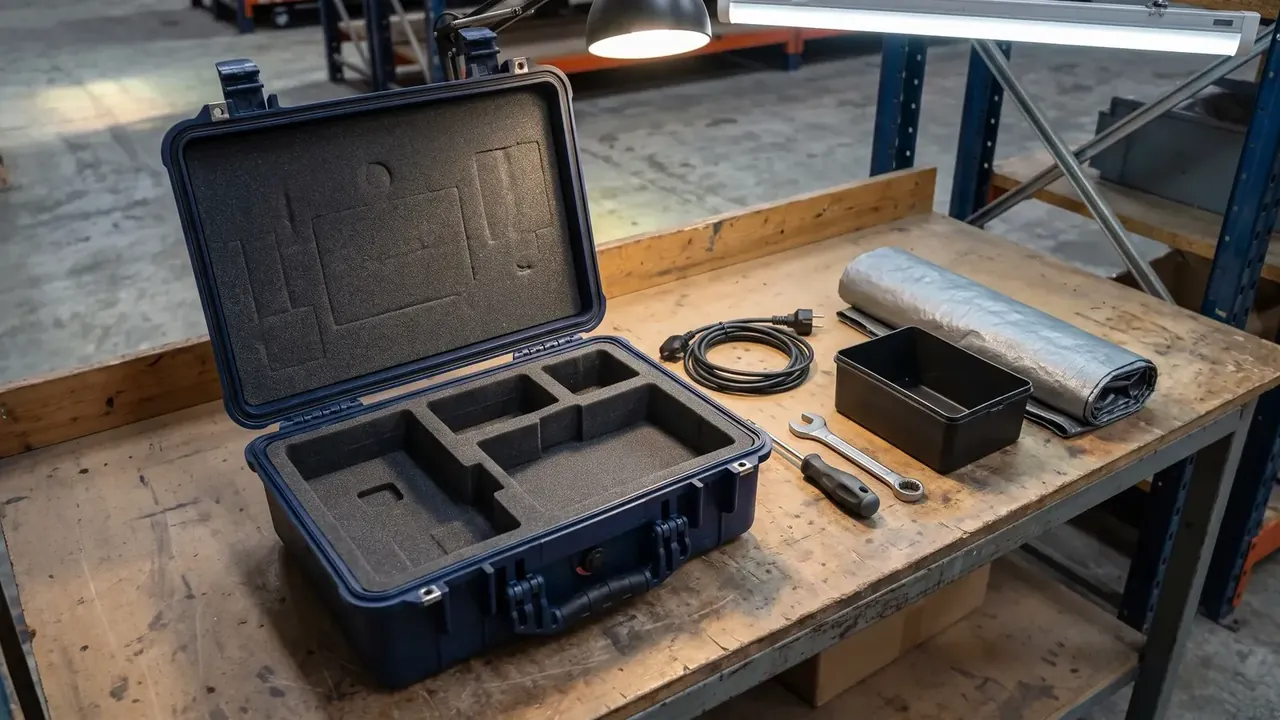
- 装料:4.6 kg 粉料一次称准,误差超过 30 g 就直接落在壁厚上。
- 加热:炉温 280 ℃,箱体在炉内 9 分钟,粉料熔融成壳。
- 摇摆:双轴转速比约 1:3,决定四个面的壁厚能不能拉平。
- 冷却:风冷 6 分钟,脱模温度压在 60 ℃ 以下,翘曲才不会找上门。
这四步里任何一步被缩短,省下来的钱都会出现在报废率上。壁厚 3.2 mm 的目标值就靠这四步守住,机时想压到 22 分钟,只能在加热或冷却里找时间,两条路都通向壁厚不均。
三、返工成本藏在搭扣与密封线
枪械柜真正容易返工的地方只有两处:搭扣压紧力不够,密封线错位。
| 缺陷 | 检出工位 | 单只返工成本 | 一次批量代价 |
|---|---|---|---|
| 压紧力不足 150 N | 出货气密 | 6.5 元 | 500 只整批复检 3250 元 |
| 密封线错位 0.8 mm | 首件 | 18 元 | 修模停 3 天 |
| 内衬切口偏 2 mm | 装配 | 4 元 | 内衬报废率 3% |
压紧力不足不会立刻漏水,它会在 30 kPa 保压 60 秒的测试里露出马脚。这一项如果放到客户端才发现,代价就不是 6.5 元了。五百只里混进 3% 的不合格,整批复检的人工已经超过返工本身。
四、内衬决定第二段成本
内衬是枪械柜里最容易被当成附件的一段,实际上它决定了整箱的缓冲行程与装配工时。
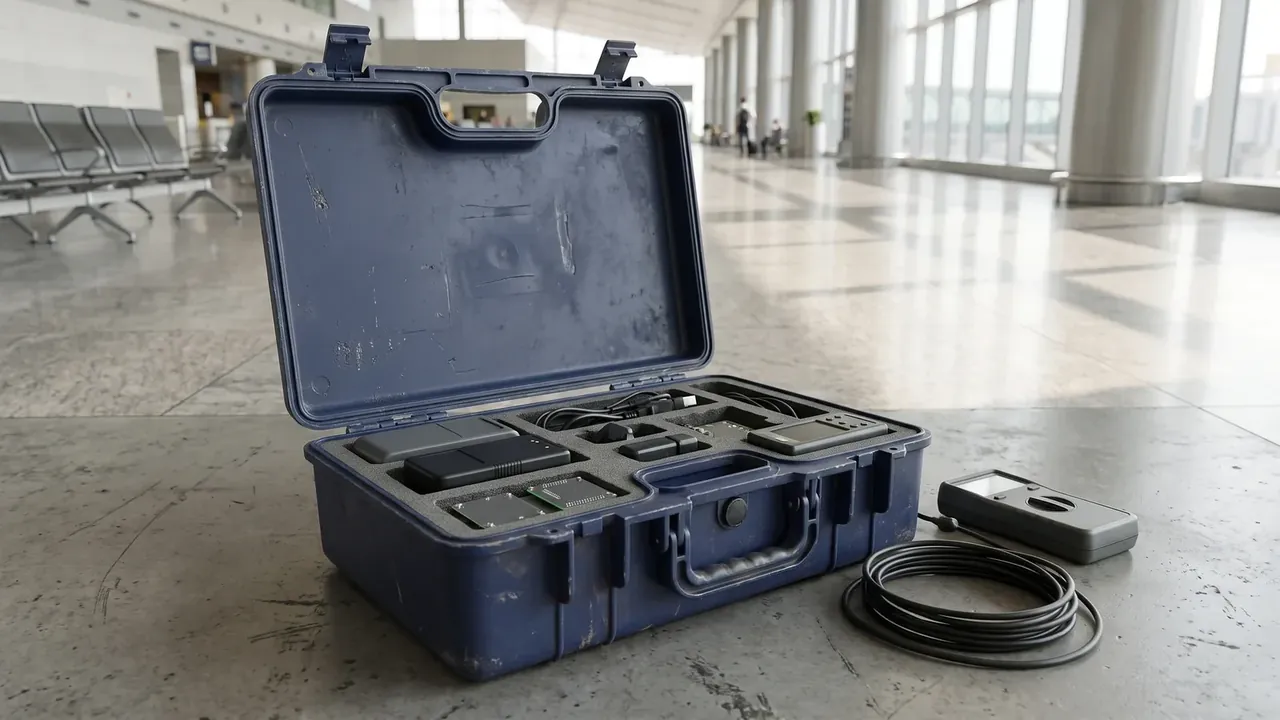
EVA 30 kg/m³ 的模切件,切口公差给到正负 1 mm 就够,再紧就要换刀模,单套从 9 元涨到 14 元。装配工把一个模块压进格子平均 4 秒,切口感涩就变成 9 秒,一条线一天多做两千次,工时差就出来了。
内衬还有一个隐性成本:它把箱内容积分掉三成,箱体尺寸不能按空箱算。内衬厚度每加 10 mm,外形要跟着放大,托盘数量与海运体积一起变。
五、尺寸偏差每一毫米的代价
枪械柜的外形公差通常给正负 1.5 mm,这个数不是随便写的。内腔每缩 1 mm,可放的模块长度就少 1 mm;外形每涨 1 mm,一托盘就少装两只,海运二十尺柜少装四十只。壁厚每减 0.2 mm,整箱轻 0.3 kg,跌落高度却要从 1.5 m 降到 1.2 m。搭扣位置偏 0.5 mm,压紧力会掉 20 N,气密测试就从抽检变成全检。模具上的补偿量要在试模时一次调对,改模一次至少三天。这些数拼在一起,才是那 76 元背后真正的边界。
结论
枪械柜的成本不在报价单的总价上,而在四段构成的每一段里:原料看壁厚,机时看节拍,五金看压紧力,内衬看切口公差。把这四个数写进图纸,返工与报废才有边界。省下来的每一元,都要问清它从哪一段出。看懂这四段,枪械柜的报价就不再是一口价。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号