

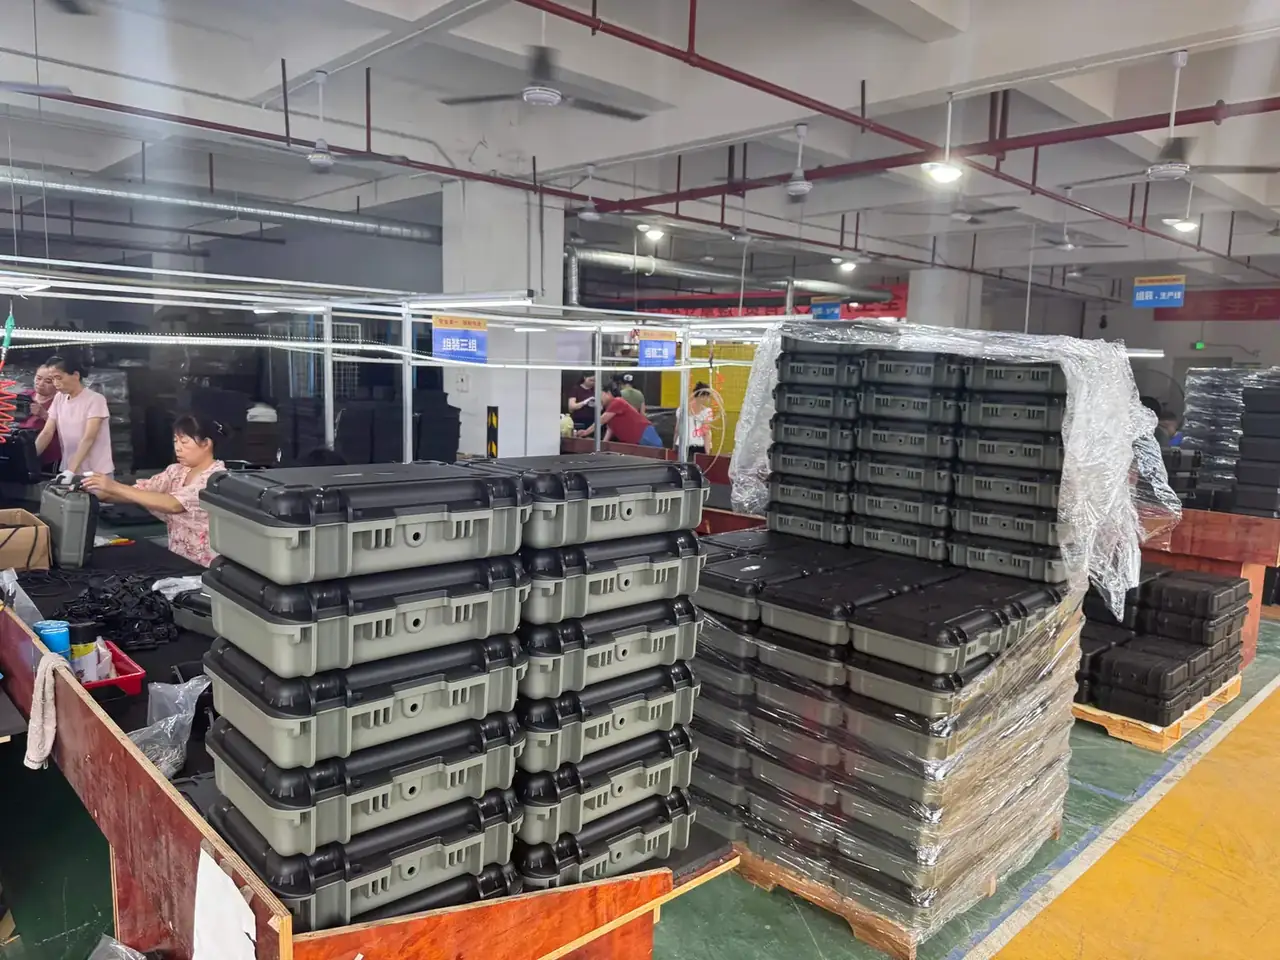
快速答案:枪械防护箱生产可以拆成模具、内衬、锁具三道工序:模具定壁厚与脱模,内衬定缓冲与贴合,锁具定压紧力与密封。三道工序各有自己的参数窗口与放行条件,任何一道失控都会在成品上留下可测量的痕迹,靠事后挑选补不回来。
目录
- 枪械防护箱生产的模具工序
- 内衬工序:泡棉切割与贴合
- 锁具工序:锁扣装配与配合间隙
- 三道工序之间的接口与放行
- 换型与产能:三道工序怎么配平
- FAQ
一、枪械防护箱生产的模具工序
枪械防护箱生产的第一道工序是成型,成型方式在开模前就决定了后两道工序的余地。滚塑用铝板焊接模,型腔喷砂封孔后,粉料在 230 至 260 摄氏度的炉温里逐层贴附;注塑用 P20 模具钢,熔体在 650 吨锁模力下充填,壁厚由型腔深度锁定。
型腔设计要回答三件事:分型面、脱模斜度、壁厚分布。分型面避开密封槽;脱模斜度滚塑取 1.5 度、注塑取 0.8 度,不足会拉伤侧壁,给大了配合间隙又失控。转角与锁扣座局部加厚到 4.5 毫米,平壁保持 3.5 毫米,冷却收缩才匀。
壁厚控制最易被忽略。滚塑靠粉料定量,投料误差超过 3%,壁厚就跑出正负 0.3 毫米的公差带;出模温度高于 60 摄氏度容易塌陷,冷却一般给到 12 分钟。铝模做到 3000 至 5000 模次要复检型腔变形,这是枪械防护箱生产的批次底线。
| 成型方式 | 模具材料 | 壁厚区间 | 脱模斜度 | 单件节拍 |
|---|---|---|---|---|
| 滚塑 | 铝板焊接模 | 3.0 至 4.5 毫米 | 1.5 度 | 18 至 25 分钟 |
| 注塑 | P20 模具钢 | 2.5 至 3.2 毫米 | 0.8 度 | 60 至 95 秒 |
二、内衬工序:泡棉切割与贴合
枪械防护箱生产的内衬环节,起点是复测而不是下料。内腔长、宽、深各测三点,取最小值下料,再留 0.5 毫米装配余量。尺寸链没算清,泡棉要么塞不进,要么在箱内晃动,缓冲打折。
泡棉看密度、厚度与压缩永久变形。EVA 密度 60 至 80 千克每立方米,回弹好、耐反复压缩,适合承重层与定位槽;PE 密度 30 至 40 千克每立方米,偏硬、成本低;EPE 密度 20 至 25 千克每立方米,做最内层衬面。25 毫米总厚可拆成 15 毫米基座加 10 毫米面层。
切割精度决定贴合。数控往复刀切 EVA,公差控制在正负 0.5 毫米;热丝切割 PE 会留 1 毫米熔边,缝隙藏不住。冷贴涂胶后晾置 8 至 12 分钟,0.2 兆帕保压 60 秒;热压取 140 摄氏度、25 秒。贴合件静置 24 小时再流转。
| 泡棉类型 | 密度 | 常用厚度 | 切割方式 | 适用部位 |
|---|---|---|---|---|
| EVA | 60 至 80 千克每立方米 | 20 至 30 毫米 | 数控往复刀 | 承重层与定位槽 |
| PE | 30 至 40 千克每立方米 | 15 至 25 毫米 | 热丝切割 | 顶盖缓冲 |
| EPE | 20 至 25 千克每立方米 | 10 至 20 毫米 | 模切 | 最内层衬面 |
三、锁具工序:锁扣装配与配合间隙
锁具工序把箱体、密封条与内衬压成整体,质量看两件事:压紧力够不够、间隙匀不匀。锁扣本体多为玻纤增强 PA66,拉杆式适合大箱。枪械防护箱生产在这一步的难点不是装上去,而是每一件都装得一样。
扭矩是最容易量化的参数。M5 自攻钉给到 2.5 牛米,上限 3.0 牛米;低于 2.3 牛米会在振动中松脱,高于 3.0 牛米可能压裂锁扣座。合拢后沿周长取八点测间隙,目标 0.5 至 0.8 毫米,单点超 1.0 毫米说明箱体翘曲。
密封条压缩量控制在 25% 至 35%,压缩过度会让锁扣长期处在高应力下。空箱开启力 40 至 70 牛为正常区间;200 次开合疲劳后,间隙变化应小于 0.1 毫米。
| 装配项 | 参数 | 检测工具 | 判定口径 |
|---|---|---|---|
| 锁扣螺钉扭矩 | 2.5 牛米 | 预置式扭力扳手 | 2.3 至 2.7 牛米 |
| 上下盖配合间隙 | 0.5 至 0.8 毫米 | 塞尺 | 周长均匀,无单点超差 |
| 密封条压缩量 | 30% | 卡尺测压缩后厚度 | 25% 至 35% |
| 锁扣开启力 | 40 至 70 牛 | 推拉力计 | 同批波动不超过 10 牛 |
四、三道工序之间的接口与放行
三个交接面各有放行条件,缺一条,前道问题就会被后道掩盖。模具下线先测壁厚,箱底四角与中心共五点;内衬贴合后测总厚,取四边中点的偏差;锁具装完做气密,30 秒保压无压降才包装。
返工回流要定规则。壁厚超差可降级做非承重规格,重新贴标并隔离;内衬气泡允许撕除重贴,同一件最多两次;扭矩超标的螺钉整颗换新。
在制品要设上限。滚塑与内衬之间留两模产量,内衬与锁具之间留半班用量。堆太久,箱体会吸湿,吸水率到 0.1% 就足以让间隙漂移。枪械防护箱生产难管的往往就是这些等待时间。
| 交接点 | 放行条件 | 测量位置 | 不合格处理 |
|---|---|---|---|
| 模具到内衬 | 壁厚 3.5 正负 0.3 毫米 | 箱底四角与中心 | 降级或回炉 |
| 内衬到锁具 | 总厚偏差正负 0.5 毫米 | 四边中点 | 撕除重贴 |
| 锁具到包装 | 气密 30 秒无压降 | 密封面整周 | 拆检密封条 |
五、换型与产能:三道工序怎么配平
节拍差得远。滚塑一模 18 至 25 分钟,双腔模折算每小时 4.8 至 6.7 件;内衬 75 秒一件,单人每小时约 48 件;锁具 50 秒一件,两人工位每小时 144 件。瓶颈永远在滚塑,扩产的钱该先花在模具套数上。
换型时间决定小批量订单的经济性。换一副滚塑模要吊装、清腔、预热,合计 40 分钟,首件确认再花 25 分钟。一天换三次模,两个多小时的有效工时就没有了,同规格订单应合并排产。内衬与锁具可共用一条线调配人手,滚塑人员固定。
结论
枪械防护箱生产不是三道工序的串联,而是三条参数链的咬合:模具管壁厚与脱模,内衬管缓冲与贴合,锁具管压紧与密封。把放行条件写成可测量的数字,批次差异才会收敛。看懂这些参数之间的牵制,比记住设备型号更有用,这也是枪械防护箱生产最该先弄明白的部分。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号