

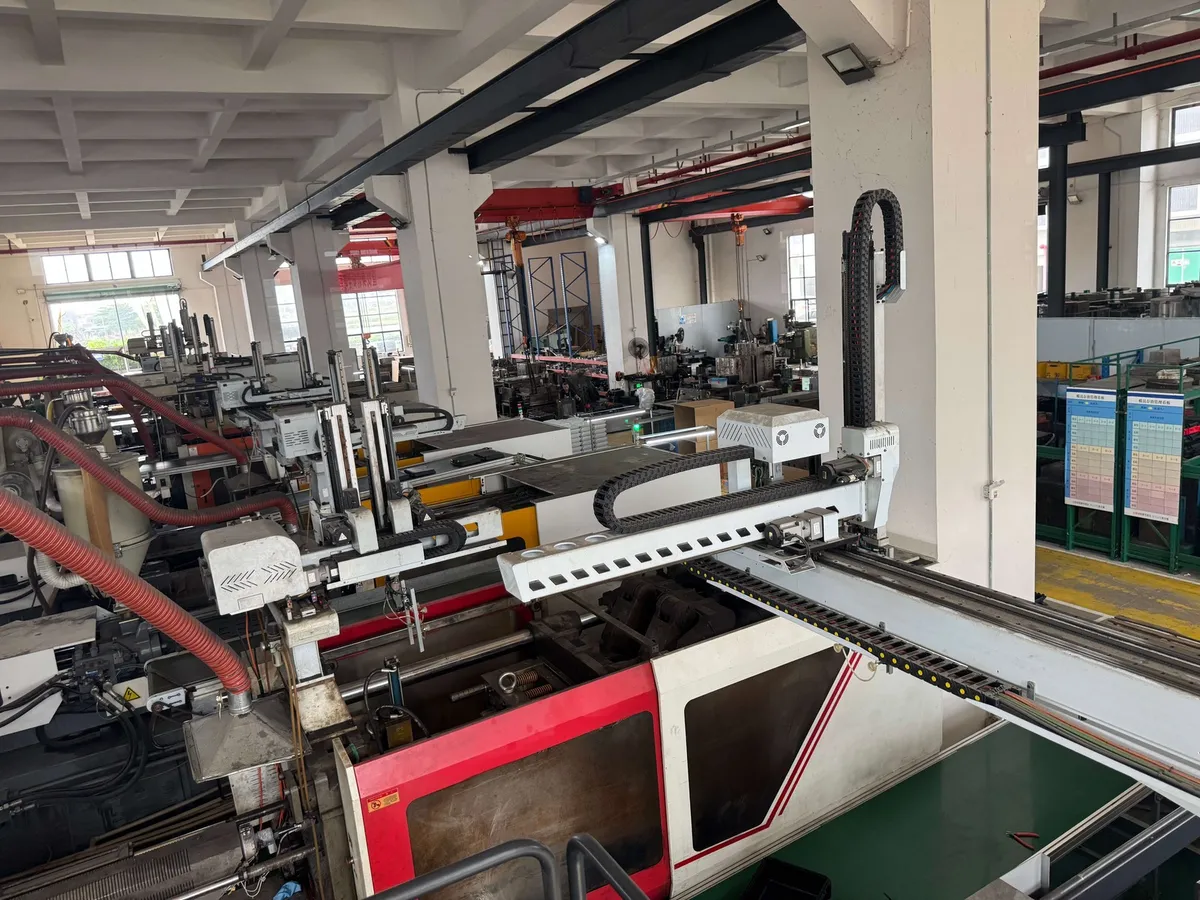
注塑把熔融塑料以 500–2 000 bar 射入钢模,公差小、周期以秒计,代价是模具昂贵且有实际尺寸上限;滚塑让聚合物粉末在常压、加热、双轴旋转的模具内翻滚成型,无需锁模力、模具便宜、壳体一体无缝且壁厚均匀,但单件周期约 15–90 分钟。最终由尺寸与产量决定胜负。
两种工艺分别是怎么工作的
二者在几乎所有物理维度上都不同,这些差异会层层传导到成本、尺寸上限与性能上。
| 因素 | 注塑 | 滚塑 |
|---|---|---|
| 压力 | 500–2 000 bar,需要大锁模力 | 常压,无需锁模力 |
| 模具 | 淬硬钢或铝,成本高、寿命长 | 铸铝或钣金,成本较低 |
| 成型周期 | 数秒至数分钟 | 每件约 15–90 分钟 |
| 壁厚 | 由模具设计控制,厚壁易产生缩痕 | 工艺天然均匀,做厚壁很容易 |
| 公差 | 精密,常达 ±0.02 mm 级 | 较松,精细特征常需二次加工 |
| 表面 | 高光泽、细节清晰 | 哑光或带纹理,细节较柔和 |
为什么注塑箱到了某个尺寸就停了
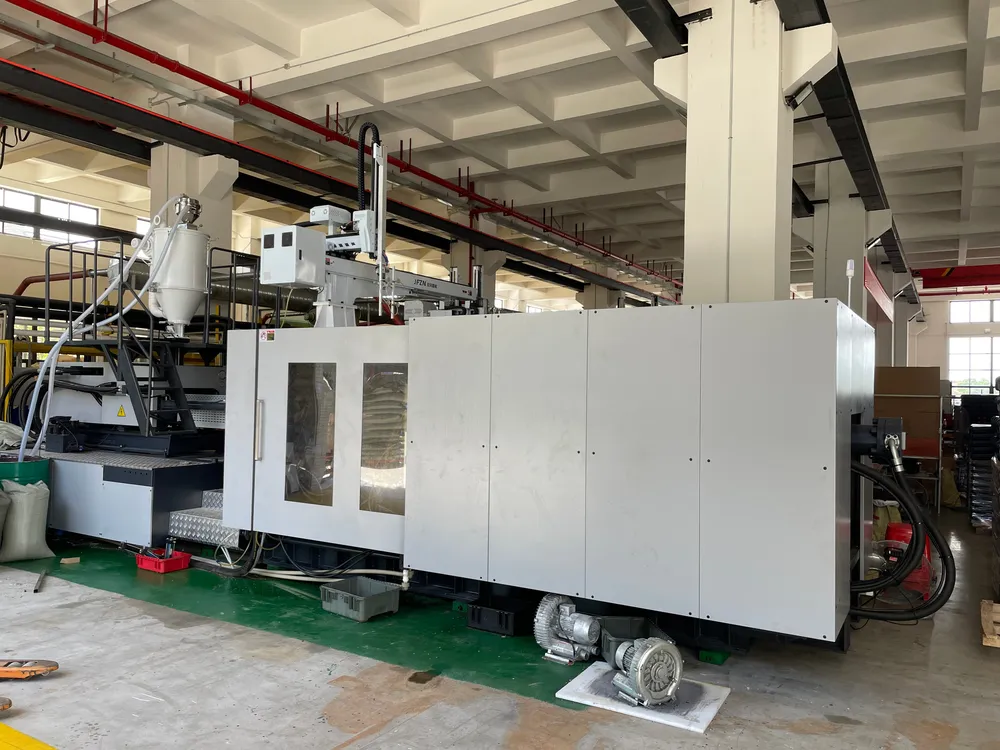
锁模力随制品投影面积增长。投影面积约 1 平方米的箱体,可能需要超过 1 000 吨锁模力,还需配能长期承受该载荷的淬硬钢模——超大型注塑模具成本可达数十万美元甚至更高。另外还有流动长度问题:熔体从浇口向外流动时会降温,流程过长容易出现短射和可见熔接痕。正是这两点约束,使注塑箱集中在中小尺寸区间。
为什么滚塑能做大
因为滚塑在常压下工作,零件尺寸主要受烘箱与模具尺寸限制,而不是机器吨位。模具为铸铝或钣金制造,因此把箱子做到 2–3 米,模具成本不会像注塑那样成倍上涨。代价是时间:每件要占用设备近一个小时。
- 一体成型无缝——没有会渗漏的粘接或焊接缝
- 壁厚均匀,温度循环下不易翘曲
- 成型时可预埋金属嵌件、螺纹柱与加强筋
- 材料选择面较窄:以聚乙烯为主,另有部分尼龙与 PVC
按产量与应用选择
| 场景 | 更优工艺 | 原因 |
|---|---|---|
| 大批量,500 件以上 | 注塑 | 模具快速摊薄,短周期压低单件成本 |
| 中小批量 + 大件 | 滚塑 | 模具成本可控,且无吨位限制 |
| 公差要求高或需上机架 | 注塑 | 尺寸可重复,特征可直接成型 |
| 超长或特大箱体 | 滚塑 | 限制来自烘箱尺寸而非锁模力 |
| 多色或多材料复合件 | 注塑 | 树脂选择更广,可做多射成型 |
对买家意味着什么
抽象地讨论哪种工艺更好没有意义,诚实的答案通常来自三个数字:你要多少件、箱子多大、内腔与设备的配合精度有多高。注塑奖励产量与精度,滚塑奖励尺寸与小批量。多数品牌的产品目录其实两者混用,这就是为什么同一品牌的小型精密仪器箱和 1.5 米设备箱,可能是用完全不同的工艺造出来的。
军之甲的标准箱体采用注塑工艺,这正是箱盖与密封圈之间能保持 IP67 所需公差、且整批泡棉配合一致的原因。尺寸请见 产品总览,成型与装配能力见 工厂实力,树脂与工艺如何互相影响可参阅 ABS 与 PP 对比。
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号