

快速答案:判断一只手提硬箱能不能下单,不必等到第三方报告出来。本文记录一次车间验厂的全过程:在箱沿、壁厚、锁扣、提手四处量 7 个部位,用三版样箱把 0.4 毫米平面度、2.9 毫米壁厚、1.5 毫米咬合量逐项对表,第三版才放过。
目录
- 手提硬箱的验厂为什么先量箱沿
- 第一版样箱:箱沿配合与壁厚
- 第二版样箱:锁扣咬合与密封槽
- 第三版样箱:提手回弹与落箱
- FAQ
一、手提硬箱的验厂为什么先量箱沿
验厂最容易被展厅带偏。合盖的样箱看上去都合格;真正的差别藏在合盖后的三个贴合面上:箱盖与箱底的止口、锁扣与扣座的咬合、提手与箱壁的过渡。这三处装配后被遮住,只能趁半成品还在工位上量。
我这次带了四件东西:300 毫米钢直尺配 0.05 毫米塞尺、超声测厚仪、半径规、扭力扳手。两个工位走完用了一小时四十分。
| 部位 | 量具 | 合格线 | 越线后的样子 |
|---|---|---|---|
| 箱沿平面度 | 直尺加塞尺 | 0.4 毫米以内 | 合盖后四角回弹,指压有咯噔声 |
| 侧壁厚度 | 超声测厚仪 | 2.6 至 3.2 毫米 | 侧压 40 千克时鼓包不复位 |
| 密封槽宽度 | 游标卡尺 | 4.2 毫米正负 0.15 | 密封条从槽口挤出 |
| 锁扣咬合量 | 塞尺 | 1.2 至 1.8 毫米 | 空箱一晃,扣体自己弹开 |
| 密封条压缩量 | 深度尺 | 条厚的 25% 至 35% | 合盖后条不回弹,越压越扁 |
| 铰链销孔间隙 | 塞尺 | 0.15 毫米以内 | 开合五千次后盖子左右晃 |
| 提手根部圆角 | 半径规 | R2 以上 | 满载三个月根部泛白 |
量具比经验可靠。
样箱不是拿来欣赏的,是拿来推翻的。三版之间隔了十一天,模修两次,每次都是把量到的偏差反算回型腔。
二、第一版样箱:箱沿配合与壁厚
第一版的目标是把自重压到 3 公斤以内。工厂把侧壁从 3.1 毫米减到 2.4 毫米,箱沿止口的配合面留了 0.9 毫米的落差,省掉一道铣边。称重结果 3.05 公斤。
量下来两个问题同时出现。300 毫米直尺搭在箱沿上,0.4 毫米的塞尺能一路推进去,最深处 0.9 毫米;侧壁测八个点,最低 2.35 毫米。这两项放在一起,意味着合盖时只有四角先接触,中段整段悬空。空箱装 18 公斤配重,合盖后从 300 毫米高平放,四角先着地,箱沿中段张开约 0.6 毫米。密封条没有压到设计压缩量,防水等级标得再高也落不到实处。反过来看这笔账:中段开口 0.6 毫米,等于每只箱出厂就带着一个漏点。手提硬箱的价值从来不在单价,而在同一只箱能反复用多久。
壁厚与自重可以粗算:同尺寸箱体每减 0.2 毫米壁厚,自重降约 85 克,侧向抗压降一成二。这笔交换只在内装很轻、途中不受侧压的场合成立。
三、第二版样箱:锁扣咬合与密封槽
第二版把壁厚加回 2.9 毫米,箱沿补了一道铣边,平面度收到 0.35 毫米。问题转到锁扣:扣好后推扣体还能推动 0.5 毫米,说明咬合量只有 0.6 毫米,勾尖没吃到扣座。
咬合量的来源有两处——扣座在箱盖上的位置、勾尖的成型高度,任何一处偏 0.3 毫米,咬合量就掉一半。工厂把扣座下移 0.4 毫米,勾尖加高 0.5 毫米,咬合量回到 1.5 毫米,扭力扳手测出扣合力 130 牛。
密封槽也在这一版改:原宽 4.6 毫米配 4.0 毫米实心条,压缩后条从槽口挤出,合盖要用力压;改成 4.2 毫米宽、3.0 毫米深,条落回槽里,合盖力降到 90 牛。
| 版次 | 量到的偏差 | 反算回模具的改动 | 复测结果 |
|---|---|---|---|
| 第一版 | 平面度 0.9 毫米,壁厚 2.35 毫米 | 侧壁加胶 0.5 毫米,止口补铣边 | 平面度 0.35 毫米 |
| 第二版 | 咬合量 0.6 毫米,槽宽 4.6 毫米 | 扣座下移 0.4 毫米,勾尖加高 0.5 毫米 | 咬合量 1.5 毫米 |
| 第三版 | 提手回弹偏慢,落角留白痕 | 根部圆角 R1.5 改 R2.5,箱角加厚 0.6 毫米 | 回弹 2.4 秒,白痕消失 |
四、第三版样箱:提手回弹与落箱
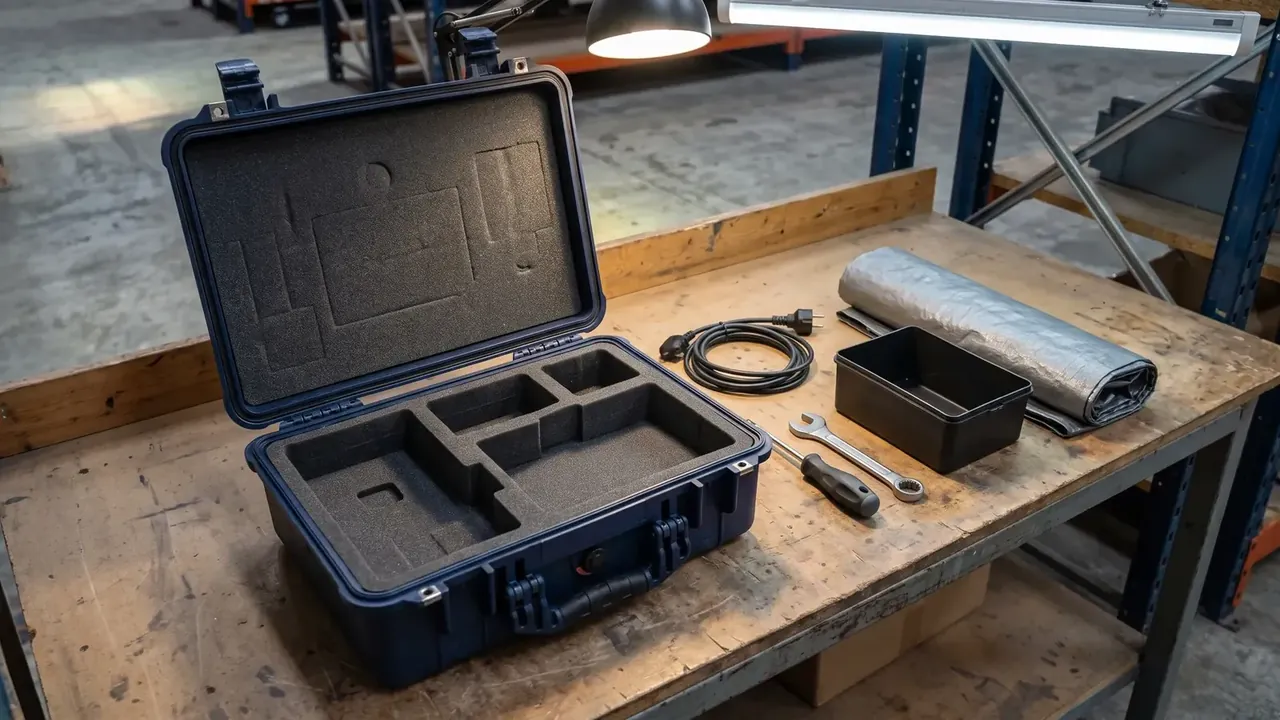
第三版只剩手感与极限两件事。
提手按 20 公斤静挂 24 小时,卸荷后量根部永久变形,允许 0.3 毫米以内;实测 0.2 毫米。根部圆角从 R1.5 改到 R2.5 之后,连续三次静挂都没有再泛白。
落箱做四个动作,每个重复三次:
- 1.2 米高度,八个角各落一次,锁扣不得弹开
- 同高度六个面平落,箱沿不得张开超过 0.5 毫米
- 零下 20 摄氏度放四小时再扣合,扣合力不得超过 160 牛
- 盐雾 72 小时后,搭扣与销轴不得出现红锈
第三项最容易失手。低温下聚丙烯的冲击强度掉到常温的三成,勾尖变脆,落角时容易崩。这一版把箱角壁厚加厚 0.6 毫米,八个角落完只在两条棱上留下浅白痕。
最后一项是称重与对图。三版样箱实测自重 3.05、3.42、3.61 公斤,与图纸偏差都在 40 克以内;外形尺寸实测差 1.5 毫米,仍在公差里。签字前我把七个数抄进验收单,工厂照着改模。
结论
验厂真正有价值的动作不是看,而是量。三版样箱把手提硬箱七个部位的偏差摊开:平面度 0.9 毫米、壁厚 2.35 毫米、咬合量 0.6 毫米,每一项都不是眼睛能分辨的。把量具带进车间,把数字写进验收单,比任何一份彩页都可靠。判断一只手提硬箱值不值得长期下单,最后看的其实是工厂愿不愿意为半毫米去改一次模。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号