

快速答案:三种材料的分界不在硬度,而在成型方式与失效温度。PC 靠韧性换重量,ABS 靠刚性换成本,PP 靠表面换韧性。常温城市差旅选 PC 或 PC/ABS 合金,寒区与廉航托运选 PP,只看预算再看 ABS。
目录
- 成型方式决定硬壳行李箱的壳体上限
- PC:回弹最好,怕尖锐划伤
- ABS:刚性好,低温发脆
- PP:最韧,最难做表面
- 成本与寿命:硬壳行李箱的账
- FAQ
一、成型方式决定硬壳行李箱的壳体上限
讨论材料之前先看工艺,工艺决定了材料能做成什么形状。硬壳行李箱的壳面常见三条路线:PC 板材热成型、ABS 注塑、PP 热成型。
热成型的壁厚由板材厚度决定,均匀性好,加强筋只能预压,深度有限;注塑能把加强筋、轮座、锁扣位一次做出,壁厚却受流动长度限制,转角容易偏薄。同样标 2.5 mm,注塑件最薄处往往只有 1.8 mm。
材料差异会被工艺放大。PC 的韧性依赖完整分子链,注塑的剪切与热历史会损失一部分;PP 结晶度高,热成型后要放两天才稳定,急着裁边的工厂会把应力留在壳里。
| 材料 | 成型方式 | 典型壁厚 | 加强筋 | 转角最薄处 |
|---|---|---|---|---|
| PC | 板材热成型 | 1.5–2.0 mm | 预压浅筋 | 接近标称 |
| ABS | 注塑 | 2.2–3.0 mm | 可做深筋 | 常薄 20–30% |
| PP | 热成型 | 2.0–3.0 mm | 预压筋 | 接近标称 |
二、PC:回弹最好,怕尖锐划伤
PC 的缺口冲击强度在 600–900 J/m,三种材料里最高,拉伸强度约 60 MPa,维卡软化点 145 ℃ 上下。翻译成使用感受:被行李带砸出凹陷后能弹回来,零下十几度也不会像 ABS 那样一碰就裂。
PC 的弱点有两处。一是耐刮擦差:PC 屈服应变大,刮擦时是塑性流动而不是脆断,流动过的区域折光率变了,看上去就是一道白线。二是耐化学性一般,防晒霜里的酯类、汽油、强碱都会让表面龟裂。
透明或浅色的 PC 必须做 UV 涂层,否则一年半载就黄变。涂层同时也承担了耐磨,涂层一旦磨穿,黄变会从磨穿处开始,形成一块一块的色差。所以 PC 箱的寿命往往不是壳体裂了,而是表面先不好看了。
PC 箱常做两层 PC 板夹一层蜂窝,芯层提供刚度、外层提供韧性。三明治结构靠芯层压溃吸能,比单层厚板轻,但壳面一旦被戳穿就无法修复。
三、ABS:刚性好,低温发脆
ABS 的拉伸强度约 40 MPa,缺口冲击 150–300 J/m,密度 1.05,比 PC 略轻。它的优势是刚性与表面:注塑出来的壳面平整、光泽高、可以免喷涂,模具复制纹理的能力强,细皮纹和金属色都容易做。
ABS 的问题是低温脆性:丁二烯橡胶相在零下十度以下逐渐失去增韧作用,冲击强度掉到常温三成。北方冬天从行李转盘上摔下来的一只 ABS 箱,裂口通常在轮座根部与转角的过渡区。
耐候性也是短板。丁二烯相里的双键容易被紫外线和臭氧攻击,户外放置两三年后表面粉化、颜色发灰,用手一抹有粉。加 UV 吸收剂能延缓,但成本会追近 PC。
PC/ABS 合金是折中的主流做法:PC 提供韧性与耐热,ABS 提供流动性与成本,比例常见 6:4 与 7:3,缺口冲击 400–500 J/m。分辨方法是看强光下有无细微流痕,纯 PC 热成型件几乎没有。
| 指标 | PC | ABS | PP |
|---|---|---|---|
| 密度 | 1.20 | 1.05 | 0.90 |
| 拉伸强度 | 60 MPa | 40 MPa | 30 MPa |
| 缺口冲击 | 600–900 J/m | 150–300 J/m | 40–60 J/m(缺口敏感) |
| 低温表现 | 好 | 差 | 好 |
| 表面质感 | 中,易发白 | 好,可免喷涂 | 差,需覆膜 |
四、PP:最韧,最难做表面
PP 密度只有 0.90,三种材料里最轻,同容积壳体能比 PC 轻一成以上。它的冲击行为很特别:缺口冲击数值只有 40–60 J/m,看起来最脆,但无缺口冲击极高,实际摔落时表现为整体变形而不开裂。这就是 PP 箱被压扁后能顶回来、却被刀尖一划就裂的原因。
PP 的真正短板是表面。表面能只有 31 mN/m,油墨与胶水都粘不牢,直接丝印会整片脱落。行业里的解法是覆一层 BOPP 膜或做电晕处理,前者耐用但多一道工序,后者会随时间衰减。所以 PP 箱的表面花样通常最少,颜色也偏素。
收缩率是第二个问题。PP 的成型收缩率 1.5–2.0%,是大件里最难控制的,长宽方向收缩还不一样。经验不足的工厂做出来的 PP 箱,盖与底的配合会偏,密封条压不匀,铰链孔对不上。
PP 的耐化学性最好,融雪盐、机油、清洁剂都奈何不了它。缺点是刚性低,同壁厚下按压壳面会发软,只能靠更密的加强筋补回来,而筋一多,成型难度又上去了。
五、成本与寿命:硬壳行李箱的账
材料单价上,PC 大约是 ABS 的 1.8–2.2 倍,PP 最便宜。但一只硬壳行李箱的成本不止材料:注塑模具一套 15–40 万元,热成型模具只要 3–8 万元,差着一个数量级。
批量小时,模具差价会盖过材料差价:3000 只以下,PC 热成型的单只成本常常低于 ABS 注塑;超过 2 万只,注塑的摊薄效应才显现。
寿命要按使用方式算。PC 的失效是表面划痕与涂层磨损,壳体本身能撑五六年;ABS 的失效是低温脆裂与粉化,寒区两三年就可能出问题;PP 的失效是表面膜起翘与加强筋疲劳,结构上反而最耐久。
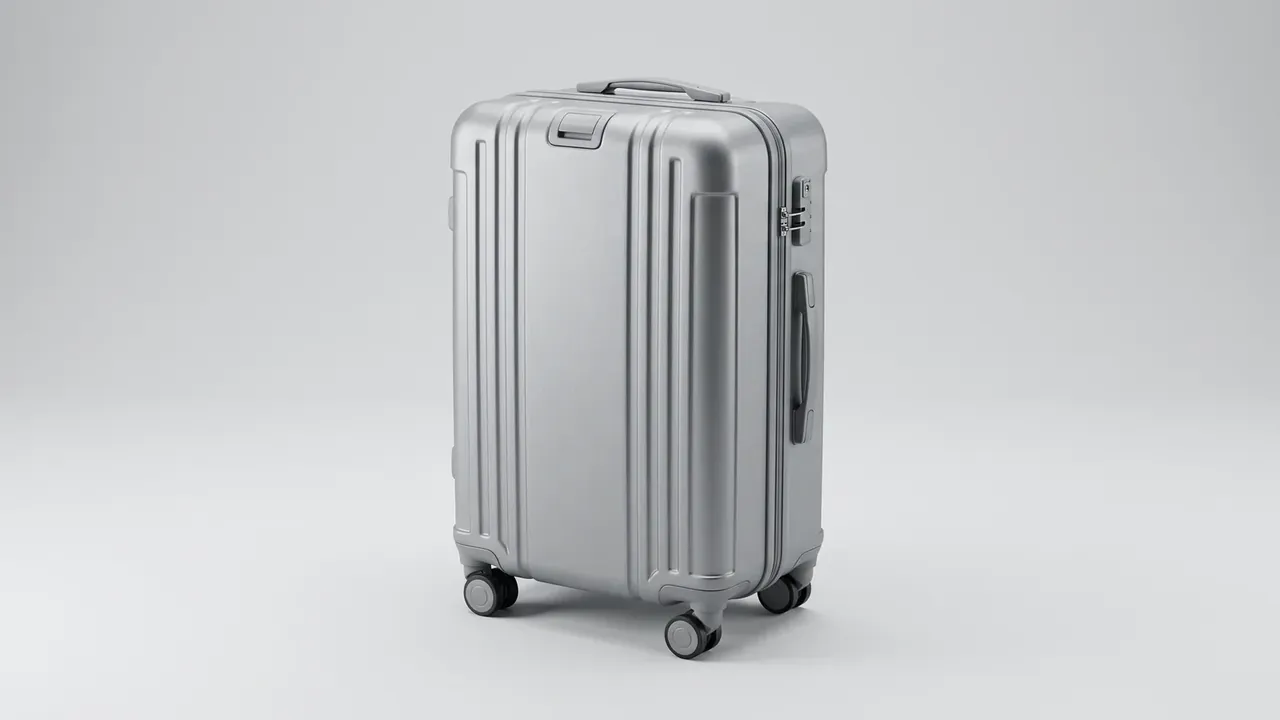
| 项目 | PC 热成型 | ABS 注塑 | PP 热成型 |
|---|---|---|---|
| 材料单价指数 | 100 | 50 | 45 |
| 模具投入 | 3–8 万元 | 15–40 万元 | 3–8 万元 |
| 经济批量 | 3000 只以下 | 2 万只以上 | 3000–1 万只 |
| 主要失效 | 划痕、涂层 | 低温脆裂、粉化 | 覆膜起翘 |
| 典型寿命 | 5–6 年 | 2–3 年(寒区) | 4–5 年 |
结论
硬壳行李箱的材料选择可以归成一句:先看最低使用温度,再看表面要求,最后看批量。温度决定 PC 与 ABS 的分界,表面要求决定 PP 能不能用,批量决定热成型与注塑谁更划算。三件事定下来,硬壳行李箱的壳体材料基本只剩一个答案。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号