

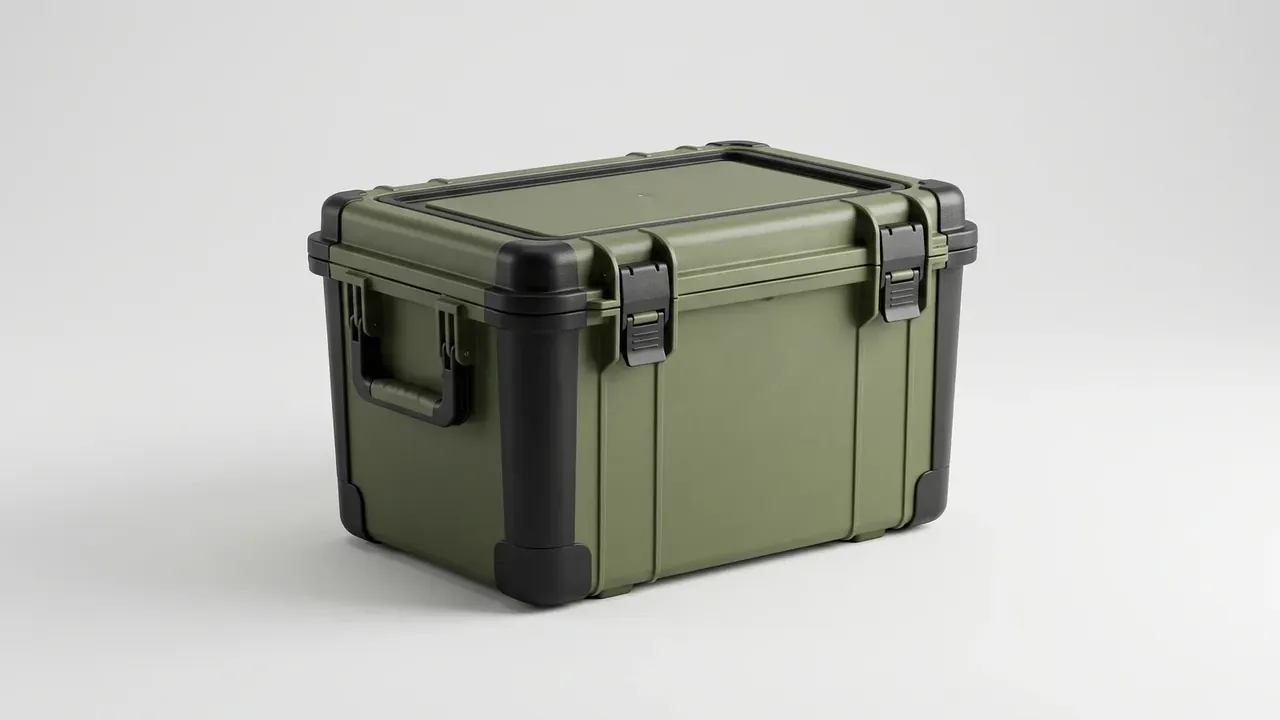
快速答案:箱体变形量在 70℃ 存放 7 天后主要来自结晶回缩与锁扣预紧力衰减,3 件样品的对角线变化出炉时为 2.1–3.0 mm,卸载回 23℃ 静置 24 h 后回落到 0.4–0.7 mm,恢复率 77%–81%。
目录
- 70℃存放7天怎么测:箱体变形量的四个读数
- 判据线:对角线2mm与平面度容差
- PP与ABS的热变形温度差多少
- 密封条压缩永久变形与锁扣应力松弛
- FAQ
一、70℃存放7天怎么测:箱体变形量的四个读数
注塑件进恒温箱之前,要在 23℃、50% RH 的房间里平衡 48 h。这一步省掉,吸湿与残余取向会一起混进读数,后面算出来的箱体变形量会虚高 0.3–0.5 mm,返工的时候找不到原因。
存放条件写成 70℃±2℃、168 h、内腔空载、锁扣全扣合、箱体单层平放不叠压。样品取 3 件同模同批,模具编号一致,避免把模次差异当成材料差异。升温按 3℃/min 爬坡,到温后开始计时,箱内放一支独立记录仪留证。
量测四个量:内腔上沿两条对角线、箱盖外表面的平面度、侧壁中部的鼓凸量、锁扣座之间的净距。对角线用 0–1000 mm 钢卷尺配三坐标复核,平面度用大理石平台加 0.02 mm 塞尺,鼓凸量用 0.01 mm 百分表打表,净距用 0.02 mm 游标卡尺。
读数分三次:进箱前的原始值、出炉 30 min 内的热态值、卸载回 23℃ 静置 24 h 后的残余值。三次用同一套器具、同一个操作人,量测点在模具上标死,不靠肉眼找位置。
恒温箱的内腔容积要留到样品体积的 5 倍以上,出风口不能直吹箱壁。箱内 9 点测温的最大温差控制在 1.5℃ 以内,否则靠近风口的那个角先到 72℃,量出来的箱体变形量会多 0.2 mm,看着像材料问题,其实是设备问题。
| 量测项 | 器具 | 记录单位 | 判定线 |
|---|---|---|---|
| 内腔对角线 | 钢卷尺加三坐标 | mm | ≤2 mm |
| 箱盖平面度 | 大理石平台加塞尺 | mm 与 % | ≤0.3% |
| 侧壁鼓凸 | 百分表 | mm | ≤1.5 mm |
| 锁扣座净距 | 游标卡尺 | mm | ≤0.8 mm |
二、判据线:对角线2mm与平面度容差
2 mm 这条线不是拍出来的。以 520 mm 内腔对角线计,2 mm 相当于 0.38%;密封条压缩率 30% 时,密封面能容忍的横向错位正好卡在 ±2 mm,超出去以后前壁与后壁的压缩量会差一个等级。
平面度按跨度折算:盖面跨度 600 mm,0.3% 对应 1.8 mm 的允许间隙。3 件样品实测在 1.1–1.7 mm 之间,都在线内,但 S3 的 1.7 mm 已经用掉 94% 的余量,这一件在后续开合 300 次之后最先出现压降。
两条线的分工要说清:对角线管的是盖与箱体的配合,平面度管的是盖与密封条的贴合。对角线超线,扣合会发涩;平面度超线,扣得上但不保压。判定时分开记,不要合成一个「合格」。
恢复率这样算:(出炉读数 − 24 h 读数)÷ 出炉读数 × 100%。这个比值低于 70% 就要怀疑材料里有未退火的内应力,而不是单纯的热胀冷缩。三件样品都落在 77%–81%,说明这批料的取向释放还算干净。
真正决定能不能交付的是 24 h 后的残余量,不是出炉的峰值。峰值只用来判断这一炉有没有异常,比如同样 70℃ 却出现 4 mm 的跳变,多半是箱壁厚度从 3.2 mm 掉到了 2.6 mm。
| 样品 | 对角线原始 | 出炉 30 min | 24 h 后 | 恢复率 |
|---|---|---|---|---|
| S1 | 520.0 mm | 522.6 mm | 520.5 mm | 81% |
| S2 | 520.0 mm | 522.1 mm | 520.4 mm | 81% |
| S3 | 519.8 mm | 522.8 mm | 520.5 mm | 77% |
三、PP与ABS的热变形温度差多少
70℃ 对 PP 是温和区间,对 ABS 已经贴近软化区。均聚 PP 的负荷变形温度在 100–105℃,共聚 PP 在 95–100℃,ABS 只有 88–95℃,HDPE 更低,75–80℃。
余量算法很直接:70 ÷ 95 ≈ 74%。ABS 箱在 7 天里承受的温度已经用掉自身耐温能力的四分之三,问题不是会不会软,而是蠕变速率快多少。同样 168 h,ABS 的箱体变形量比共聚 PP 大 0.8–1.0 mm。
| 材料 | 负荷变形温度(0.45 MPa) | 70℃ 占比 | 线膨胀系数 | 7 天对角线变化 |
|---|---|---|---|---|
| 均聚 PP | 100–105℃ | 67%–70% | 1.1–1.6 ×10⁻⁴/℃ | 2.1–2.4 mm |
| 共聚 PP | 95–100℃ | 70%–74% | 1.2–1.8 ×10⁻⁴/℃ | 2.4–3.0 mm |
| ABS | 88–95℃ | 74%–80% | 0.7–0.9 ×10⁻⁴/℃ | 3.2–3.8 mm |
| 玻纤增强 PP(20%) | 125–130℃ | 54%–56% | 0.4–0.6 ×10⁻⁴/℃ | 1.2–1.6 mm |
ABS 的线膨胀系数比 PP 小一半,箱体变形量反而更大,原因在橡胶相。70℃ 下丁二烯相的模量掉得快,注塑时冻结的取向一放松,对角线的变化就压不住。看材料参数只看膨胀系数,很容易选错。更麻烦的是 ABS 的蠕变在 70℃ 已经进入第二阶段,前 24 h 走得快,后面 6 天还在慢慢走。这一点在只做 24 h 短时试验时看不到,短时数据往往比 168 h 的数据好看 0.6 mm。所以供应商给的耐温曲线要看测试时长,标 80℃ 却只做 1 h 的曲线没有参考价值。
玻纤增强也不是没有代价。加 20% 玻纤后负荷变形温度升到 125–130℃,7 天对角线变化压到 1.2–1.6 mm,但缺口冲击强度会掉 25% 左右,箱角在 -10℃ 以下的跌落更容易开裂,表面还容易出现浮纤。高温场景选它,低温场景要另做评估。
四、密封条压缩永久变形与锁扣应力松弛
箱体变形量里有一半来自密封条。EPDM 发泡条在 70℃、25% 压缩率、168 h 后,压缩永久变形落在 26%–32%;同样条件只做 24 h 的对照组是 15%–19%。差出来的 11 个百分点,就是 7 天与 1 天的距离。
锁扣的应力松弛是另一条线。初始夹紧力 180 N 的搭扣,出炉当天量到 152 N,衰减 15.6%;24 h 后回到 168 N,仍比原始低 6.7%。这 6.7% 直接体现在气密测试的压降速度上,500 Pa 起压时从 22 Pa/min 升到 31 Pa/min。
| 部件 | 项目 | 试验前 | 出炉 | 24 h 后 |
|---|---|---|---|---|
| EPDM 密封条 | 压缩永久变形 | 0 | 26%–32% | 24%–29% |
| 不锈钢搭扣 | 夹紧力 | 180 N | 152 N | 168 N |
| 铰链销 | 轴向间隙 | 0.05 mm | 0.12 mm | 0.07 mm |
铰链销的间隙变化最容易被忽略。0.05 mm 涨到 0.12 mm,看起来只是 0.07 mm,但盖子在关闭时会多出 0.5° 的偏摆,长边密封条的压缩量前后差 0.15 mm,气密就靠这一点余量撑着。
换硅胶条能把压缩永久变形压到 18%–23%,代价是单价上升 30%–40%,而且邵氏硬度 40 度的硅胶条回弹太快,扣合瞬间的反力会让搭扣更难压到位。EPDM 在 70℃ 这个档位仍然是性价比最高的选择,前提是压缩率别超过 30%。
结论
箱体变形量的判定要三组读数一起看:原始、出炉、24 h 后。可执行的清单是四条:对角线变化 ≤2 mm、平面度 ≤0.3%、恢复率 ≥75%、密封条压缩永久变形 ≤32%。四项里任何一项越线,先查材料耐温余量,再查退火与模温,最后才动结构。70℃ 存放 7 天不是极端工况,热带集装箱、光伏逆变器柜、车载后备箱都会遇到,把这组数据留进规格书,比事后补测省事。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号