

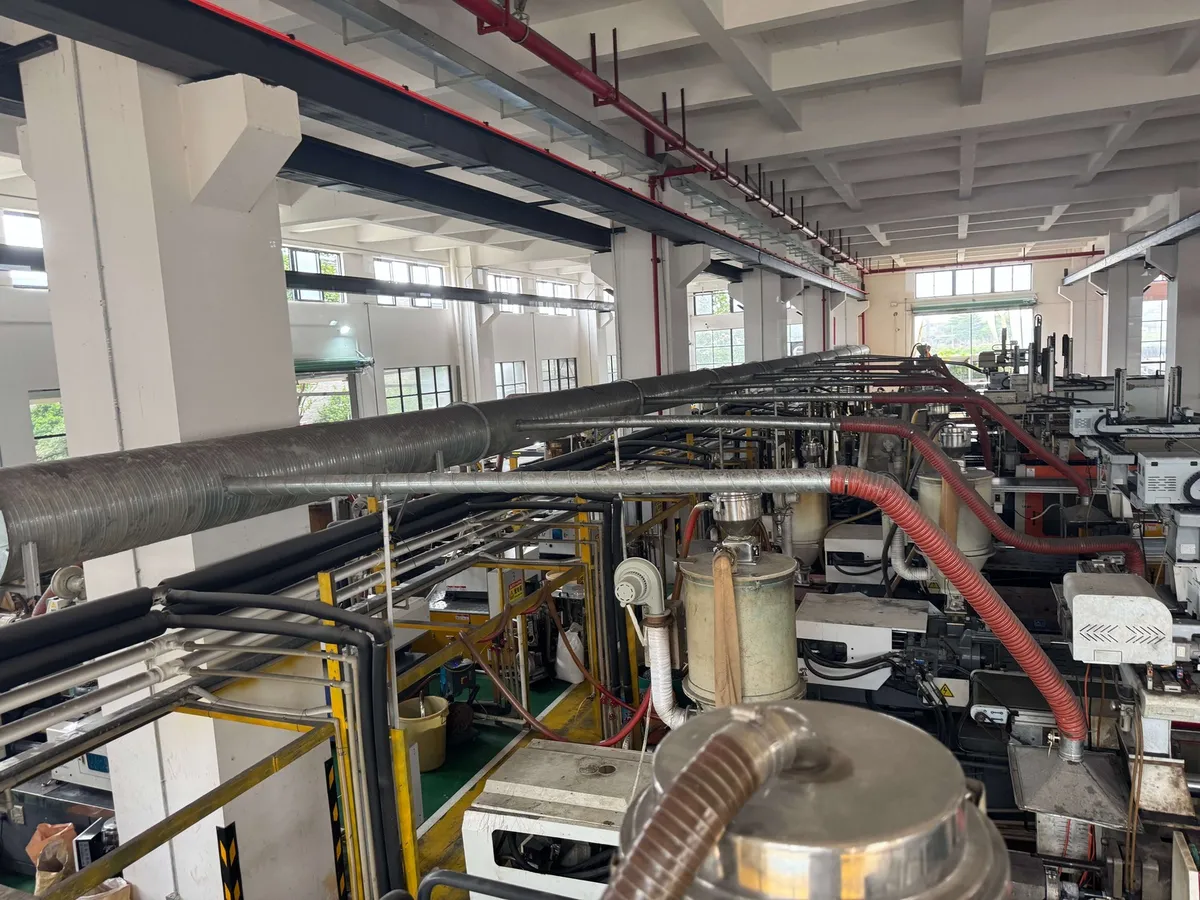
验厂的目的很窄也很具体。你不是要判断一家工厂够不够气派,而是要确认:它的工艺能否按你的数量、在你的时间窗内,稳定复现你封样的那只样品——今年能,明年也能。
最能说明问题的六个方面
| 方面 | 要索取什么 | 好的样子 |
|---|---|---|
| 模具管理 | 正在生产你产品的那套模具的带模次保养记录 | 有模次记录、清理周期、翻修历史,模具存放有防锈保护 |
| 来料控制 | 树脂批号记录与来料检验结果 | 批次可追溯、材料干燥密封存放、供方合格证明归档 |
| 过程控制 | 当前批次的首件与巡检记录 | 记录是检验当时填写的,填的是实测值而不是打勾 |
| 计量 | 在用检具的校准状态 | 校准标签在有效期内,量具妥善存放,有明确的校准周期 |
| 测试能力 | 报价所宣称测试项目的证据 | 设备通电在用,测试记录绑定到具体料号与日期 |
| 不合格品 | 近期的判退记录与纠正措施 | 判退有记录、写明根本原因、纠正措施有闭环日期 |
走车间:该看什么
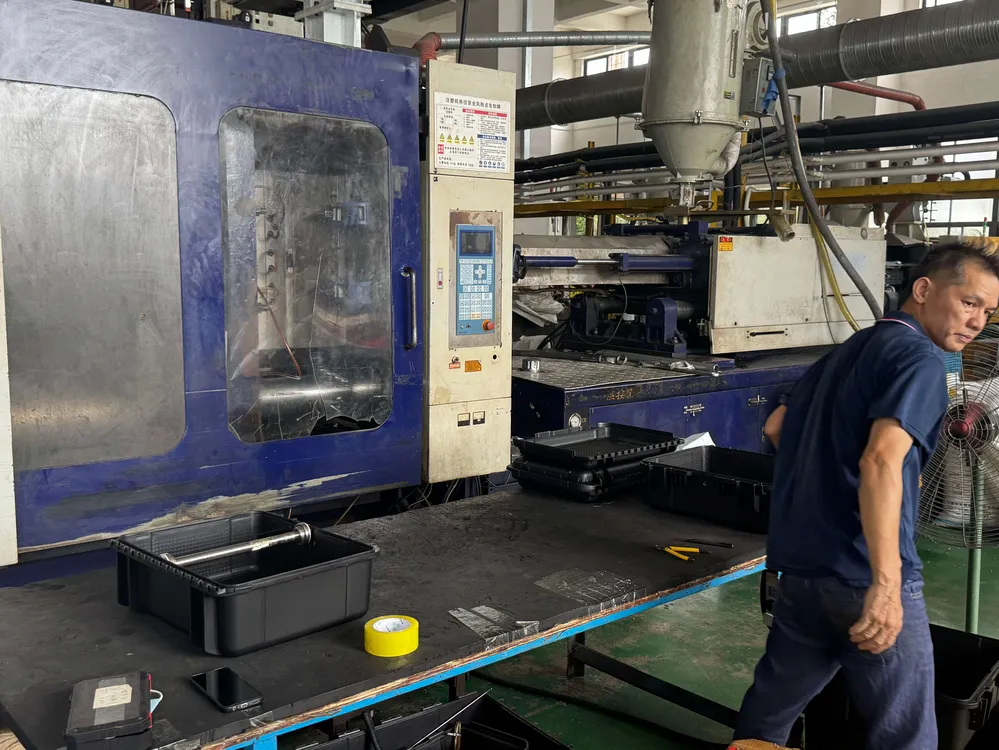
文件告诉你体系是怎么写的,车间告诉你体系有没有在用。按生产顺序走一遍,让流程自己把弱点暴露出来。
- 原料仓。 树脂是否密封、有标识、保持干燥?尼龙和部分 ABS 牌号会吸湿,成型前必须烘干;一个没有烘干能力的仓库会产出不稳定的部件,而这个原因不会出现在任何文件里。
- 注塑机。 工艺参数是否显示、在打同一产品的同型机台之间是否一致?同类机台参数差异过大,说明调机依赖师傅经验而非受控管理。
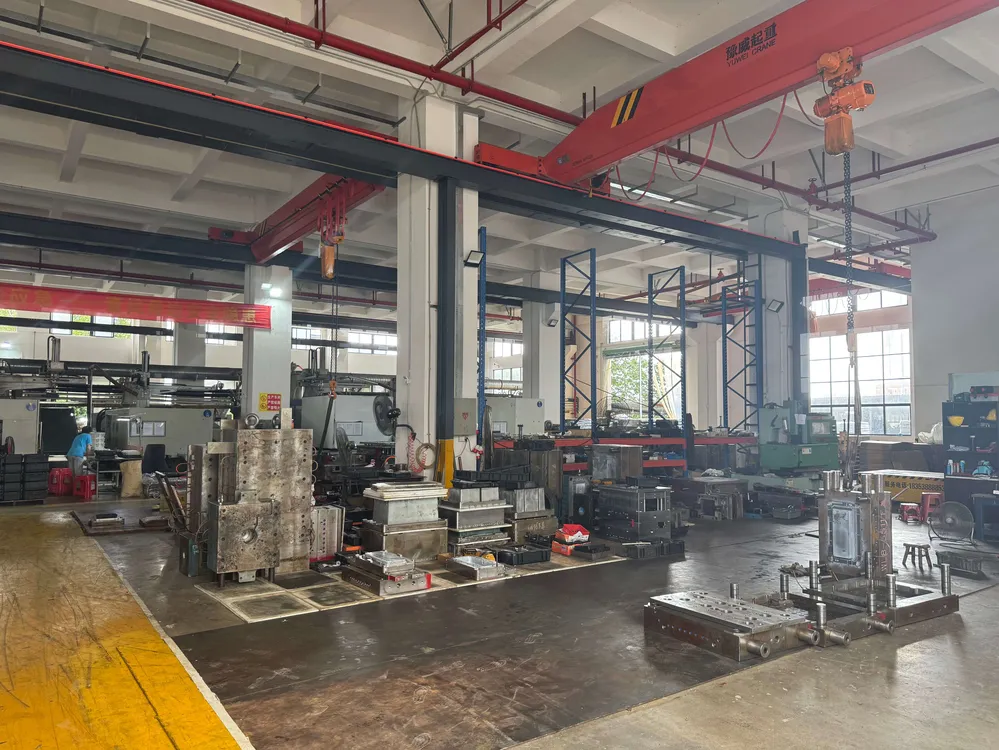
- 模具存放。 模具是否清洁、合模、有防护存放?丢在地上的敞口模具会累积损伤,日后表现为飞边或尺寸漂移。
- 二次加工。 泡棉切割、印刷、装配。是本厂做还是外协?若外协,要问外协方如何受控——你的交期风险就藏在这里。
- 包装线。 是否有规定的包装方式,以及数量与配件是否正确的核对环节?包装混料是常见且完全可以预防的索赔来源。
- 不良品区。 有没有,是否隔离?看不到任何不良品的工厂,要么完美,要么没在分选。
去问作业员而不是主管:检验不合格的件怎么处理。你想听到的答案是具体动作——贴标签、放那个箱子、通知那个人。你不想听到的是耸肩,或者“我们基本不会出这种事”。
产能:问题背后的问题
报出的产能几乎总是偏乐观,因为它假设排产是空的。你需要知道的是在你的时间窗内、为你的订单可用的产能,那是另一个数字。
- 有多少台机、吨位分布如何——你的产品是落在他们实际拥有的机器上,还是只能上最大的那台?
- 适合你产品吨位的机台,当前订单排产覆盖到第几周?
- 几个班次?订单延误时的预案是什么?
- 哪些工序是单点瓶颈——只有一台印刷机、一台泡棉切割机、只有一个师傅会调某套模?
- 旺季怎么应对?对他们来说旺季从什么时候开始?
值得当真的危险信号
- 检验记录提前填好,或者同一支笔同一时间填完一整页。
- 测试报告覆盖的料号或配置与报价的不是同一个。
- 参观时不太愿意展示模具或现场打一模。
- 来料或成品没有批次可追溯性。
- 关键工序外协却未告知。
- 样品的表面状态明显好于生产现场的任何产品。
这些都不必然导致淘汰——每家工厂都有短板,而好的供应商会在你发现之前主动告诉你短板在哪。真正要紧的是你提出之后对方的反应:是给出带日期的具体纠正措施,还是说明为什么这一条不适用。军之甲项目欢迎验厂,上述文件可供查阅;具体能看到哪些内容,取决于当天哪条产线、你订单的哪个阶段在跑,所以参观是按实际生产排期安排,而不是看展厅。
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号