

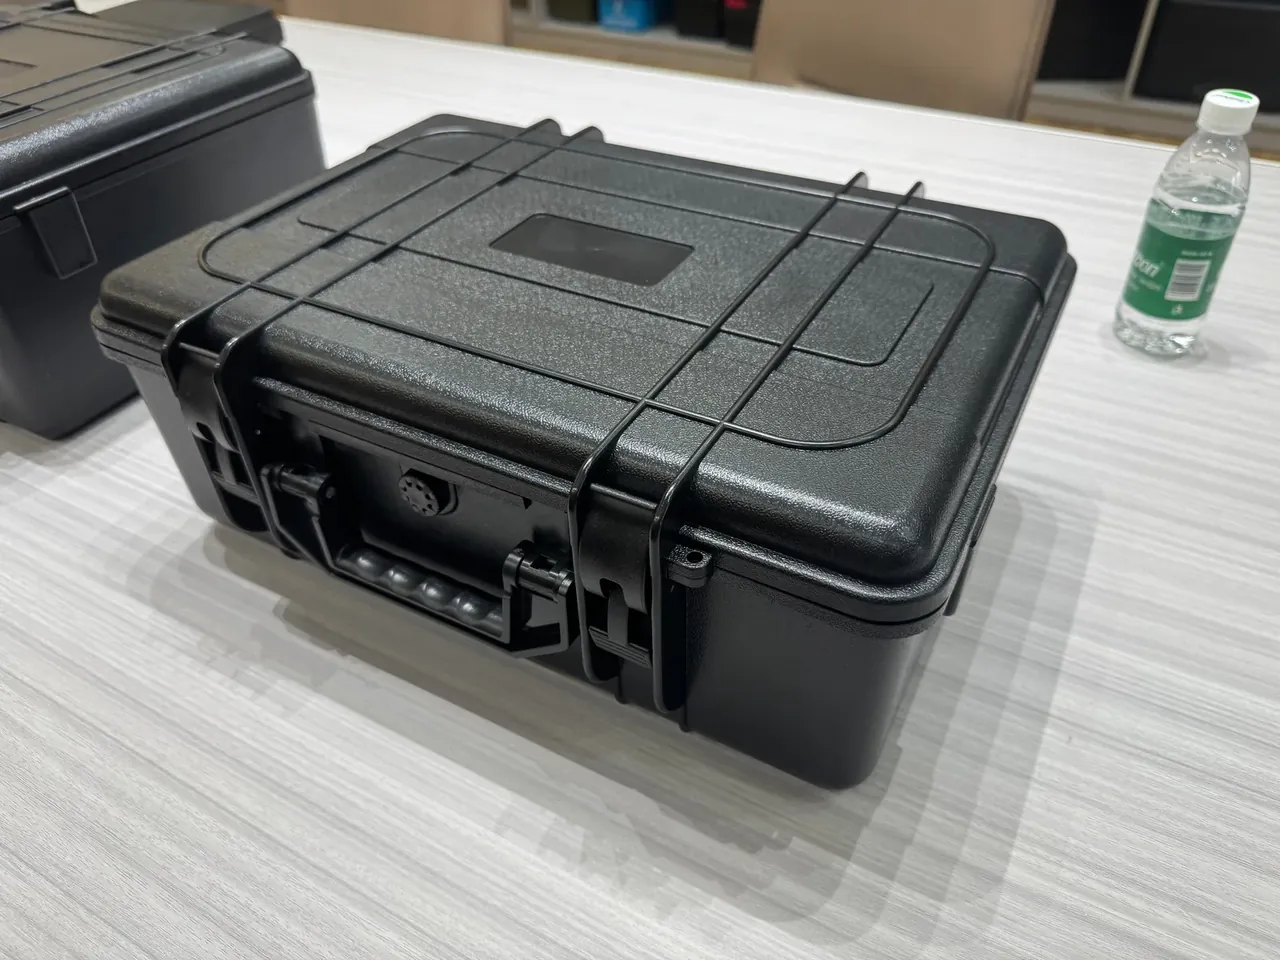
快速答案:工业轴承/密封圈分类防护盒以 6.8 mm 隔板与 0.22 mm 榫槽间隙组成分格,侧向静压满四十八小时后隔断垂直度仍要收在半度以内,卸载再看榫面压痕深浅,判据只落在板厚、榫槽配合与隔断垂直度这三处箱腔结构上。台架从隔板一侧压 90 N,把二十四小时与四十八小时的偏斜增量分开记,卸载后榫面压痕与垂直度要一并复测,两处读数对得上才进分类盒装配单。
目录
- 工业轴承/密封圈分类防护盒的隔板板厚
- 榫槽侧向配合间隙
- 四十八小时偏载后的隔断垂直度
- 卸载复测的榫面压痕深度
- 分类批次的板厚定值
- FAQ
一、工业轴承/密封圈分类防护盒的隔板板厚
一侧压着不放两天,隔断会不会慢慢歪过去,板厚与榫槽留的那点间隙先定下大半。工业轴承/密封圈分类防护盒的外径 525×370×190 mm,内腔 460×310×135 mm,壁厚 4.1 mm,箱腔里用 6.8 mm 隔板分出格位,密封按 1 道密封圈、压缩率 17% 配,整箱对标 IP66 的防尘喷水条件。板厚不是随便加:隔板薄了,90 N 侧压一上来榫头就啃进槽壁;隔板厚了,内腔净尺寸被吃掉,分格数量跟着减少。空箱 4.4 kg、装载 11.5 kg 这两个数也要摆在一起,装载越沉,隔断根部承受的弯矩越久。
| 板厚档位 | 隔板实测 | 榫槽间隙 | 48 h 垂直度偏斜 |
|---|---|---|---|
| 偏薄档 | 5.6 mm | 0.30 mm | 0.71° |
| 标称档 | 6.8 mm | 0.22 mm | 0.34° |
| 偏厚档 | 8.0 mm | 0.16 mm | 0.19° |
工业轴承/密封圈分类防护盒的隔板厚用卡尺在四边中点各量一次,四边读数差超过 0.15 mm 就回修模,免得某一格先歪。箱壁内侧的加强筋把 4.1 mm 壁厚撑住,铆点沿格位交点排布,隔板落槽后受力才不会集中在一角。台账里只记板厚、间隙、垂直度、压痕与外观五项,逐只留号。
二、榫槽侧向配合间隙
隔板两端的榫头插进箱壁的槽里,配合间隙定在 0.22 mm,作用是让侧向静压有地方释放,又不至于松到隔断自己晃。工业轴承/密封圈分类防护盒的槽口做倒角,榫头侧面留导向斜面,装配时顺着斜角压到底,间隙靠塞尺在榫根两侧各读一次;间隙放到 0.30 mm 以上,48 h 偏载还没走完,隔断就先偏出半度。
两只扳扣各按 345 N 的扣合力设计,开合 4200 次后箱盖分缝仍要齐平,箱腔不扭曲,榫槽间隙才不会跟着变。工业轴承/密封圈分类防护盒在台架上先空箱测一次间隙,再按 11.5 kg 装载复测,两次读数差写进批次表。提手嵌进箱盖,搬动时箱壳不拧,格位交点处的铆点也不受额外剪力。
三、四十八小时偏载后的隔断垂直度
静压台架把 90 N 顶在隔板一侧偏上的位置,连压 48 h,量的是隔断相对箱底还能不能站直。工业轴承/密封圈分类防护盒用直角尺贴住隔板面读垂直度,偏斜按 ≤0.5° 收,二十四小时与四十八小时各读一次,中间不卸载。力点固定在偏上位置,读数才可跨批比较;换个高度顶,同一块隔板的偏斜也会变。
| 静压时段 | 累计加载 | 垂直度偏斜 | 榫头状态 |
|---|---|---|---|
| 第 12 h | 90 N 持续 | 0.11° | 无压痕 |
| 第 24 h | 90 N 持续 | 0.22° | 轻微接触印 |
| 第 48 h | 90 N 持续 | 0.34° | 局部压实 |
工业轴承/密封圈分类防护盒的垂直度取三块隔板的均值,单块若某一时段跳高,先查榫头有没有夹住修模毛刺,再查铆点有没有松动。累计 48 h 压完,标称档 6.8 mm 隔板停在 0.34°,离 0.5° 的线还留着余量;偏薄档在同样时段已经越过判废线,读数落到另册。
四、卸载复测的榫面压痕深度
载荷卸掉以后把隔板抽出,量榫面被槽壁啃出的压痕深不深,深度按 ≤0.14 mm 收。工业轴承/密封圈分类防护盒的 0.22 mm 间隙在 90 N 下压了四十八小时,若榫面留下过深的印,下一次装配时榫头就坐不到底,间隙名义值还在,实际已经松了。复测用同一台平台、同一把深度尺,卸载前后读数对着看,不凭手感下结论。
卸载复测还顺带看格位交点有没有错台,隔板回位时若带动槽口轻微张口,间隙读数会跟着漂。这类箱盒把压痕深度、间隙复测值、交点错台量写在同一张表上,三项一起合格才进下一批。榫面压痕用平台配百分表量,超过 0.14 mm 的隔板挑出来单独标注,不与合格批次混放。
| 垂直度读数 | 压痕深度 | 间隙复测 | 处置 |
|---|---|---|---|
| 0.19° | 0.06 mm | 0.17 mm | 留档 |
| 0.34° | 0.11 mm | 0.22 mm | 合格 |
| 0.71° | 0.21 mm | 0.31 mm | 不列入装配单 |
三档读数把偏斜、压痕与间隙串成一条线:隔断站得越直的档位,榫面吃力越久,压痕反而越要盯紧。检验员按档位分别记录,不把不同板厚的隔板混在一行里平均,台账才看得出哪一档该定成批值。
五、分类批次的板厚定值
板厚定值取第四十八小时垂直度偏斜仍不超过 0.5° 的最薄一档,更薄的隔板不列入分类盒装配单。工业轴承/密封圈分类防护盒按这条线把 6.8 mm 定成批值,偏薄档的 5.6 mm 不进装配单,偏厚档的 8.0 mm 虽然偏斜更小,却把内腔净宽吃掉一截,格位数量减少,也不选用。
定值落下来以后,每批箱壳都按同一副模压隔板、同一套铆点排布装配,箱壁加强筋、榫槽倒角与外观检验逐只过一遍。外观只看箱壳有无缩痕、分缝是否匀直、扳扣镀层有无划伤三项。军之甲的分类盒在出厂前由客信新材料(广东)有限公司逐只核对板厚与榫面压痕,批次卡上还留着 4200 次开合后的复测值。
结论
工业轴承/密封圈分类防护盒把 6.8 mm 板厚、0.22 mm 榫槽间隙与 0.5° 垂直度线绑成一组,四十八小时偏载后的偏斜、卸载复测的压痕、批次定值三件事互相咬合。挑这类箱壳时,先看静压读数有没有稳在半度以内,再看榫面压痕深不深,最后对照批次卡确认板厚有没有被改过。检验台账记得越细,同批隔断的站直程度越容易复现。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号