

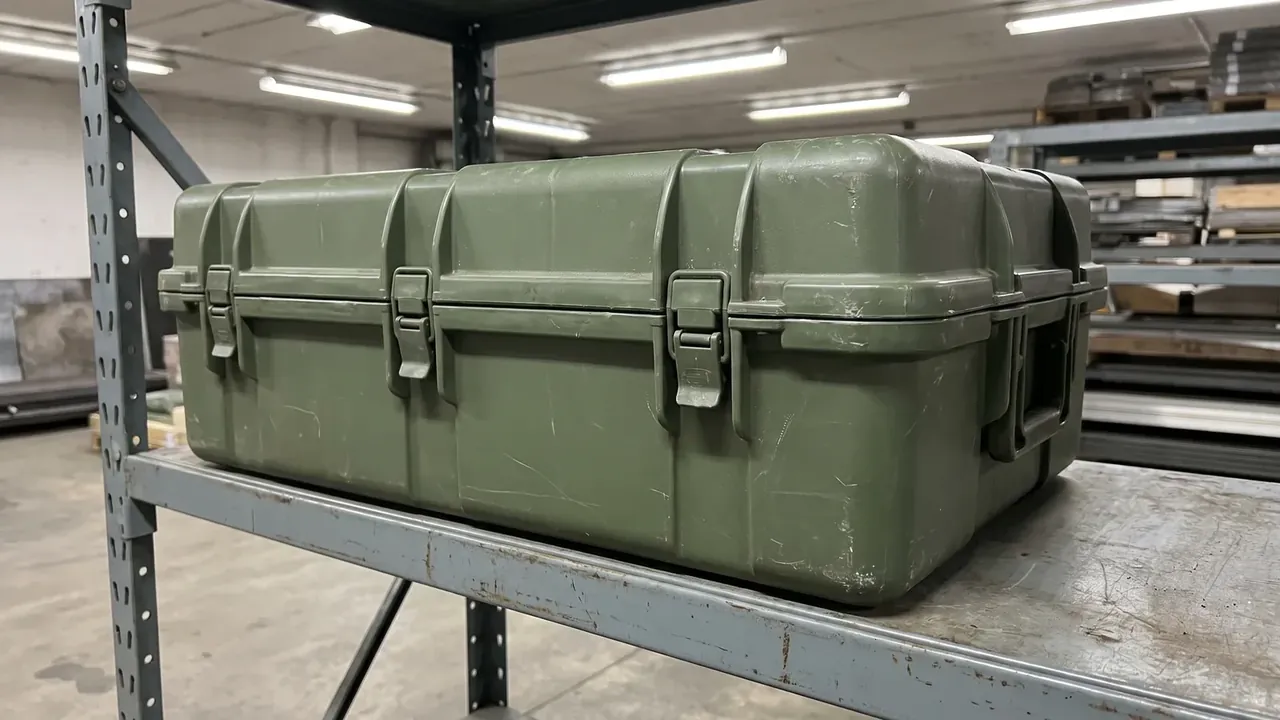
快速答案:工业打磨切割机配套塑料箱把箱底隔板台阶高度定在 8 mm、盖内压框间隙按 4 片隔板逐格配平,并以 1.0 m 跌落后槽位位移 ≤0.6 mm 与 4000 次开合后压框下沉 ≤0.3 mm 作为两条互锁读数。读这两条数之前,先把台阶高度的测点、压框到隔板顶面的净空,以及每个槽位的编号在三坐标台上定死。工业打磨切割机配套塑料箱出厂时把台阶档位、槽位位移与三层堆码的挠度并进同一张记录表,逐箱比对判废线。
目录
- 工业打磨切割机配套塑料箱的隔板台阶高度
- 盖内压框间隙分配
- 跌落后的附件槽位位移
- 三层堆码下的盖面挠度
- 配套批次的台阶判废线
- FAQ
一、工业打磨切割机配套塑料箱的隔板台阶高度
工业打磨切割机配套塑料箱的外径取 580×420×240 mm、内腔 515×360×175 mm、壁厚 4.1 mm,箱壳刚度先由这三个尺寸撑起来。箱底铸出 4 片隔板,把内腔切成一排附件槽位;隔板顶面向上抬出的 8 mm 台阶,是压框落位时的基准面,并非装饰筋。台阶高度指隔板顶面到槽底的高差,量时在每片隔板的中点与两端各布一点,三处读数都落进公差才算合格。
台阶偏低,盖内压框压下来够不到隔板顶面,槽位在跌落时少了上约束;台阶偏高,压框先顶死,箱盖合不严,箱口密封边跟着受力。8 mm 是与 4.1 mm 壁厚、5.6 kg 空箱和 12 kg 装载配平后的取值,改动任一项都要回头重量压框净空。模具把台阶与隔板做成一体,避免二次粘接带来的高度漂移,批量里每穴的台阶读数单独留档。
二、盖内压框间隙分配
盖内压框承担工业打磨切割机配套塑料箱开合方向的约束,它压在 8 mm 台阶顶面上,把附件槽位封成一个个带上盖限位的格子。压框底面到隔板顶面留出的净空,是这一节要分配的关键量:净空为零则压框顶死、箱盖难以扣合,净空过大则跌落时槽位先在竖向窜动,再撞向压框。
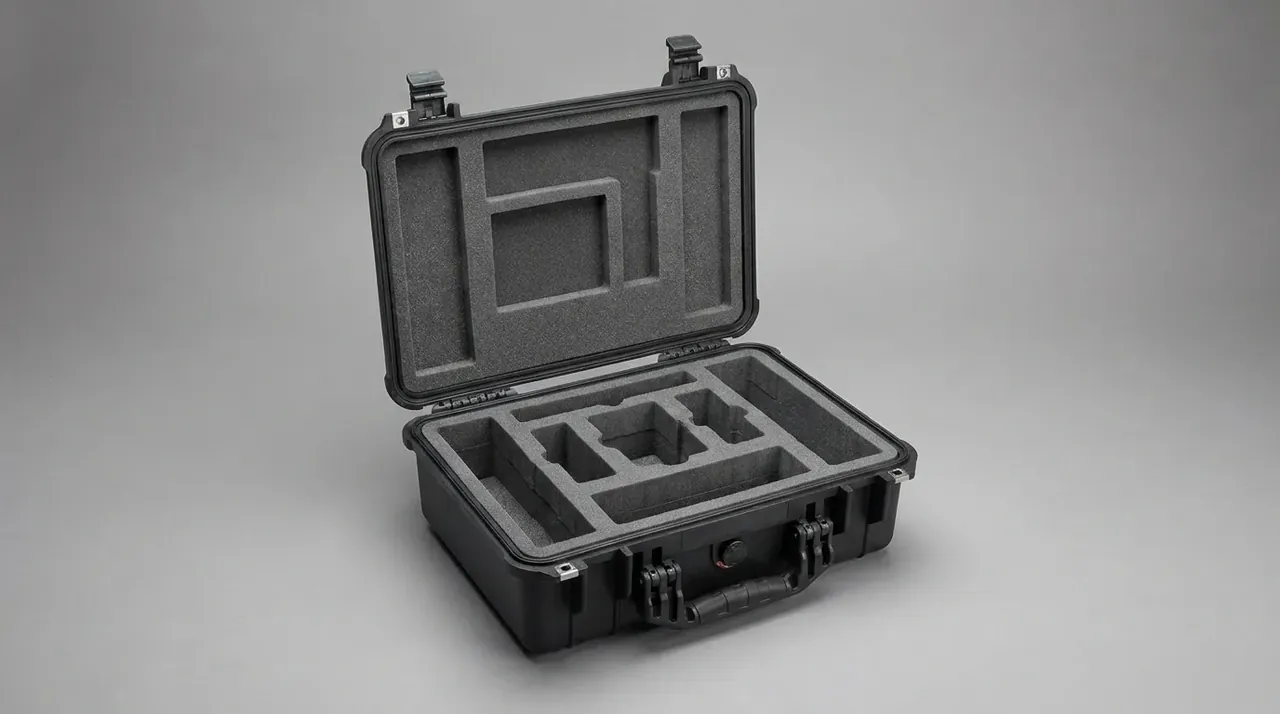
压框间隙按 4 片隔板逐格配,不取全箱一个均值。四只扳扣沿箱口分布、单只扣合力 390 N,对角交替扣合之后,四角净空用塞尺逐格复量,把四格读数拉到一致。某一格净空偏大,跌落时该槽位先腾出位移空间;某一格偏小,压框长期顶在台阶上,开合若干次后台阶表面先出现压痕。工业打磨切割机配套塑料箱把净空、扳扣序号和槽位编号写进同一张装配记录,复检时能按格回溯。
压框本身是一圈带翻边的薄壁筋,箱盖合上后靠扳扣预紧贴住台阶;密封圈取 1 道,沿箱口一周布置,压缩后封住箱盖与箱口的缝隙。箱口的密封检验落在压框、台阶与圈三者的贴合上:把箱盖扣到工作高度后按静压保载方法对标 IP65 的界面闭合表现,记录保载期间缝隙是否维持贴合,等级只作为对标的参照而非既得结论。箱口平面度在 1.0 m 跌落之后若有变化,净空要逐格重测。
三、跌落后的附件槽位位移
工业打磨切割机配套塑料箱的槽位判据落在 1.0 m 跌落后槽位位移 ≤0.6 mm。跌落前先在每格槽位侧壁贴好标记,用三坐标台记下初始坐标,跌落后按同一编号复测,取各格最大偏移作为读数。位移量的是槽位相对箱底基准的窜动,不是隔板本身的变形,两个量不要并到一张表里。
| 台阶档位 | 压框净空 | 跌落后槽位位移 |
|---|---|---|
| 6 mm | 0.4 mm | 0.9 mm |
| 8 mm | 0.2 mm | ≤0.6 mm |
| 10 mm | 0.0 mm | ≤0.6 mm |
这张表把因果摆得很直:6 mm 台阶配 0.4 mm 净空时,槽位位移跑到 0.9 mm,越过判据;8 mm 台阶配 0.2 mm 净空才把位移压进 ≤0.6 mm;台阶再抬到 10 mm,净空归零,箱盖扣合反而吃力。因此把 8 mm 定为标称,不靠一味加高台阶来换读数。跌落方位按六面依次做,每面复测都用跌落前那组编号,编号一乱,前后两组坐标就对不上。
四、三层堆码下的盖面挠度
工业打磨切割机配套塑料箱的堆码侧用 3 层 / 24 h 保载、箱盖挠度 ≤1.4 mm 来卡。堆码时箱口朝上、上层箱体居中压在下层盖面上,保载从载荷稳定后起算,测点布在盖面中心与四边中点共五处,读数取最大值。测点编号在台架上固定,跌落复测与批次抽检都用同一组位置。
挠度由壁厚 4.1 mm、盖面加强筋和扳扣预紧共同决定。测点里数中心那一点离约束边最远,保载 24 h 后下沉读数也最高;靠近扳扣的测点被 390 N 的单只扣合力压实,读数相应收小。工业打磨切割机配套塑料箱在 12 kg 装载下再叠三层,让箱底受载与盖面受压同时落在一只箱上,取最不利的一组读数,而不是只量空箱。
| 槽位编号 | 装载配重 | 位移读数 |
|---|---|---|
| S1 | 12 kg | 0.4 mm |
| S2 | 12 kg | 0.5 mm |
| S3 | 12 kg | 0.6 mm |
| S4 | 12 kg | 0.3 mm |
卸载后静置 30 min 再复量一次,区分弹性回复与残余变形。四格位移都收在 ≤0.6 mm 内、盖面挠度又不越 ≤1.4 mm,才算堆码与跌落两条约束同时成立。
五、配套批次的台阶判废线
把台阶、位移和挠度合到一张批次记录表上,是工业打磨切割机配套塑料箱出厂前的最后一道。台阶判废线直接对标 8 mm 标称:四片隔板任一测点低于该值即判废,不接受用大面富余去平均。同时并列的还有 1.0 m 跌落槽位位移与 3 层 / 24 h 盖面挠度两列,三列都合格才放行。
| 挠度取值 | 判定档 | 处置 |
|---|---|---|
| ≤1.0 mm | 合格 | 直接放行 |
| 1.0–1.4 mm | 复检 | 复测堆码并复量台阶 |
| >1.4 mm | 判废 | 查台阶高度与扳扣预紧 |
工业打磨切割机配套塑料箱的记录字段至少写全箱号、台阶测点、压框净空、跌落方位、槽位位移与挠度读数。缺了台阶那一列,超差箱就无法回溯是模具偏矮还是装配偏压。抽检按批次分层取样,隔板根部件单列出来复核,这两处的判废占比通常高于大面。判废箱单独隔离,不回流到下一批,并连带复测相邻箱号。若一个批次里连着两只落在复检档,就对该批全部箱号的台阶高度重新走一遍三坐标。检验记录按批次归档,已经判定的读数不再回改。4000 次开合后台架还要复量一次压框下沉,读数 ≤0.3 mm 才并入放行记录。
结论
工业打磨切割机配套塑料箱的规格收敛成三条互锁的读数:1.0 m 跌落后槽位位移 ≤0.6 mm、4000 次开合后压框下沉 ≤0.3 mm、3 层 / 24 h 堆码后盖面挠度 ≤1.4 mm。三条分别盯着箱底 8 mm 隔板台阶、盖内压框净空与 4.1 mm 壁厚撑起的盖面刚度。军之甲在批量出厂前把台阶测点、槽位位移与堆码挠度并进同一张记录表,客信新材料(广东)有限公司按这张表逐箱判废。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号