

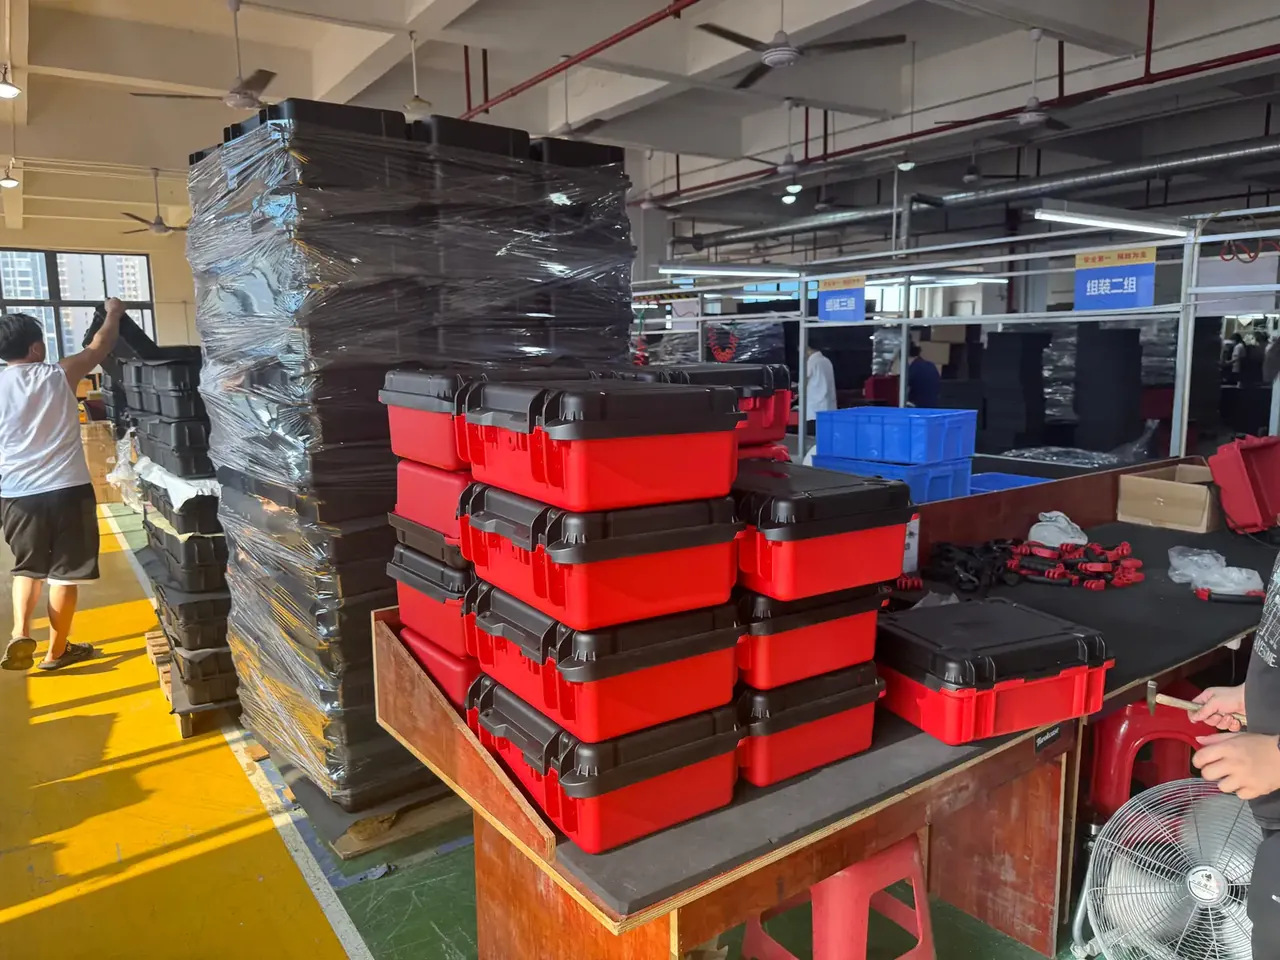
快速答案:注塑防护箱并非所有防护需求的默认答案。一次三轮打样里,600×400×220 毫米箱体要到壁厚 4.2 毫米、单件 3.6 公斤才过 1.2 米跌落,报价已逼近滚塑。下面列出四条不该选它的场合与四个可比维度。
目录
- 打样第一轮就暴露了注塑防护箱的边界
- 第二轮改壁厚与锁扣哪些钱该花
- 三种比注塑防护箱更合适的替代
- 这四类场合先别急着定注塑防护箱
- 把取舍写成一张四项对比表
- 合同里留下四条可比对的约定
- FAQ
一、打样第一轮就暴露了注塑防护箱的边界
样件是一只带内衬的仪器箱,600×400×220 毫米,要求 1.2 米六面跌落、堆码五层、-20 ℃ 到 55 ℃ 循环 48 小时。按 2.8 毫米常规壁厚排了 T1 样,模具沿用旧模架,只换型腔镶件。
T1 出来先做跌落。箱底与侧面四角尚可,箱盖对角线在 0.9 米就出现锁扣座根部发白,1.2 米时一只塑料锁扣直接脱开。切开断面看,扣座根部实测只有 2.4 毫米,熔接痕正好压在受力线上。
这一轮暴露的不是工艺失误,而是结构余量:锁扣座、铰链座、把手座都是同一模次的薄壁凸台,外框尺寸被压住,最先失守的就是它们。
| 轮次 | 关键改动 | 单件重量 | 跌落结果 | 结论 |
|---|---|---|---|---|
| T1 | 壁厚 2.8 毫米,四只塑料锁扣 | 2.9 kg | 0.9 米扣座发白,1.2 米脱扣 | 结构余量不足 |
| T2 | 扣座加至 3.6 毫米,换金属扣座 | 3.2 kg | 1.2 米通过,五层堆码 72 小时侧面微鼓 | 已在边界上 |
| T3 | 整体壁厚 4.2 毫米,箱盖加两道环形筋 | 3.6 kg | 1.2 米六面全过,低温复测通过 | 可用,成本外溢 |
二、第二轮改壁厚与锁扣哪些钱该花
T2 把扣座加到 3.6 毫米,塑料扣换成不锈钢扣座配尼龙扣体,模具上只动镶件,改模费不到两万。
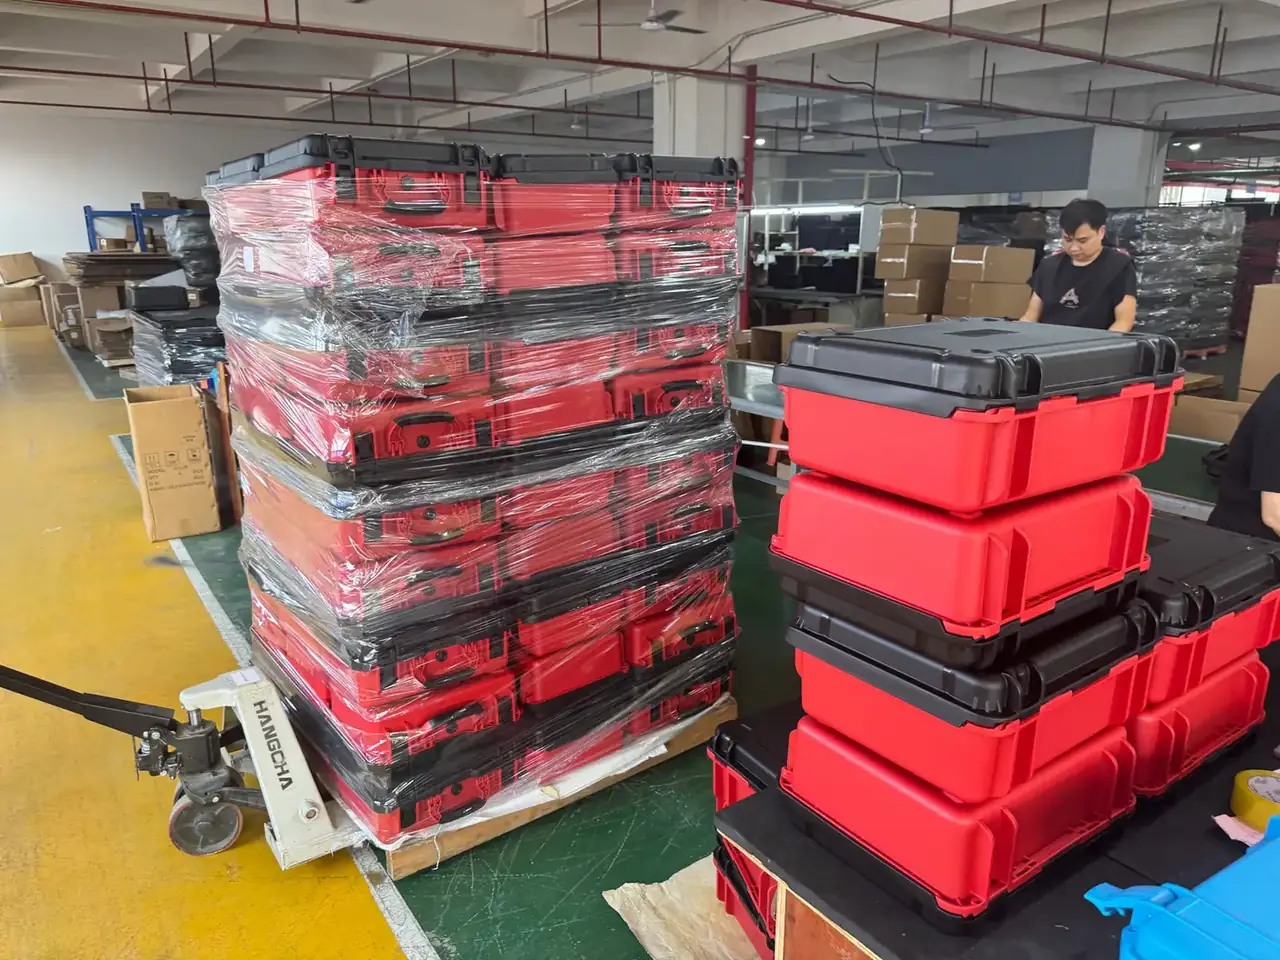
这一改解决两件事:扣座不再脱开,箱盖跌落时的回弹也收敛。堆码没有改善,五层压 72 小时后侧面中部外鼓 1.5 毫米,取下静置 6 小时只回了 0.4 毫米。
外鼓的根源是侧壁缺纵向加强筋。筋只能顺着开模方向脱模,深度受 1 至 2 度斜度限制,4 毫米宽的筋走到 60 毫米深已几乎不承担弯矩。第二轮那笔钱的分界在这里:改扣座有效,加筋过某个深度基本白花。第三轮改的是整体壁厚,从 3.2 毫米提到 4.2 毫米。单件重量随之从 3.2 公斤涨到 3.6 公斤。成型周期从 62 秒拉到 78 秒,成本涨 31%。落锤与堆码全过,报价单却和同尺寸滚塑箱只差 8%。
三、三种比注塑防护箱更合适的替代
这不是说注塑不行,而是这几种场合让位更划算。
- 单件外形超过 800 毫米或深度超过 350 毫米:滚塑模具是铝板焊的薄壳,改腔体只动焊道,壁厚能到 6 至 8 毫米且无熔接痕,二三十件起做也不亏。
- 年用量低于 300 件又要非标外形:吹塑与滚塑的模具投入只有注塑的十分之一到五分之一。
- 内腔隔断要反复改:钣金铝箱与中空板箱可后开孔、后铆接,注塑方案一旦开模,每道隔断位置都提前定死。
- 长期户外曝晒且颜色要稳:滚塑用 HDPE 配抗 UV 助剂,五年色差明显小于注塑 PP。
色差修不了,只能整批换,所以最后一类返修最贵。
四、这四类场合先别急着定注塑防护箱
按三轮样件实测,不该选的情形收敛成四条。
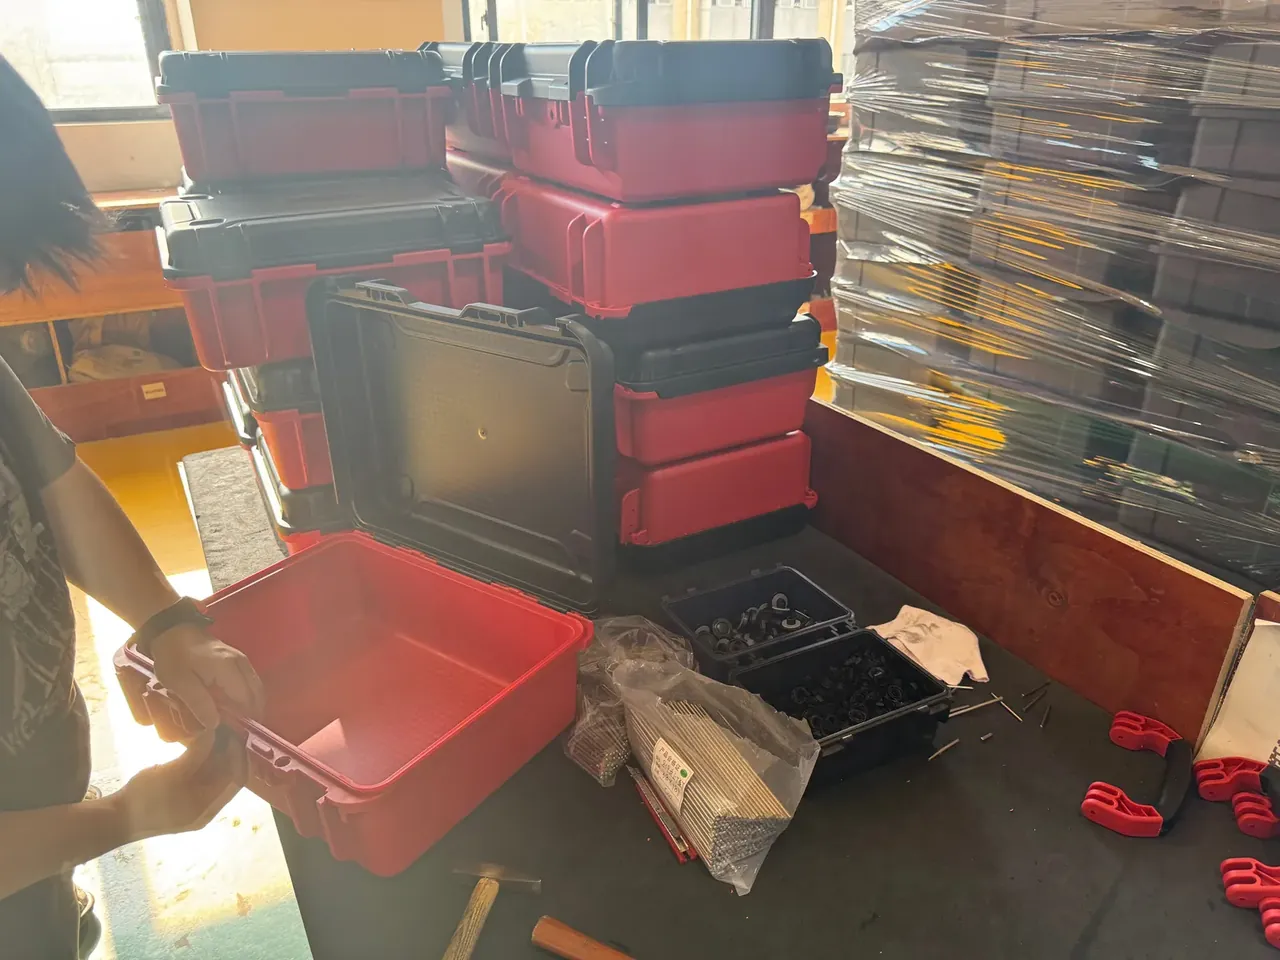
一是空箱自重被卡死。若要求含内衬整箱不超过 3 公斤,4.2 毫米壁厚就走不通;退到 2.8 毫米,跌落余量归零。自重与抗冲是同一枚硬币。
二是批量不足以摊薄模具。一副 600×400 模具报价 12 万到 18 万,300 件以下摊到每件就是 400 至 600 元,工艺对比在这个数字前都没意义。
三是内腔要频繁改型。样件阶段客户改过三次分格,每次都要动镶件与顶出位置,第三次改模费已超过首轮报价的 15%。
四是环境含强溶剂或长期浸泡。PP 与 ABS 对酯类耐受有限,应力开裂从浇口附近起,裂口沿熔接痕走,肉眼很难提前发现。
四条里中一条,就该把滚塑或钣金方案摆回桌面重比,而不是继续调注塑参数。
五、把取舍写成一张四项对比表
三轮打样花了 40 天。让客户下决心的是这张表,它不比材料牌号,只比四个能改变结论的量。
| 比对维度 | 注塑防护箱 | 滚塑箱 | 吹塑箱 | 钣金铝箱 |
|---|---|---|---|---|
| 经济起订量 | 800 件以上 | 30 件以上 | 200 件以上 | 10 件以上 |
| 壁厚可调范围 | 2.2–4.5 毫米 | 4–10 毫米 | 2–5 毫米 | 1.5–3 毫米板 |
| 内腔改型代价 | 改镶件 1–3 万 | 改焊道 0.3–0.8 万 | 改模 0.8–2 万 | 重新开孔铆接 |
| 1.2 米六面跌落 | 需 4 毫米以上壁厚 | 常规即通过 | 边角要加厚 | 靠内部支架吸能 |
表里不写单价,它随批量与内衬走,写死会误导。稳定的判据是起订量与改型代价:这两项一旦落在注塑下限之外,后面所有参数优化都是给一个不该选的方案做精修。
六、合同里留下四条可比对的约定
方案定下后,建议把四条写进合同,避免量产批和样件不是同一件事。
- 注明样件壁厚实测值,公差 ±0.15 毫米,量产抽检按同一点位复测。
- 注明锁扣型式与扣座壁厚,任何替换需书面确认,不接受口头同款。
- 跌落与堆码按样件同一条件复测,每批取 3 件,任一件失效即整批复检。
- 注明模具归属与改模计费方式,改镶件与改模腔分开计价。
结论
三轮后我们劝客户换方案,不是否定注塑工艺,而是承认它有清楚的边界:批量够大、内腔定型、自重宽松、环境干净,四条同时成立才最划算。哪条破了,硬撑的代价会以改模费、超重和返修回来。把起订量、壁厚、改型代价、跌落余量摆到一张表上,注塑防护箱该不该选就不靠感觉。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号