

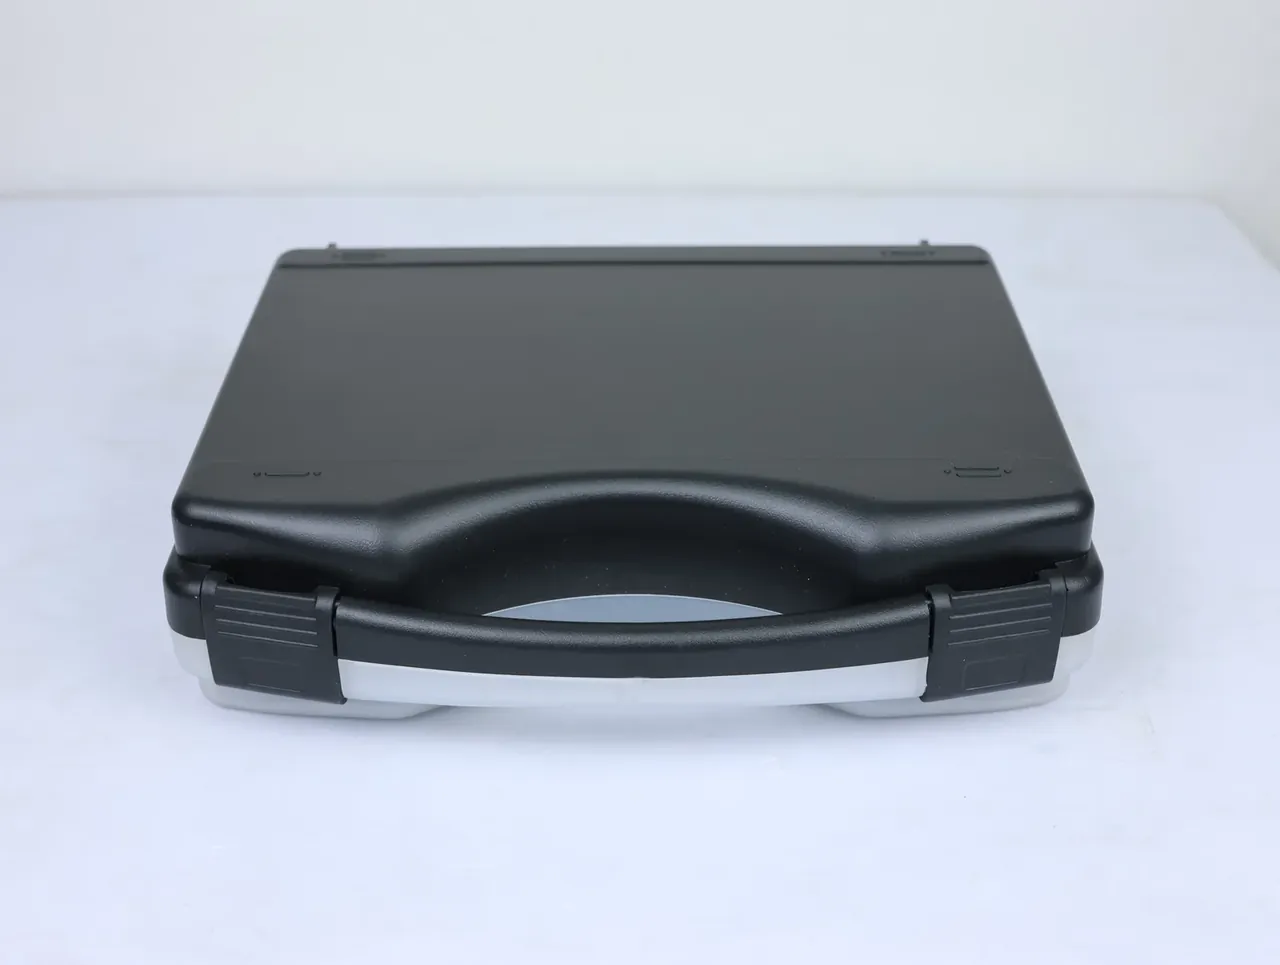
快速答案:刀具箱的规格不从壁厚开始,而要先取满载重量、内腔净空、跌落高度三个已知量,再依次推出壁厚、外形与五金配置。顺序一旦颠倒,后面每张图纸都要重画。
目录
- 刀具箱的规格从哪三个已知量开始推
- 壁厚:从堆码层数与跌落高度倒推
- 内腔净空:刀身长度怎么换成箱内尺寸
- 结构:铰链、锁扣与筋位怎么落
- FAQ
一、刀具箱的规格从哪三个已知量开始推
打样会上,车间主管拿着图纸问的第一句往往是壁厚取多少。壁厚是算出来的结果,不是可以拍板的输入。
刀具箱的规格链上有三个输入量。满载重量决定堆码时底层箱顶面扛多少公斤;内腔净空决定外形尺寸与筋位走向;跌落高度决定角部包胶厚度与壁厚下限。三项都能在现场测出来,不必等客户交出三维模型。
| 已知量 | 现场取值 | 往下推出什么 | 取错后的表现 |
|---|---|---|---|
| 满载重量 | 9.4 公斤 | 堆码层数与底壁厚 | 按空箱估,第三层压塌盖面 |
| 内腔净空 | 340 毫米乘 210 毫米 | 外形与筋位 | 柄部顶盖,合不严 |
| 跌落高度 | 1.2 米 | 角部包胶与壁厚下限 | 角上开裂,扳扣弹开 |
| 开合频次 | 每天 12 次 | 铰链轴径与销材质 | 一年后销孔磨成椭圆 |
四行里只有满载重量是硬数,其余三项必须现场确认。跌落高度按装卸方式取值:人工搬运 1.2 米,叉车托盘 0.8 米,空运抛货 1.5 米。这项取错,壁厚会差出 0.4 毫米。
二、壁厚:从堆码层数与跌落高度倒推
刀具箱堆码 6 层、单箱 9.4 公斤,最底一层顶面吃 47 公斤静载,摊到盖面上每平方厘米不到半公斤。这点压力不算什么,难对付的是塑料在 40℃ 仓库里慢慢蠕变。
聚丙烯箱壁从 2.4 毫米起步,堆码 4 层以内够用。到 6 层,底壁与盖面加到 3.2 毫米,侧壁留 2.6 毫米,刚度由加强筋补。全箱一起加厚最费料,一只箱子多出 180 克,按 12 元每公斤算单件涨 2.2 元,抗压只提升不到 10%。侧壁的判据是挠度而非强度,侧壁高 90 毫米时鼓出量要压在 0.6 毫米以内。超了这个数,盖与底的止口错位,扳扣扣上也会留缝。四个角与两条底棱只由跌落这一项管。1.2 米自由落体、角部着地,瞬间加速度可到 300 g 量级,2.4 毫米的直角在第三次跌落就发白。
角部改 R8 圆角再加 2 毫米包胶,同样壁厚能扛 6 次。刀具箱的壁厚定完还要回校重量:380 毫米长的箱体,3.2 毫米盖面配 2.6 毫米侧壁,壳体净重约 1.15 公斤。报价单上若只写 0.9 公斤,多半有某处被减到 2.0 毫米。
三、内腔净空:刀身长度怎么换成箱内尺寸
刀具箱的内腔从刀身反推。最长一把刀连柄 316 毫米,两端各留 12 毫米缓冲,净长定 340 毫米;六把并排最宽的一段 186 毫米,净宽定 210 毫米,余下 24 毫米给隔筋与取手位。
| 内腔参数 | 取值 | 依据 | 余量去向 |
|---|---|---|---|
| 净长 | 340 毫米 | 刀身 316 毫米加两端 12 毫米 | 泡棉压缩行程 |
| 净宽 | 210 毫米 | 最宽段 186 毫米加 24 毫米 | 隔筋与取手位 |
| 净深 | 84 毫米 | 刀背 46 毫米加下衬 25 毫米 | 上盖泡棉与压紧 |
| 容积 | 6.0 升 | 三项相乘 | 干燥剂用量 |
净深最容易算错。刀背高 46 毫米、下衬 25 毫米、上盖泡棉 10 毫米,再加 3 毫米压紧量,净深应为 84 毫米。若按 78 毫米开模,泡棉被压掉一半,刀在槽里会横向窜动。
容积 6.0 升还有第二个用处:干燥剂按每升 0.6 克配,一只箱子放 3.6 克,折成一包 5 克的标准包。容积报小,海运 40 天开箱仍会见到水汽。
四、结构:铰链、锁扣与筋位怎么落
结构件按开合频次配。每天开合 12 次,一年 300 个工作日就是 3600 次,铰链轴径取 5 毫米、销用 304 不锈钢,五年不必换销;轴径 3 毫米配尼龙销,2000 次后就有明显旷量。
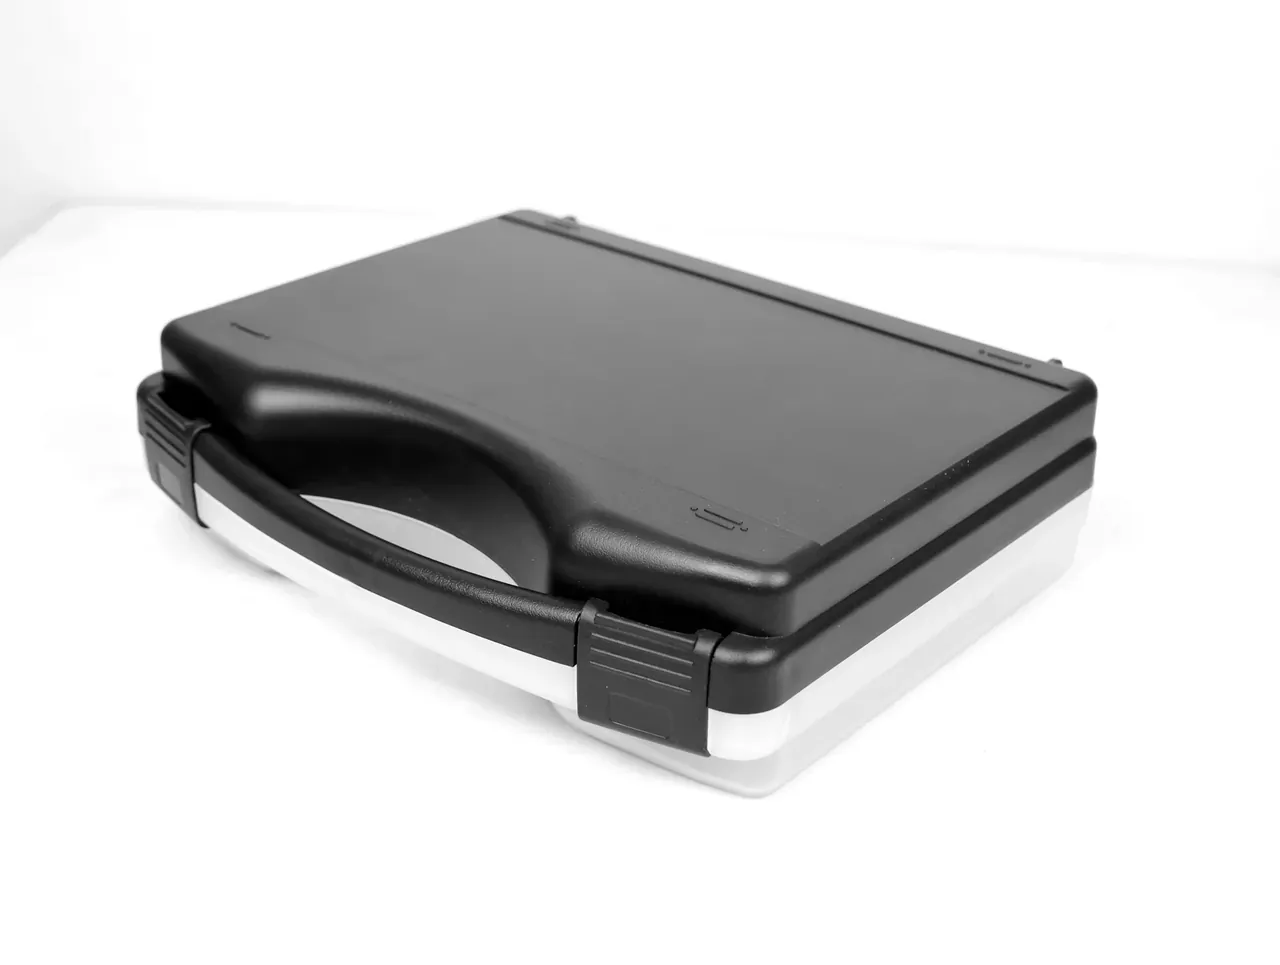
锁扣只放两只,位置在长边三分之一处,单只保持力 160 N,两只合计 320 N,压得住 84 毫米内腔的密封条。放到四只并不更安全,开盖要两只手,现场总有人只扣一侧。
刀具箱的加强筋按 75 毫米间距排,筋高 2.5 毫米,根部 R3 圆角。筋距超过 100 毫米,盖面在堆码时会陷下去;筋高低于 1.5 毫米,熔体走不到筋端,注塑出现短射。
模具侧的两个数也要写进规格书。1600 吨机台、一模一件、周期 210 秒,日产能 400 件;换 800 吨机台能压到 150 秒,但盖面筋位必须减薄,抗压退回 4 层水平。
结论
壁厚、内腔、结构三段的取值不是并列的,而是刀具箱的一条单向链:满载重量与堆码层数定壁厚,刀身长度与缓冲量定内腔,开合频次与保持力定五金。链上任何一环先拍板,后面的数就要跟着改。把这条链写进刀具箱的规格书,打样阶段就能挡掉大半返工。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号