

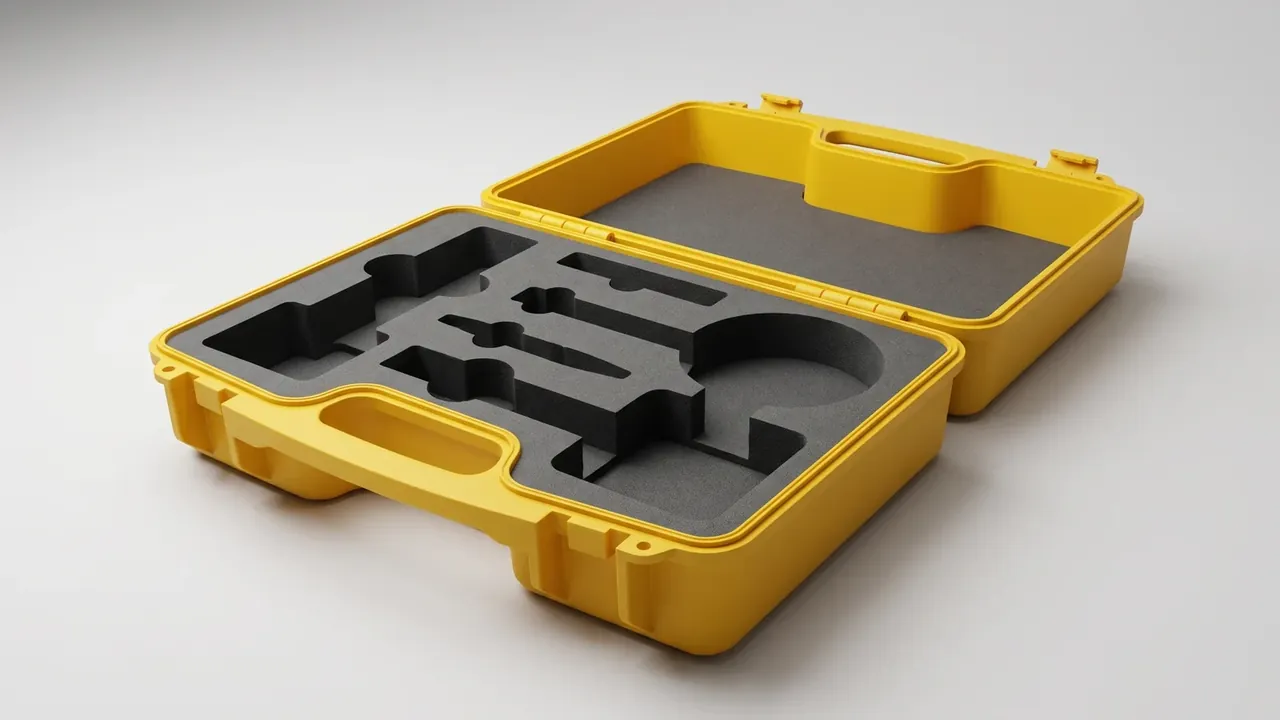
快速答案:塑料盒子定制厂报规格要同时锁四组数:外尺寸与内腔口径、壁厚与筋型、锁扣跨距与承力、批量与穴数。先把机台吨位与收缩率谈定,尺寸、壁厚与承重才有可复现区间,报价单一次对齐。
目录
- 塑料盒子定制厂开模前要锁的四个尺寸
- 壁厚与加强筋的取值区间
- 注塑公差能交到什么区间
- 批量、穴数与机台吨位怎么配
- 打样到量产的三段验收
- FAQ
一、塑料盒子定制厂开模前要锁的四个尺寸
塑料盒子定制厂接单的第一件事不是报价,是把外尺寸、内腔、壁厚、锁扣位四组数落到图纸上。外尺寸量最大外形,含加强筋与箱口翻边、不含锁扣;内腔量箱口内壁直段到箱底内面。同一只标 400×300×150 毫米的箱子,两家厂报出来的内腔可以差 6 毫米,差的就是壁厚与脱模斜度。
脱模斜度按高度给,侧壁每 100 毫米留 1.0 到 1.5 度,深腔取上限。箱高 150 毫米时单边收 2.6 毫米,外尺寸不动,箱底就比箱口窄 5.2 毫米。图纸不标斜度,模具只能靠钳工修,交期拖两周,成本落在尾款里。
| 参数 | 量在哪 | 常见取值 | 图纸怎么标 |
|---|---|---|---|
| 外尺寸 | 最大外形,含筋不含扣 | 400×300×150 毫米 | 基本尺寸加负公差 |
| 内腔 | 箱口内壁直段到箱底 | 372×272×138 毫米 | 基本尺寸加正公差 |
| 壁厚 | 侧壁中段,避开筋根 | 2.0、2.5、3.0 毫米 | 最小壁厚加测点 |
| 锁扣跨距 | 两只扣的中心距 | 180 毫米 | 中心距 ±0.5 毫米 |
锁扣跨距是最容易漏的一项。跨距 180 毫米的箱子配 42 毫米宽扳扣,扣合后盖面要下压 0.6 毫米才压得住密封条;跨距随手写成 190 毫米,同一副扣压不到中段,淋雨测试第一轮就进水。塑料盒子定制厂把跨距和扣型绑在一张图面上标,后面换扣型不用重开模。
二、壁厚与加强筋的取值区间
壁厚不是越厚越好。PP 箱侧壁 2.0 到 3.0 毫米是主流区间,2.5 毫米配环向筋能承 30 千克静载,加到 4.0 毫米只提到 38 千克,料重却涨 60%。厚壁还会拉长冷却时间,从 18 秒涨到 32 秒,一模日产量掉四成。
筋的排法决定刚性上限。环向筋间距 60 到 80 毫米,筋高 3 毫米、根部厚 1.2 毫米、单边拔模 0.5 度,筋根圆角不小于 0.8 毫米,否则注塑时应力集中先开裂。箱底用井字筋,四条纵向六条横向,交叉处做 2 毫米厚凸台,模仁上直接铣出。
承重要按堆码换算。满箱 25 千克堆五层,底层长期承 125 千克;2.5 毫米箱底在 25 ℃ 下三个月蠕变 1.5 毫米,中间下凹后实际只保四层。车间到 40 ℃ 时,PP 承重按常温七折算,层数再减一层。
三、注塑公差能交到什么区间
塑料盒子定制厂给定制件的公差要按尺寸段分档,整张图一个 ±0.2 毫米没人做得到。380 吨机台、1.5% 收缩率、718H 模具的条件下,300 毫米以内 ±0.3 毫米、300 到 500 毫米 ±0.5 毫米、500 毫米以上 ±0.8 毫米是常规能力,再往上收紧要加模温机与定型工装。
| 尺寸段 | 常规档 | 精密档 | 检测方式 |
|---|---|---|---|
| 0 到 150 毫米 | ±0.25 毫米 | ±0.15 毫米 | 卡尺三点 |
| 150 到 300 毫米 | ±0.35 毫米 | ±0.20 毫米 | 卡尺加平台 |
| 300 到 500 毫米 | ±0.50 毫米 | ±0.30 毫米 | 高度尺 |
| 500 到 800 毫米 | ±0.80 毫米 | ±0.50 毫米 | 三坐标抽检 |
收缩率要按流向分开标。PP 纵向 1.4% 到 1.6%、横向 1.6% 到 1.8%,400 毫米长的箱体两个方向差 0.8 毫米,型腔必须分区补偿。整副模具只填 1.5% 一个数,方箱出来会变长方形。
装配公差另外算。盖与箱体的止口单边留 0.15 毫米,密封条压缩量 30% 到 40%,锁扣压紧后盖面与箱口的缝隙控制在 0.3 毫米以内。缝隙超过 0.5 毫米,IP65 的淋雨试验基本过不了。
四、批量、穴数与机台吨位怎么配
机台吨位按投影面积推。锁模力等于投影面积乘型腔压力,PP 取 300 到 400 千克每平方厘米,400×300 的箱体投影 1200 平方厘米,单腔要 360 到 480 吨,落到 500 吨机台;改成 1×2 要 800 吨以上,多数厂不会为单款排这个吨位。
批量决定穴数。年需求 5000 只以下用 1×1 的 718H 钢模或铝模,模具费 3 万到 6 万元;2 万只以上排 1×2,单只摊到的模具费从 8 元降到 4 元,两年回本。开模周期 25 到 35 天,试模三次,每次 200 模,前两次通常只改浇口与冷却水路。
小批量可走共用模架换模仁。箱体外形沿用现成的 400×300 模架,只换型芯与镶件,模具费降到 1.5 万元,交期压到 15 天,代价是外形和筋位不能大改。塑料盒子定制厂接 3000 只以下的单,多走这条路。
五、打样到量产的三段验收
塑料盒子定制厂把验收拆三段:T1 试模首件、T2 小批 500 只、T3 量产首日四小时。每段看三样:尺寸、装配、外观,判定标准写进订单。
| 阶段 | 数量 | 看什么 | 判定线 |
|---|---|---|---|
| T1 试模 | 5 只 | 全尺寸、壁厚、锁扣压紧量 | 关键尺寸 100% 进公差 |
| T2 小批 | 500 只 | 装配、1.2 米跌落、48 小时盐雾 | 不良率不超过 1% |
| T3 量产 | 首日四小时产量 | 单只重量、飞边、色差 | 重量波动 ±2% |
盐雾 48 小时只针对锁扣、铰链这类五金件,箱体本身不做。五金件镀层厚度 8 微米以上,48 小时不出白锈,才算过;不到 8 微米的件,20 小时就开始起斑。
跌落按满箱重量做,角跌、棱跌、面跌各一次,1.2 米高度、水泥地面。角跌最容易裂,箱角圆角小于 R8 的,第一次就崩边,模具上把箱角做到 R12 才稳。三段落完再抽 30 只复测重量,压进 ±2% 才算定型。
结论
尺寸、壁厚、公差、吨位四件事在开模前定死,后面打样与量产才有对照的尺子。外尺寸管进不进得去,内腔管装不装得下,壁厚与筋型管堆几层,公差与验收管两批货一不一样。四组数写进同一张图,塑料盒子定制厂的报价与交期就能一次谈拢,返工也就少了。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号