

快速答案:定制泡棉内衬的规格表里只有四项影响装配:底板厚、腔深、压缩率与公差。前两项决定物件坐多深,第三项决定晃动是否被吃住,第四项决定第二十只与第一只是否一样。
目录
- 定制泡棉内衬的规格先看哪四个数
- 厚度:底板、腔体与盖衬的三段分配
- 压缩率:留多少余量才压得住
- 公差:切割、贴合与箱体三处累计
- 下单前测量:三处取值与图纸标注
- FAQ
一、定制泡棉内衬的规格先看哪四个数
一张规格表通常列着材料、颜色、密度、厚度、公差,看着很全。真正决定装得进装不进的只有四个:底板厚、腔深、压缩率、公差。顺序反了先谈材料,最后常发现腔深不够,整块重开。
底板厚是腔底到箱底的距离,决定箱角着地时还剩多少缓冲行程。腔深是物件坐进去的深度,与物件厚度一起定出压缩率。公差是前三项的允许偏差,决定批量之间能不能互换。
| 规格项 | 常见写法 | 决定什么 |
|---|---|---|
| 底板厚 | 15 mm | 角跌落的缓冲行程 |
| 腔深 | 55 mm | 物件露出高度与夹持 |
| 压缩率 | 8%–12% | 晃动量、合盖力 |
| 公差 | ±0.5 mm | 批量互换 |
读表时把四行连起来:底板厚加腔深加盖衬厚,正好等于箱体内高;差出来的几毫米就是压缩率。
二、厚度:底板、腔体与盖衬的三段分配
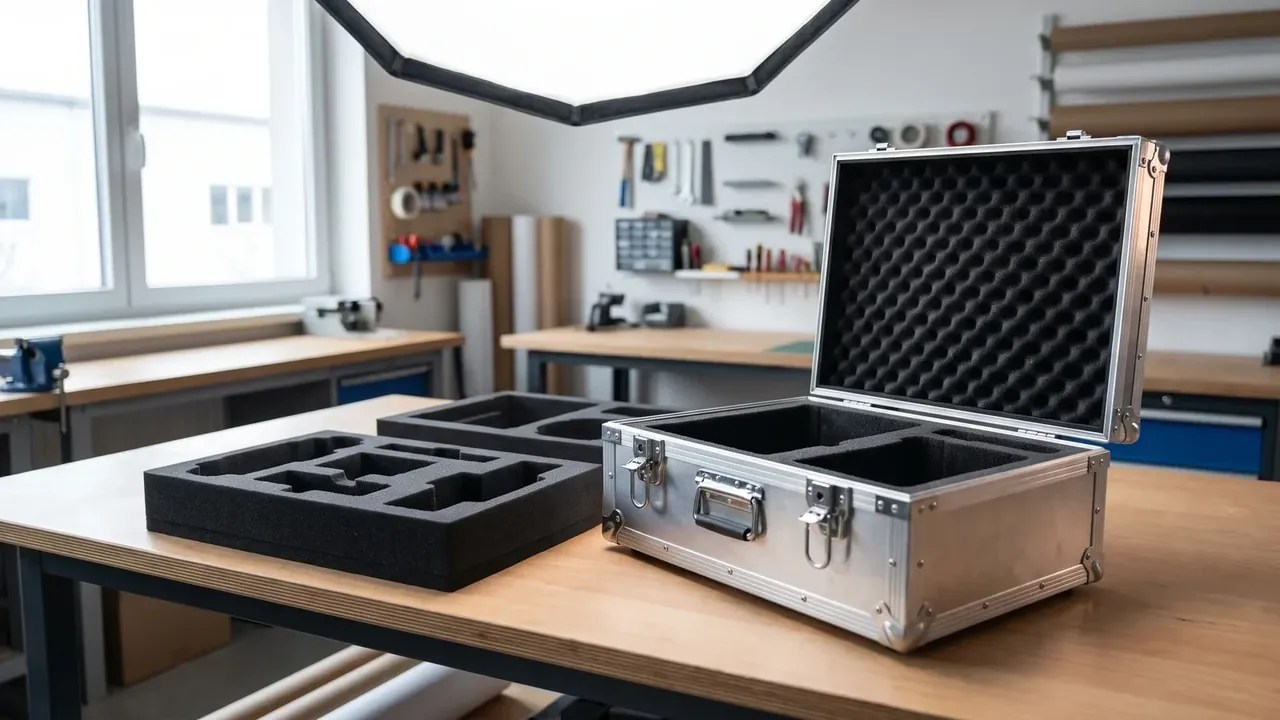
箱内高度是固定值,要分给三段:底板、腔体、盖衬。底板十到十五毫米,腔深按物件厚度减掉压缩量,剩下的给盖衬。三段加起来超过内高,盖子压不下去;少于内高,物件在腔里上下窜。
以内高一百二十毫米、物件厚六十毫米为例:底板十五毫米,腔深五十五毫米,盖衬五十毫米,合计正好一百二十。物件被压住五毫米,压缩率约百分之八。
底板不是越厚越好。底板加厚五毫米,腔深就得减五毫米,压缩量被吃掉,夹持力跟着下降。重型件靠底板吸收冲击,轻型件靠盖衬压住,两者的厚度不能互相挪用。
盖衬多数用十到二十毫米的平板,要压住曲面件的才做蛋托状。蛋托的有效厚度只有峰高的一半,算内高时按一半计入,算满就会顶盖。
| 箱型 | 内高 | 底板 | 腔深 | 盖衬 |
|---|---|---|---|---|
| 小型仪器箱 | 90 | 12 | 45 | 33 |
| 通用工具箱 | 120 | 15 | 55 | 50 |
| 长件箱 | 160 | 15 | 95 | 50 |
三、压缩率:留多少余量才压得住
压缩率等于物件厚度减腔深,再除以物件厚度。箱内衬常用百分之五到十五,低于百分之五物件在腔里晃,跌落时先撞腔壁;高于百分之十五合盖要用力,锁扣长期受力,泡棉也容易疲劳塌陷。
按重量分档更实用:两公斤以下取百分之五到八,二到十公斤取百分之八到十二,十公斤以上取十二到十五。取放频繁的取低值,一次性运输的取高值。
压缩率与硬度是一对搭档。同样的余量,软泡棉压得下去但回弹慢,硬泡棉压不下去反而把物件顶住。规格表上只写压缩率不写硬度,等于只写了一半。
核对压缩率不必拆箱。合盖静置二十四小时,开盖看腔壁有没有一圈均匀压痕;有压痕且不回弹,说明压缩量偏大,物件长期处在预应力下。
四、公差:切割、贴合与箱体三处累计
公差常被当成切割一道工序的事,实际是三处叠加:箱体内腔公差、板材切割公差、贴合公差。三处同向叠加能到二点八毫米,这才是最坏情况。
所以图纸上要写累计公差,不能只写切割公差。写累计值,供应商才知道哪道要收紧。
| 工序 | 单处公差 | 说明 |
|---|---|---|
| 箱体内腔 | ±1.5 mm | 注塑件本身波动 |
| 板材切割 | ±0.5 mm | 刀模或铣切 |
| 分层贴合 | ±0.8 mm | 刷胶与压合偏移 |
| 累计 | ±2.8 mm | 三处同向叠加 |
配合方向也有讲究。腔位轮廓取负偏差,宁小勿大,靠过盈夹住物件;外廓取正偏差,宁松勿紧,否则塞不进箱。两条反向偏差写在同一张图上,是定制泡棉内衬最容易出错的地方。
五、下单前测量:三处取值与图纸标注
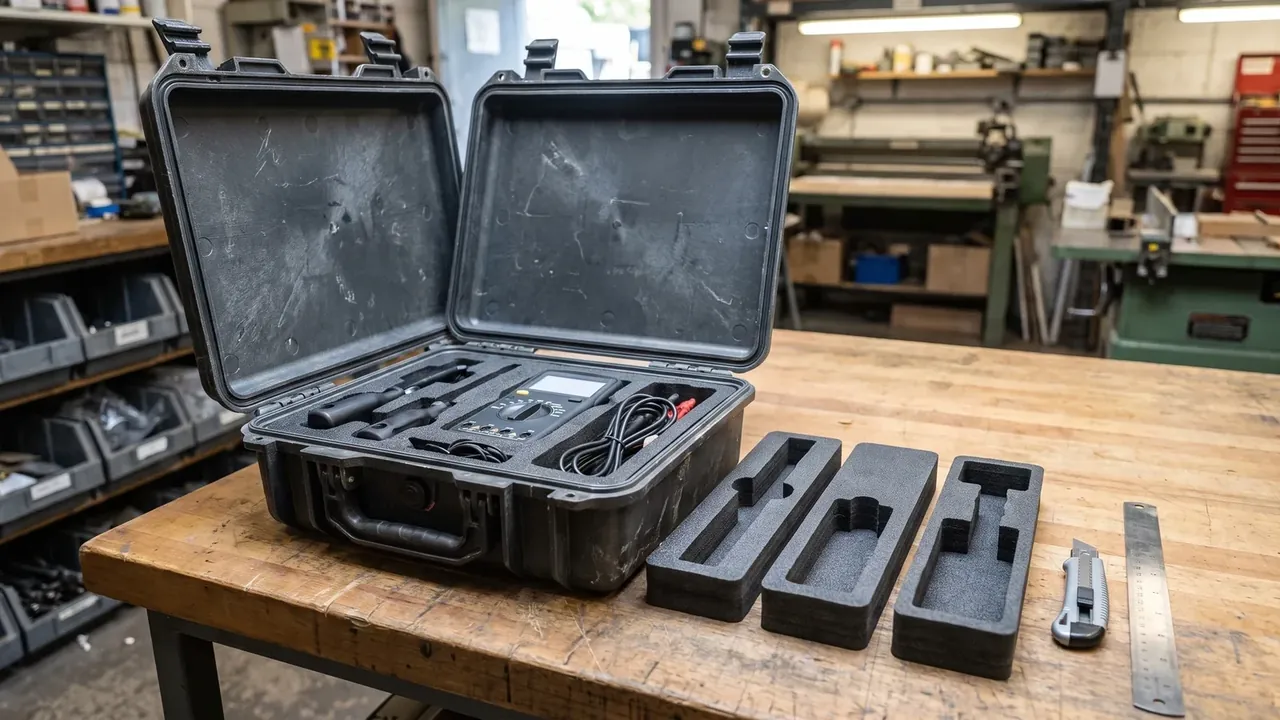
测量内腔要量三点:前端、中段、后端,各量长宽,取最小值作为设计内腔。注塑箱内腔常有零点几毫米的鼓肚,取平均值会让内衬拱边。
测量物件要取最大外形,包括凸起、螺钉、线缆接头与标签;套防静电袋的四周再加一到二毫米。量内腔与物件要用同一把尺,卷尺与卡尺差一毫米就是错误。
| 测量对象 | 取值方法 | 常见错误 |
|---|---|---|
| 箱体内腔 | 三点取最小 | 取平均导致拱边 |
| 物件外形 | 取最大轮廓 | 漏掉凸起与接头 |
| 腔深 | 物件厚减压缩量 | 忘记盖衬厚度 |
图纸上写六项就够:内腔尺寸、底板厚、腔深、腔位轮廓、压缩率、累计公差。六项齐了,打样一次过的概率很高;缺一项,回来的货大概率要返工。
结论
定制泡棉内衬的规格表不需要长,需要闭环:底板厚、腔深、盖衬厚三段相加等于内高,压缩率落在百分之五到十五之间,公差按三处累计写。四行对得上,批量才换得动。把这张表填满,定制泡棉内衬的装配问题在图纸阶段就解决了。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号