

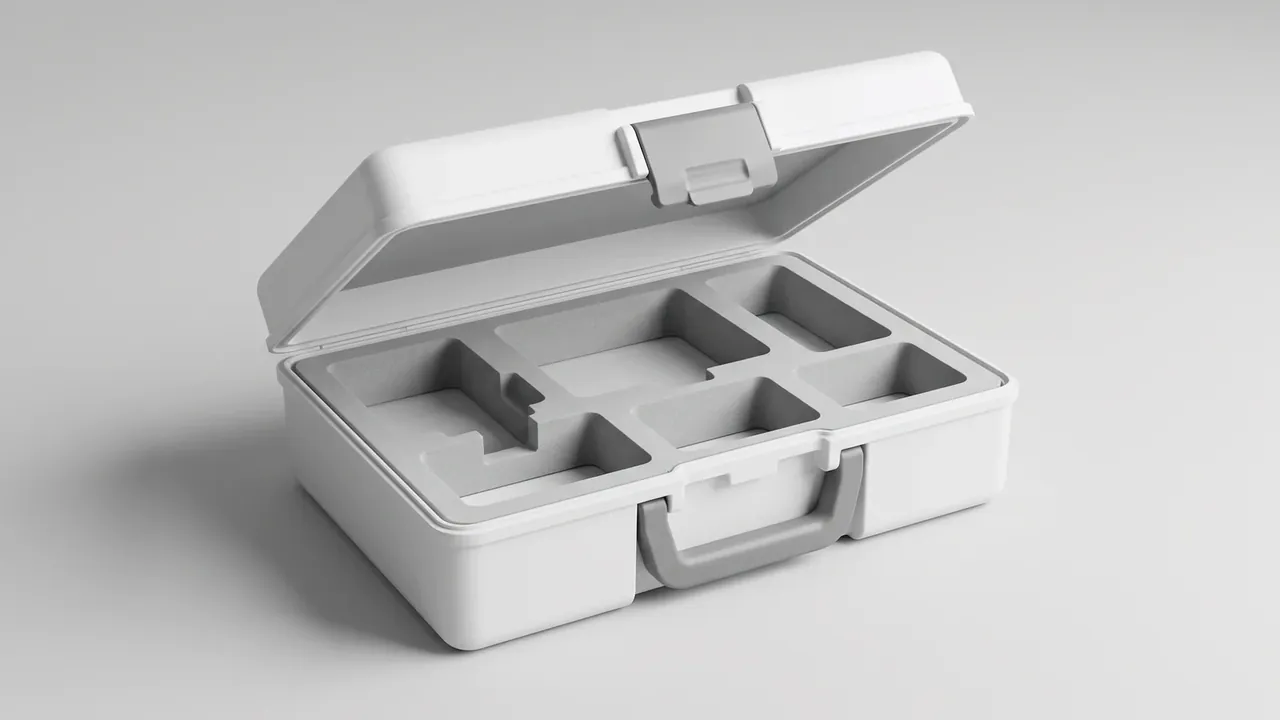
快速答案:定制工具盒的规格从小尺寸往上排:先按件数定格数,再按最深那件定盒高,最后按装载重量定壁厚与铰链等级。小盒的余量比大箱紧,尺寸差 2 mm 就可能盖不上。下面给出一页可填的档位、格型与验收参数。
目录
- 定制工具盒的尺寸档位怎么划分
- 透明盖的料厚与透光规格
- 多格内衬的格数与格深怎么配
- 承重、提手与叠放边界
- 开模前的规格单怎么填
- FAQ
一、定制工具盒的尺寸档位怎么划分
定制工具盒的尺寸不该由外形长宽高起头,而该由件数起头。六件装的盒子若按四件装的外形开模,多出的两格只能做窄格,窄格放不进套筒,用户把两格空着,盒内利用率掉到七成。顺序是先列件数与最长件,定出格数与单格净尺寸,再反推内腔,最后加壁厚与盖高。
小盒的档位比大箱密。外长每加 40 mm,内腔容积大约翻三成,壁厚只从 1.8 mm 走到 2.5 mm,因为小盒的刚性更多来自格口翻边而不是整壁。外长 145 mm 一档适合随身携带,180 mm 一档是最常见的六格维修盒。
| 外长档 mm | 内腔净尺寸 mm | 常用格数 | 壁厚 mm | 空盒质量 g | 整盒承重 kg |
|---|---|---|---|---|---|
| 145 | 130×95×35 | 3 至 4 | 1.8 | 165 | 3 |
| 180 | 165×120×45 | 5 至 6 | 2.0 | 245 | 5 |
| 225 | 205×150×55 | 6 至 8 | 2.2 | 380 | 8 |
| 260 | 240×175×65 | 8 至 10 | 2.5 | 520 | 12 |
盒高由最深那件决定,不由平均件高决定。件深 42 mm 时内腔净深取 45 mm,盖内衬留 2 mm 压紧量,合盖后件不窜动。很多小盒在打样时发现盖不上,原因不是壁厚算错,而是最深那件被平均掉了。
二、透明盖的料厚与透光规格
透明盖是定制工具盒与普通工具盒最大的差别,也最容易做废。聚碳酸酯盖料厚取 1.5 mm,透光率做到 88%,500 g 钢球从 300 mm 落下不裂;同厚度改用聚苯乙烯,透光率能到 90%,落球就会开裂。预算紧时可用聚丙烯盖体加 1.2 mm 聚碳酸酯开窗。
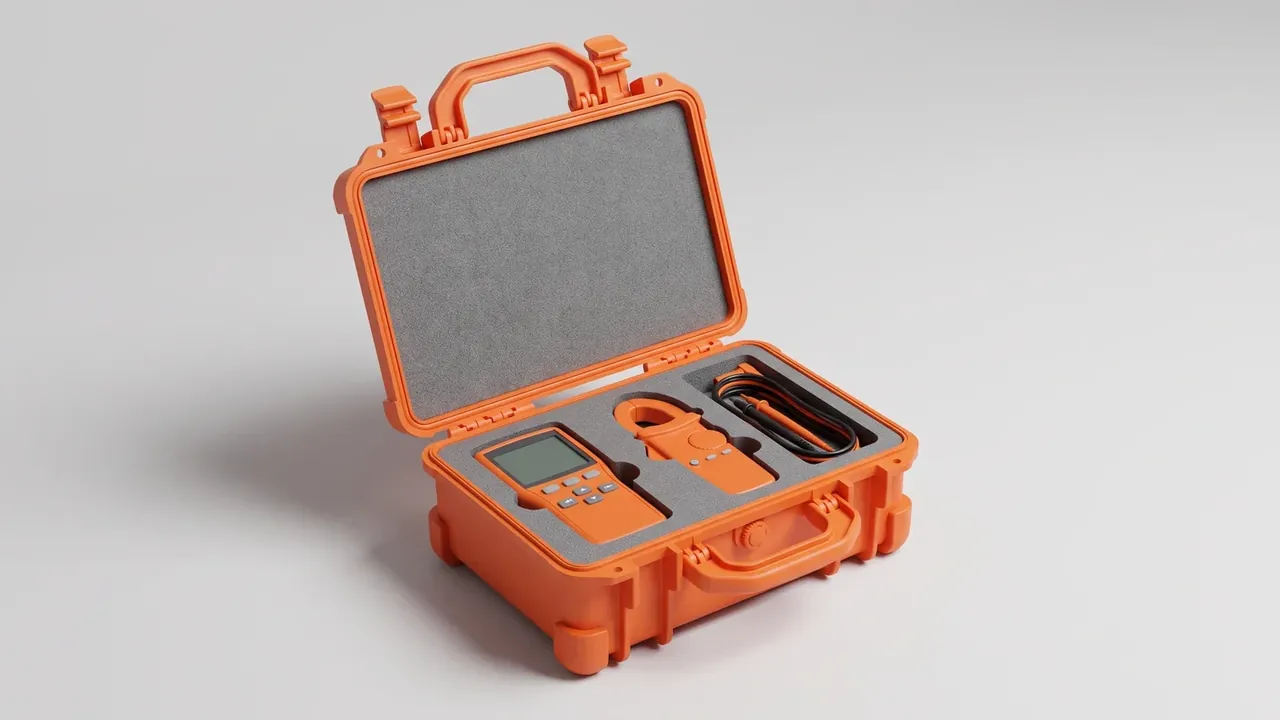
盖口的配合比料厚更影响密封。盖沿做 0.3 mm 台阶、两道 2 mm 高防尘唇,合盖后唇口压住盒口内壁,粉尘进不去;台阶给到 0.5 mm 以上,扣合明显发涩,用户会以为锁扣坏了。透明盖不做整圈密封条,密封条挡视线,规格单要写清只防尘不防水。
透明盖的另一个参数是平面度。盖面平面度超过 0.8 mm,合盖后能看到亮缝,用户第一反应是盖变形。浇口放盖面中央、保压 6 秒,平面度能压到 0.4 mm 以内;浇口放边角时靠近浇口一侧会凹,凹下去的位置正好挡住格口。
三、多格内衬的格数与格深怎么配
定制工具盒的格数不是越多越好,上限由单格净宽决定。单格净宽低于 22 mm 时手指伸不进去,取件只能倒;格数从 6 增到 10,单格平均净宽从 45 mm 掉到 28 mm,装小件没问题,装套筒就卡住。格数与件数的最佳比在 1 比 1 到 1 比 1.3 之间,留一到三格空位。
格深按件高加 3 mm 给,指位缺口按 R8 给。缺口半径小于 R5 指甲抠不住,大于 R12 会让相邻隔板变薄。隔板厚取 1.2 mm,与盒体同料一次成型,根部加 0.8 mm 圆角,落摔时不会从根部崩开。
| 格型 | 单格净尺寸 mm | 隔板厚 mm | 指位缺口 | 适用件长 mm |
|---|---|---|---|---|
| 长条格 | 180×35×30 | 1.2 | 单侧 R8 | 150 至 175 |
| 方格 | 70×70×35 | 1.5 | 对角 R10 | 60 至 68 |
| 窄格 | 25×25×40 | 1.0 | 无 | 20 至 24 |
| 混合格 | 100×60×30 加 40×40×30 | 1.2 | 单侧 R8 | 90 至 96 |
格深还要与盖内衬对账。盖内衬厚 8 mm 时,件高加 8 mm 不能超过内腔净深,否则合盖会把件压下去,格底长期受力会发白。常见做法是盖内衬只在格口上方留 2 mm 压边。
四、承重、提手与叠放边界
小盒的承重区间比工具箱窄,整盒 3 kg 到 12 kg,单格承重按整盒的三分之一核。提手静拉力取 150 N 保持 60 秒,对应 8 kg 装载有接近 2 倍余量;外长 145 mm 一档不做提手,改做拇指扣,因为小盒提手根部最容易开裂。
铰链按 6000 次开合给。小盒铰链多用一体薄铰,壁厚只有 0.8 mm,6000 次后出现白线是正常的,白线变裂纹才算失效;改成双销结构,寿命能到 12000 次,代价是盒盖不能 180 度翻开。
锁扣按两只对称布置,单只开合力控制在 18 N 到 25 N:低于 18 N 盒盖会自己弹开,高于 25 N 单手抠不开。叠放上限按 3 层给,底层盒盖承受两只满载盒约 16 kg,透明盖 24 小时凹陷量不超过 0.5 mm。
五、开模前的规格单怎么填
规格单要在开模前填完,开模后再改,改的是一副模具而不是一张纸。字段按可测量原则写:能卡尺量的写公差,能称的写克重,能拉的写牛顿,不写顺手、不松动这类描述。
| 字段 | 建议写法 | 测量方法 |
|---|---|---|
| 内腔净尺寸 | 205×150×55 mm,公差 ±0.6 mm | 卡尺三点测量 |
| 壁厚 | 2.2 mm,负偏差不超过 0.10 mm | 超声测厚五点均值 |
| 透明盖料厚 | 1.5 mm,透光率不低于 85% | 千分尺加透光仪 |
| 格数与格深 | 6 格,单格净深不小于 25 mm | 塞尺逐格测 |
| 整盒承重 | 8 kg 均布 24 小时 | 沙袋加载 |
| 提手静拉力 | 150 N 保持 60 秒 | 拉力计垂直拉 |
| 铰链开合 | 6000 次无裂纹 | 开合试验机 |
首件确认做四件事:称重、量内腔、逐格塞规、合盖看缝。空盒质量与理论值差超过 5% 说明壁厚跑偏;内腔三点差值超过 0.6 mm 说明冷却不均;逐格塞规能查出哪一格做窄了;合盖看缝能查出盖面平面度。
结论
定制工具盒的规格是一条从小到大的推导:件数定格数,最深件定盒高,装载重量定壁厚,壁厚与格数再回头约束铰链与锁扣。小盒的容错比大箱小,2 mm 的差别就足以让盖子合不上,每个字段都要写公差。把格数、格深、料厚与承重写进一页规格单,打样才不会来回改。定制工具盒的价值不在格数多,而在每一格都对得上清单。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号