

快速答案:手动工具箱主要用在四个现场:装配工位、设备检修与巡线、工具间借还、随车与户外作业。选型时按工具件数定分格宽度,按最重单件定单格承重,按班次定标签与盘点方式,再看壁厚、提手静载与箱底离地高度。
目录
- 手动工具箱在装配工位怎么配
- 场景二:设备检修与巡线的配置
- 场景三:工具间借还与班次交接
- 场景四:随车与户外作业的配置
- 四类场景的配置对照与验收
- FAQ
一、手动工具箱在装配工位怎么配
装配工位是手动工具箱用得最密的地方。一条节拍 45 s 的装配线,工人每装一件就要伸手取一次工具,一天下来开合四百次以上。这时候箱子的问题不是结不结实,而是分格对不对:套筒按 13 mm 到 24 mm 排一行,开口扳手按 8 mm 到 19 mm 顺次插槽,手电钻单独占一格并留出 60 mm 的机身让位,取放动作才能压在三秒以内。
分格宽度要按工具外形的最大值定。套筒外径 24 mm,格宽 60 mm 就有 36 mm 的抓取余量;扳手厚度 6 mm,槽宽 10 mm 才不会晃。格深 45 mm 是另一条经验线,浅于 40 mm 时手电钻会高出箱沿,合盖就压到夹头。
| 场景 | 工具构成 | 分格宽乘深 mm | 单格承重 kg |
|---|---|---|---|
| 装配工位 | 套筒 24 件、扳手 8 支 | 60 乘 45 | 4 |
| 设备检修 | 手电钻 1 台、内六角 12 支 | 90 乘 60 | 6 |
| 工具间借还 | 成套组套 1 套 | 70 乘 50 | 5 |
| 随车作业 | 扳手 6 支、钳类 4 把 | 55 乘 40 | 3 |
单格承重不是箱体承重。一只手动工具箱的额定载重常写 18 kg,落到单格上只有 3 kg 到 6 kg,因为隔板是 3 mm 的 PP 片,插在间距 20 mm 的卡槽里,靠两侧箱壁分担才撑得住。
二、场景二:设备检修与巡线的配置
检修现场与装配线相反:工具少,但要带着走、要在暗处找。巡线工一个班走 6000 步,手动工具箱跟着上梯子、下管廊,箱体自重每多 1 kg,一天下来就是 6000 步的额外负担。这一档的箱体壁厚做到 1.8 mm 就够,整箱控制在 4.5 kg 以内。
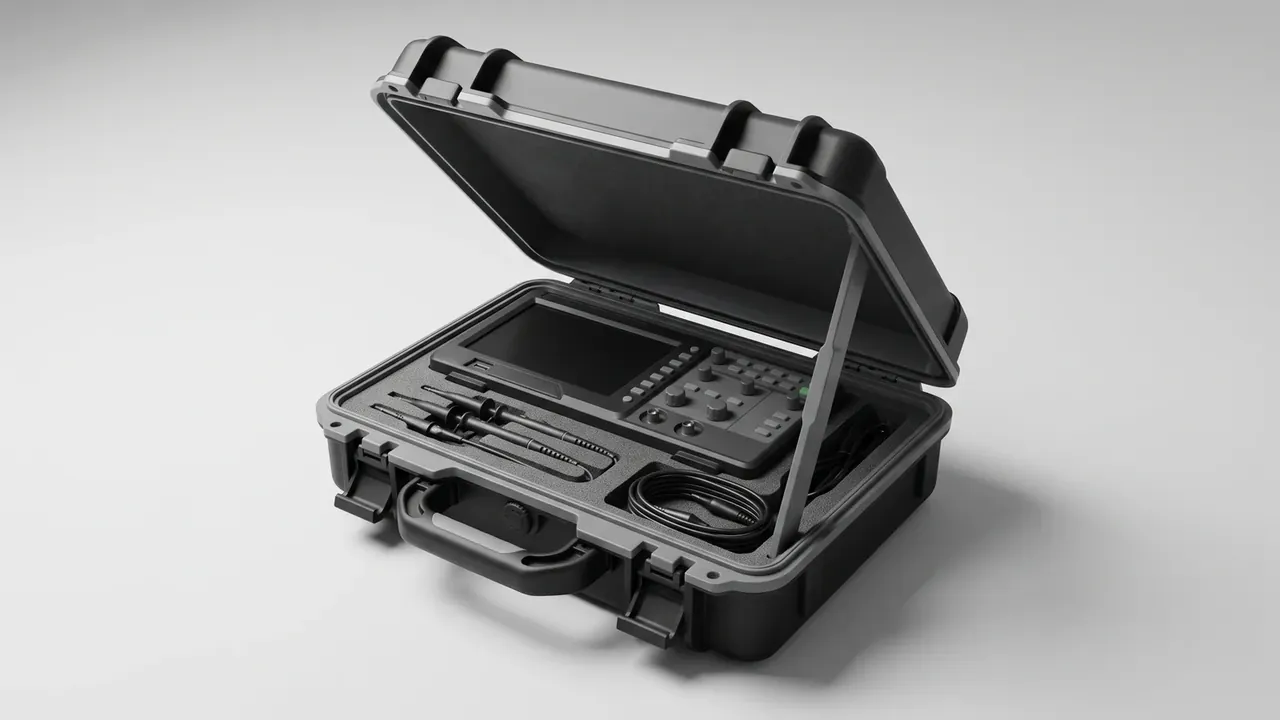
检修箱的分格逻辑是「一件一坑」。手电钻、内六角、万用表、探头各占一个成型槽,槽壁比工具外形小 1 mm,靠泡棉的回弹夹住。这样倒提、侧放都不会串位,开盖时一眼就能看出少了哪一件。缺件在检修现场是安全事件,不是效率问题。
夜间巡线还要考虑开盖找件。箱内贴一条 85 mm 宽的浅色标签带,工具名印在对应槽位上方,手电一扫就能定位;比在黑箱里翻找快一倍以上。
三、场景三:工具间借还与班次交接
工具间的核心不是装,而是数。一个 30 人的班组,三班倒,每班交接要确认 42 件工具是否齐全。用手动工具箱做借还单元,把一件一号写进格位标签,交接时按格点数,一个班次的盘点能压到 3 min 以内。
借还箱的箱盖内侧要贴一张 85 mm 乘 54 mm 的卡片位,写借出人、班次、日期。卡片位做成透明插袋,比直接写字耐用,也不用每班换标签。箱体侧面留一个 12 mm 的挂锁孔,夜班离岗时上锁,第二天按编号领回。
| 交接项 | 记录位置 | 用时 | 判据 |
|---|---|---|---|
| 工具件数 | 格位编号 | 3 min | 42 件齐全 |
| 缺件登记 | 85 乘 54 mm 卡片 | 1 min | 借出人签名 |
| 挂锁状态 | 12 mm 锁孔 | 30 s | 编号与班次一致 |
这一档最容易被忽略的是提手。工具箱每天被拎起放下几十次,提手根部是应力集中点。按满载两倍做静载,挂 30 min 不脱不裂,才算过关;一只 9 kg 的箱子,提手要能扛住 18 kg。
四、场景四:随车与户外作业的配置
随车的手动工具箱要解决两件事:颠簸不散、急刹不飞。箱底离地 12 mm,留出两条 8 mm 高的防滑脚,放在车厢地板上不会因为振动移位;箱盖内侧加一层 5 mm 的 EVA,合盖后把工具压住,过减速带时不会听到金属碰撞声。
户外作业的温度跨度要算进去。夏季车厢内可达 60 ℃,PP 箱体在此温度下弹性模量下降约 20%,箱盖会轻微下塌;冬季 -10 ℃ 时材料变脆,跌落容易崩角。选材时按 -10 ℃ 到 50 ℃ 的区间校核,比只看常温数据稳妥。
随车箱还要限制外形。后备箱高度 500 mm 的车型,箱体总高不宜超过 320 mm,否则叠放两层就顶到盖板;箱体长边控制在 450 mm 以内,取放时不用侧身。
五、四类场景的配置对照与验收
把手动工具箱放到四类场景里对照,配置差异其实落在三个数上:分格宽、单格承重、整箱自重。装配工位要密分格、轻自重;检修要一件一坑、能上锁;借还要标签位与大字体格号;随车要防滑脚与低总高;户外要宽温材料。
| 规格项 | 装配工位 | 检修巡线 | 随车户外 |
|---|---|---|---|
| 箱体壁厚 mm | 1.8 | 1.8 | 2.2 |
| 整箱自重 kg | 5.5 | 4.5 | 4.8 |
| 单格承重 kg | 4 | 6 | 3 |
| 提手静载 kg | 22 | 18 | 20 |
验收按四项做:铰链开合 15000 次后不得松动,提手静载 2 倍满载 30 min 不脱,箱底防滑脚在 1 h 振动后位移不超过 2 mm,标签位在 40 ℃ 放置 72 h 不翘边。抽检按 AQL 2.5,一批 500 只抽 20 只。
产能侧的三个数同样要问:机台吨位、周期、模腔数。一套 450 mm 长边的箱体模具,配 250 t 机台,一模两腔,周期 35 s,日产能约 3000 只;箱体壁厚公差控制在 ±0.12 mm,同批色差 ΔE 不超过 1.5。
结论
手动工具箱的价值不在箱体本身,而在它把工具变成了一套可点数、可取用、可交接的单元。装配工位看分格宽 60 mm 与取放三秒,检修现场看一件一坑与 4.5 kg 自重,工具间看 3 min 盘点和 85 mm 卡片位,随车看 12 mm 离地与 320 mm 总高。把这些数写进采购清单,比在货架前比划箱体大小有用得多。真正省下来的时间,是那只手动工具箱在每个班次开头替你数清的那 42 件工具。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号