

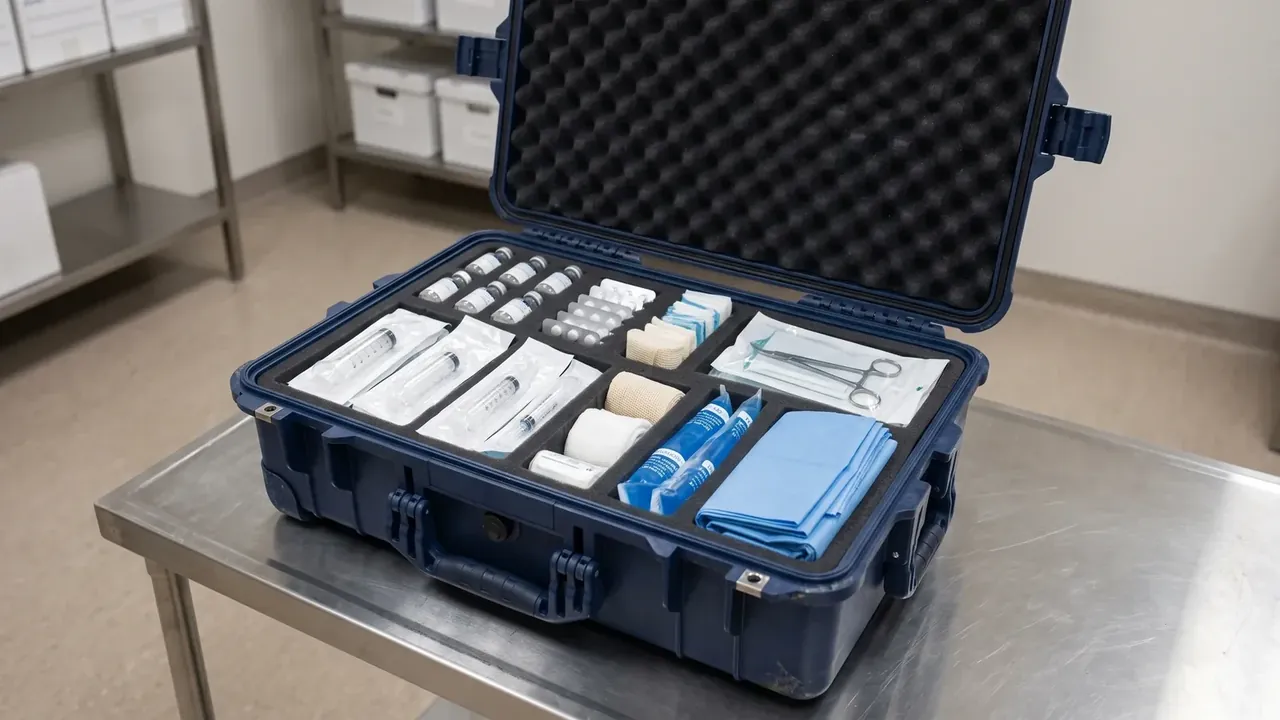
快速答案:医用便携式注射泵安全箱的验收围绕 12 mm 盖内压框、0.6 mm 箱底限位槽间隙与 2 只 340 N 扳扣展开,注塑壳体、发泡内衬与总装这三道工序各自留一道可复量的读数,三段之间互相牵制。箱壳外径 520×380×210 mm、内腔 455×320×150 mm,壁厚 3.8 mm,空箱 4.5 kg、装载 9 kg;成品要过 1.0 m 六面跌落泵体位移 ≤0.8 mm、4000 次开合后压框下沉 ≤0.3 mm 两道关。
目录
- 医用便携式注射泵安全箱的壳体成型与壁厚控制
- 盖内压框净高与成型公差
- 箱底限位槽的配合间隙与内衬装配
- 合盖系统与密封圈压缩率
- 出厂验证与批量放行
- FAQ
一、医用便携式注射泵安全箱的壳体成型与壁厚控制
箱壳按 520×380×210 mm 外径与 455×320×150 mm 内腔开模,壁厚定在 3.8 mm。医学院校与院区内转运的使用方式决定了箱体要反复被提起、放下、塞进车厢,壳体刚度不能靠加厚换取重量,只能靠壁厚均匀。料流在四角转弯处的剪切速率、保压时间与冷却水路都随这一厚度排定,任何一处壁厚掉到 3.4 mm 以下,脱模后侧壁便出现内凹,合盖时盖口与箱口的贴合线随之歪斜。
空箱称重 4.5 kg 是壁厚有没有走样的第一道旁证。注塑班每两小时抽一件上秤,读数偏离 4.5 kg 超过 0.15 kg 就停机查料流,因为重量变化往往先于肉眼可见的缩痕出现。装载 9 kg 则是对整箱的考核值,设计时把这 9 kg 分到四条侧壁与箱底加强筋上,不压给盖口——盖口要留给密封面。
加强筋沿箱底走成井字,筋高 6 mm、筋根圆角 1.5 mm,圆角是为了把应力摊开,避免跌落时筋根起裂。壳体的注塑嵌件在模具内定位,嵌件周围的壁厚单独加料到 4.2 mm,防止金属与塑料收缩率不同拉出缩孔。成型后的壳体进 23 ℃ 恒温室静置 24 h 再流转到总装,让结晶收缩走完,免得装配时量的尺寸在两天后又变了一次。
二、盖内压框净高与成型公差
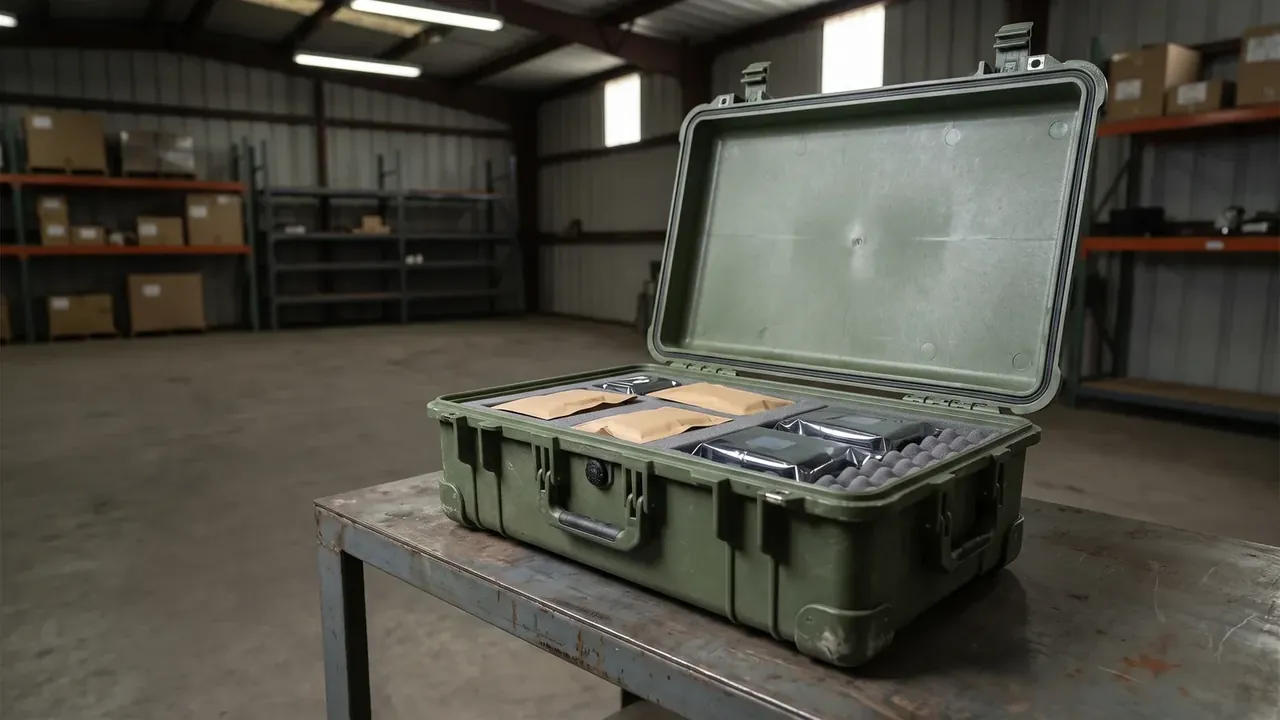
盖口内侧注塑出一道凸缘,其净高定为 12 mm,合盖后由它单独承担竖向约束,把内衬与内衬里的泵体压回箱底。压框净高取决于模具型腔深度,注塑收缩会让实际净高比型腔小 0.1–0.2 mm,因此模具按 12.18 mm 开腔,把收缩余量预先留在钢料上。医用便携式注射泵安全箱把这一道尺寸列进首检,逐件用深度尺在压框四边各取一点,读数落在 11.95–12.05 mm 区间才算过。
| 压框档位 | 净高实测 | 合盖判定 |
|---|---|---|
| 11.8 mm 档 | 11.75–11.85 mm | 内衬上沿压不实 |
| 12.0 mm 档 | 11.95–12.05 mm | 合盖到位 |
| 12.2 mm 档 | 12.15–12.25 mm | 盖口顶住,扳扣行程走不完 |
净高偏小,内衬上沿与压框之间留出虚位,竖向约束等于交给了泡棉;净高偏大,箱盖还没落到底就被压框顶住,2 只扳扣的扣合行程走不完,密封圈也就压不到 21% 的压缩率。两个方向的偏差都指向同一件事:压框是尺寸链的起点,它一动,后面所有读数跟着动。
三、箱底限位槽的配合间隙与内衬装配
箱底那层内衬沿外缘开出一圈限位槽,槽壁与内衬侧壁之间统一留 0.6 mm 单边间隙。医用便携式注射泵安全箱靠这圈槽把内衬在水平面里钉住:间隙放到 0.9 mm,跌落瞬间的横向窜动会把泵体位移推过 0.8 mm;收到 0.4 mm 以下,注塑收缩稍有偏差,内衬便压不进箱壳,装配工只能用铜锤敲,敲完槽壁就发白。
0.6 mm 是装配公差与泡棉回弹的合计余量。槽口脱模斜度取 0.5°,孔口外张控制在 0.05 mm 以内,斜度放大到 1° 以上,槽口会向外张开,测量时量到的是槽口而不是槽身,间隙看着合格,落位后却是虚的。
四段槽沿四边分段,段与段之间要齐。装配时用塞规逐段过一遍,读数记到 0.05 mm,四段间隙连同压框净高写进同一张装配记录,装配工按段号逐格签读数。单段超差不单独退回,先看四段之间的极差——极差比单点读数更能说明模具的状态。
四、合盖系统与密封圈压缩率
箱盖由 2 只扳扣扣紧,单只按 340 N 的扣合力设计。这个数不是越大越好:扣合力往上抬,箱盖确实压得更死,但密封圈被压过 21% 之后回弹跟不上,反复开合几十次,圈面就出现永久压扁,密封反而变差。扳扣的扣合行程与压框净高绑在一起,净高偏大 0.2 mm,行程就少走一段,扣合力读数会虚高,实际压在密封圈上的力却不够。
1 道密封圈嵌在盖口的凹槽里,槽深按圈的线径与 21% 压缩率反算。压缩率是密封圈被压扁的厚度与原始线径之比,21% 落在回弹与压紧的平衡点上:低于 18%,圈面贴不实盖口;高于 25%,圈的应力松弛加快,两三年后就压不回去了。医用便携式注射泵安全箱在总装后逐件量盖口的合盖缝隙,塞尺通不过 0.05 mm 才算扣合到位。
喷淋与扬尘这两项按 IP65 的动作顺序走一遍,箱体只记录盖口在那两个条件下有没有进水、有没有积尘,报告上不写等级,也不挂证书编号。读数只看盖口合盖面、压框与内衬三处,其余部位不取样。
五、出厂验证与批量放行
医用便携式注射泵安全箱的跌落验证从 1.0 m 高度做六面,底面、顶面、两条长边、两条短边各触地一次。样件装载 9 kg 配重后合盖,2 只扳扣扣紧,跌完以箱底划线为基准量泵体相对箱底的错动,六个方位都不越过 0.8 mm 才算收口。
| 跌落方位 | 跌落高度 | 泵体位移 |
|---|---|---|
| 大面(底) | 1.0 m | ≤0.8 mm |
| 大面(盖) | 1.0 m | ≤0.8 mm |
| 长边一 | 1.0 m | ≤0.8 mm |
| 长边二 | 1.0 m | ≤0.8 mm |
| 短边一 | 1.0 m | ≤0.8 mm |
| 短边二 | 1.0 m | ≤0.8 mm |
医用便携式注射泵安全箱的开合寿命在台架上跑 4000 次,盖体按固定的落盖角往复,每满 500 次停一次量压框净高。收尾只问一件事:走完 4000 次之后,压框下沉有没有越过 0.3 mm。这条线量的是 12 mm 净高在寿命末段还剩多少限位余量,而不是看压框有没有塌。
| 位移取值 | 累计回数 | 处置 |
|---|---|---|
| 0.10 mm | 4000 回 | 放行 |
| 0.20 mm | 4000 回 | 放行 |
| 0.30 mm | 4000 回 | 边界放行 |
| 0.34 mm | 4000 回 | 复检 |
| 0.40 mm | 4000 回 | 判废 |
医用便携式注射泵安全箱的医用便携式注射泵安全箱的批量放行不看单件读数,看同一副箱壳四段槽的间隙极差:四段之间拉开 0.1 mm 以上,模具就要下机修,原因是各腔冷却速率不一致,跌落后四段槽承担的力会分叉。抽检时还要复量外径 520×380×210 mm 与内腔 455×320×150 mm,壁厚 3.8 mm 不许出现局部减薄,空箱 4.5 kg 的称重偏差一并记栏。军之甲在放行单上把段号、间隙读数与压框净高三列并排,便于回溯到具体哪一副模具。
结论
医用便携式注射泵安全箱把验收拆成三段:注塑段盯 3.8 mm 壁厚与 4.5 kg 空箱重量,装配段盯 12 mm 压框净高与 0.6 mm 槽间隙,出厂段盯 1.0 m 跌落后的 0.8 mm 泵体位移与 4000 次开合后的 0.3 mm 压框下沉。每段留一道可复量的读数,读数之间互相牵制,改一个就要回头校另一个。批量放行看四段槽的间隙极差,把注塑收缩不均拦在总装之前,而不是等成品堆在仓里再挑。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号