

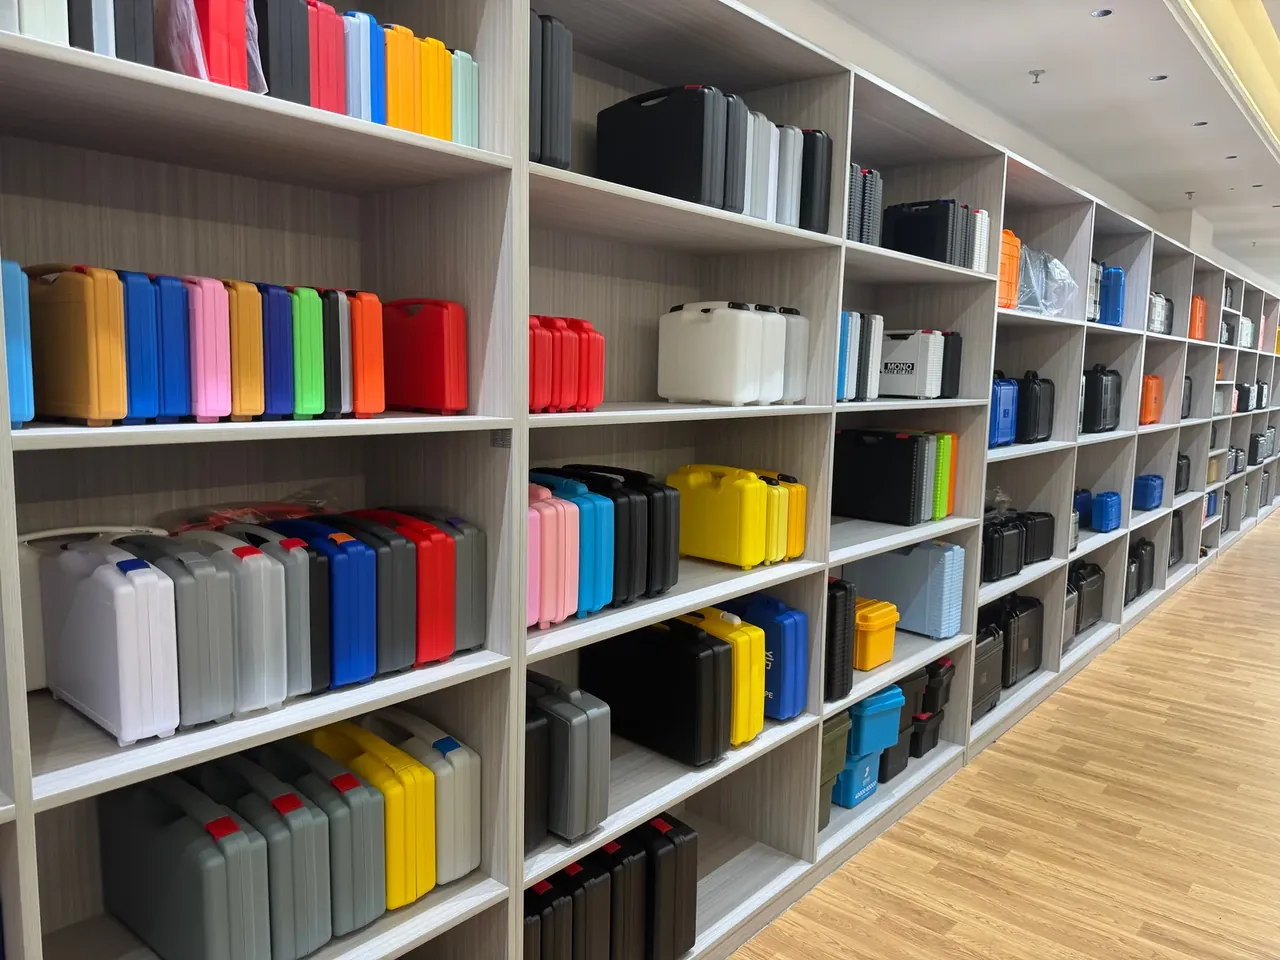
快速答案:军工注塑箱源头工厂OEM在模温 68 ℃、保压切换 96% 充填与冷却 26 s 的组合下连续跑完 3 班次,第三班次盖面翘曲仍压在 0.9 mm 以内、密封圈沟槽深度极差不越过 0.25 mm,才算把同一套模具的成型窗口守住。外径 640×460×280 mm、壁厚 4.7 mm 的箱壳,放行读数就落在这两条线上。
目录
- 军工注塑箱源头工厂OEM的模温分区
- 保压切换点的取样位置
- 三班次之后的盖面翘曲
- 沟槽深度的复测读数
- 代工批次的模温放行值
- FAQ
一、军工注塑箱源头工厂OEM的模温分区
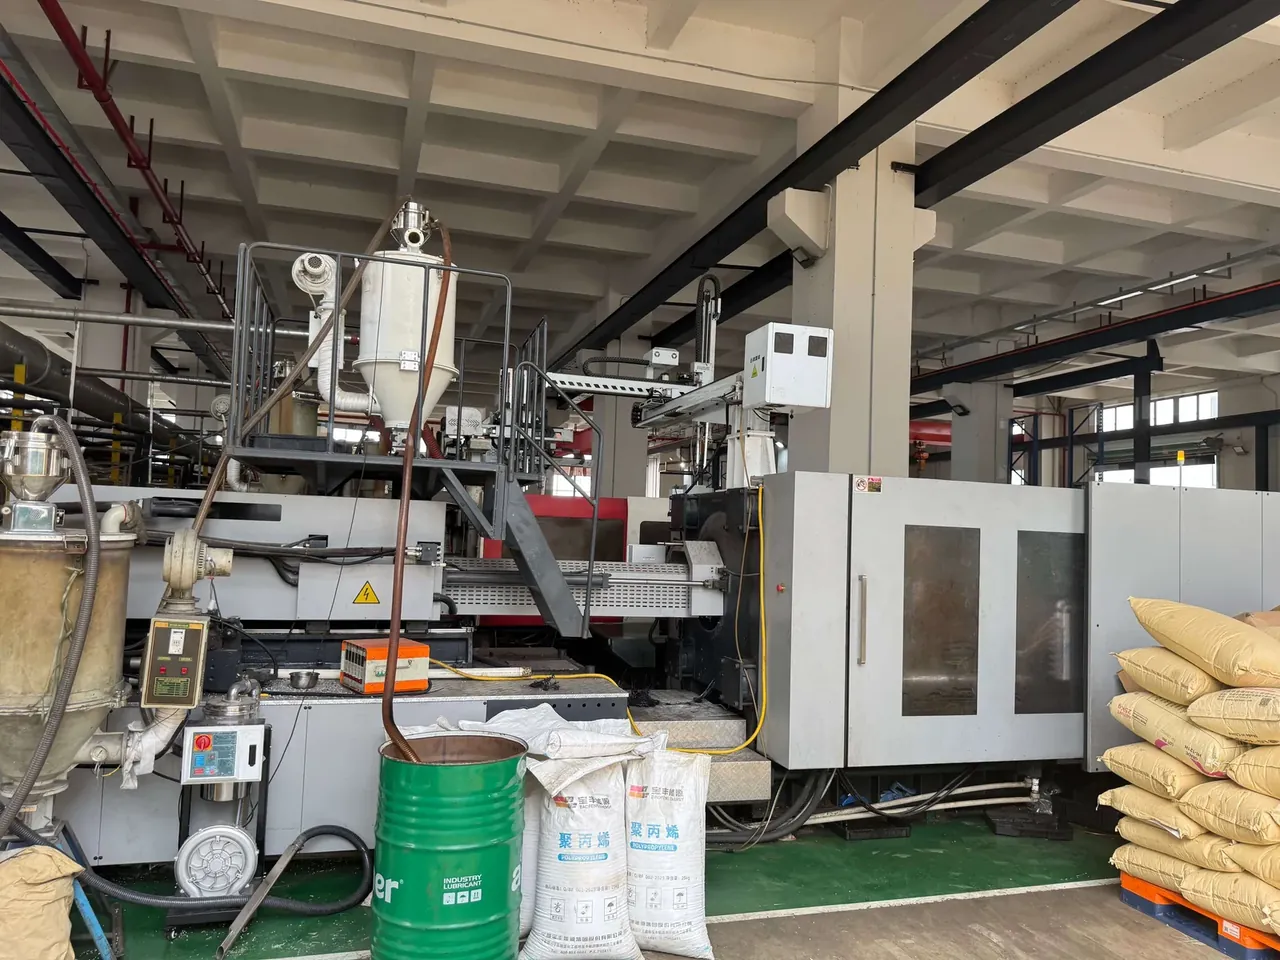
同一套模具连着跑三个班次,盖面还能不能压平,取决于模温分区与保压切换点有没有一起漂移。军工注塑箱源头工厂OEM在这套外径 640×460×280 mm、内腔 570×395×210 mm、壁厚 4.7 mm 的箱壳上,把定模与动模各切成三路独立水路,模温统一压在 68 ℃,盖板所属那一路比侧壁两路低半档,好让盖板先冷透再脱模。分区的用意不是把温度调得处处相等,而是让厚薄不同的区域按各自节奏收缩,谁也不拖着谁。
箱体成型时,盖板中央与四条边的冷却速度本就不同。三路水路若共用一个回水口,中央的余热会拽着边缘一起走,脱模之后盖面便浮起一层肉眼难辨的弓形。把盖板一路单独引到 68 ℃ 的基准档,边缘两路略高一档,盖面翘曲才有收敛的前提。军之甲的试模台账把分区值留作代工批次的内部基线。
| 模温档位 | 盖板水路设定 | 第三班次盖面翘曲 |
|---|---|---|
| 基准档 68 ℃ | 单独回水、先冷透 | 0.62 mm |
| 高一档 | 与侧壁共回水 | 0.94 mm |
| 低半档 | 提前脱模 | 0.71 mm |
三个档位跑下来,基准档的翘曲读数最小,高一档因为回水串温直接越线,低半档虽脱模利索,盖板内部还憋着残余热,放置一夜反而回弹。军工注塑箱源头工厂OEM据此把盖板一路定在 68 ℃,侧壁两路保留调节余量,却不允许跨档混用在同一副模具上,免得白班与夜班读出两套互不相认的数。
二、保压切换点的取样位置
保压切换点定在 96% 充填,是给型腔留最后一段靠保压补缩的余量。军工注塑箱源头工厂OEM把切换触发挂在螺杆位移而非注射时间上,熔体黏度随料温浮动,按秒计时会让同一批箱壳的补缩量前后不一致。切换之后保压升到 42 MPa,冷却计时 26 s,两者相加决定沟槽那圈薄壁能不能被真正压实,也决定后面六处测点会不会出现深浅不齐。
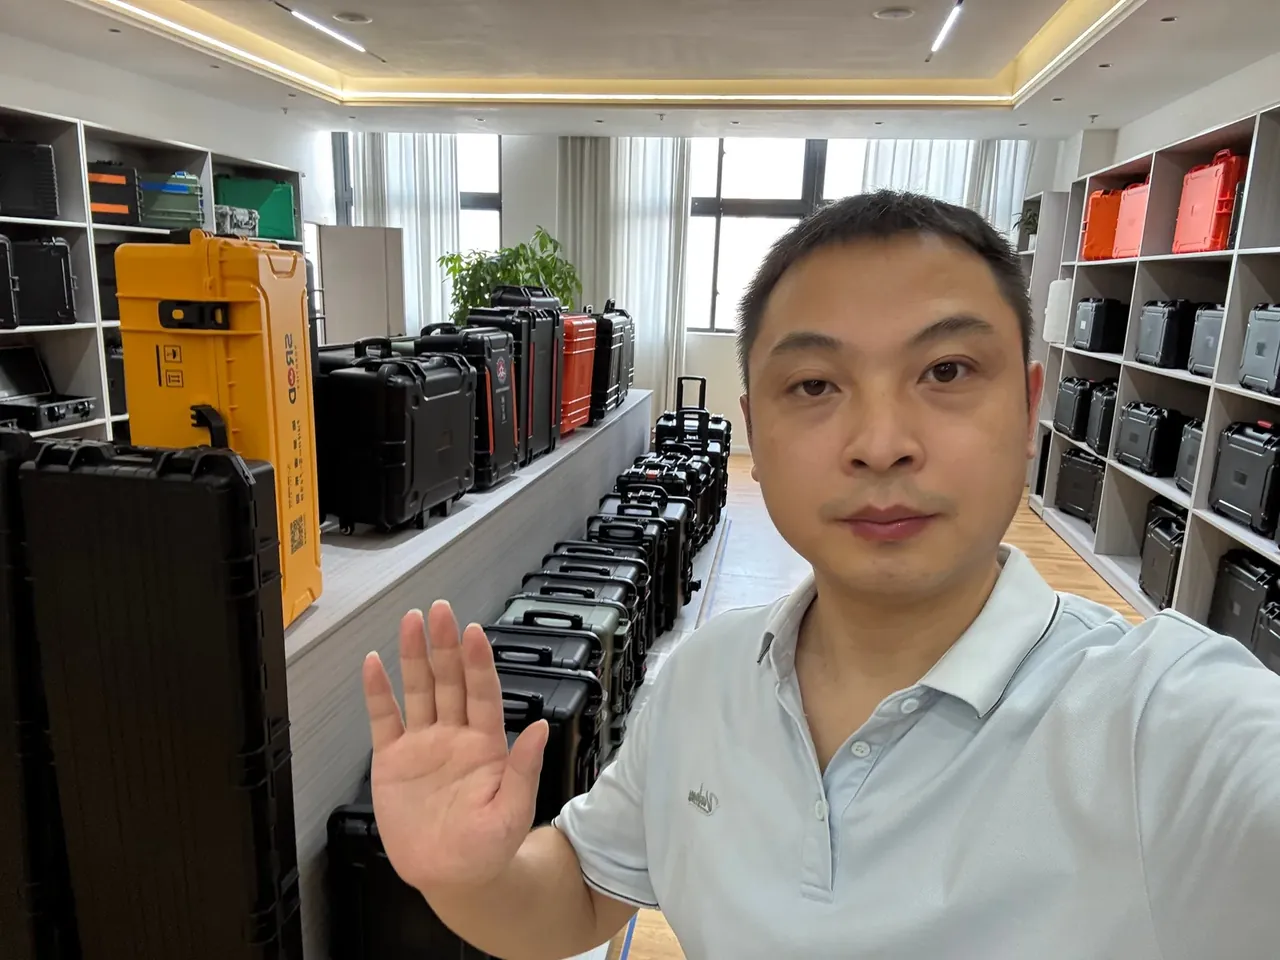
取样位置选在箱盖密封圈沟槽的四个转角与两条长边中点,一共六处。这六处恰是扳扣 4 只、单只 425 N 锁紧时压紧力最先落下的地方,也是密封圈 2 道、压缩率 21% 的闭合基准面。只在长边中点取一处,沟槽深浅的极差会被平均值抹平;六处一起量,才看得出保压切换有没有把每个转角都喂饱。IP67 的喷水复核贴着这条沟槽做,箱体不谈别的工况,只看压边是否连续。
三、三班次之后的盖面翘曲
连续 3 班次是这套模具的观察窗,不是随手抽的批次。军工注塑箱源头工厂OEM在每班末各取三只空箱 7.6 kg、装载 20 kg 的成品,平放在检验台架上,用塞尺量盖面与平台之间的最大间隙。第一班次通常最平,模具还没热透;到第三班次,模温分区与保压切换的漂移会一起显出来,读数也最诚实。
| 班次序号 | 取样只数 | 盖面翘曲最大间隙 |
|---|---|---|
| 第一班次 | 3 只 | 0.41 mm |
| 第二班次 | 3 只 | 0.68 mm |
| 第三班次 | 3 只 | 0.88 mm |
判废的线画在第三班次盖面翘曲 ≤0.9 mm 上,第三班次的 0.88 mm 贴着线过,高一档那组 0.94 mm 就退回试模记录。军工注塑箱源头工厂OEM不拿第一班次的漂亮读数放行,箱体到客户端是整批码放的,盖面一旦弓起,上层箱底的受力点会从面压变成线压。
四、沟槽深度的复测读数
沟槽深度极差 ≤0.25 mm,量的是同一只箱盖六处测点里最深与最浅之差,不是与设计值的偏差。军工注塑箱源头工厂OEM把复测安排在第二班次与第三班次之间,让箱壳在检验台上放足 4 h 再量,避开刚脱模时的热胀。极差一旦过线,两道密封圈的压缩率便沿周长忽松忽紧,IP67 的复核也就无从谈起。
复测用带表卡尺逐点读,六个数不取平均,只记最大与最小。开合 4100 次之后再把这六处量一遍,是看扳扣反复压紧有没有把沟槽边缘压出塌角。军工注塑箱源头工厂OEM把前后两组极差并列存档,只要后一组比前一组多出 0.05 mm 以上,就回查保压切换 96% 充填是不是在长周期里被改成了时间触发。
五、代工批次的模温放行值
模温放行值按第三班次翘曲仍不超过 0.9 mm 的最低一档锁定,再高一档的参数组合整批退回试模记录。军工注塑箱源头工厂OEM把这句话写进每副模具的工艺卡,盖板水路 68 ℃、保压 42 MPa、冷却 26 s 三个数一并冻结,代工批次开工前按卡复核一次流量计与位移传感器的标定值。
| 翘曲取值 | 对应模温组合 | 代工批次处置 |
|---|---|---|
| ≤0.70 mm | 盖板 68 ℃ / 侧壁高一档 | 直接放行 |
| 0.71–0.90 mm | 盖板 68 ℃ / 侧壁基准 | 逐只复测后放行 |
| >0.90 mm | 任一路跨档混用 | 整批退回试模记录 |
放行值不是一个孤立的温度,而是模温分区、保压切换点与冷却计时三者凑齐之后的结果。客信新材料(广东)有限公司在这套箱体上只按方法对标 IP67 与堆码台架,不写认证编号,也不把装载 20 kg、开合 4100 次这类箱体侧读数挪去描述箱内情形。军工注塑箱源头工厂OEM交到代工方手里的,是这张带着三档翘曲取值的工艺卡,而不是一句「按经验调机」。
结论
盖面平不平、沟槽匀不匀,落到军工注塑箱源头工厂OEM的工艺卡上,就是模温 68 ℃、保压切换 96% 充填、冷却 26 s 这三个数,加上第三班次盖面翘曲 ≤0.9 mm 与沟槽深度极差 ≤0.25 mm 这两条线。空箱 7.6 kg 到装载 20 kg、开合 4100 次之间读数不漂,才说得上窗口稳住。箱体侧只按方法对标检验台架,代工批次照卡复核即可。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
- 按图代工的塑料箱 OEM 代工厂家:IP67 验收与模具归属
- 如何选择防护箱OEM代工厂?十个验厂要点
- 注塑防护箱是怎么做出来的:模具、锁模、保压与冷却四段讲清
- 防护箱定制需要开模吗?注塑模具费用与批量门槛解析
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号