

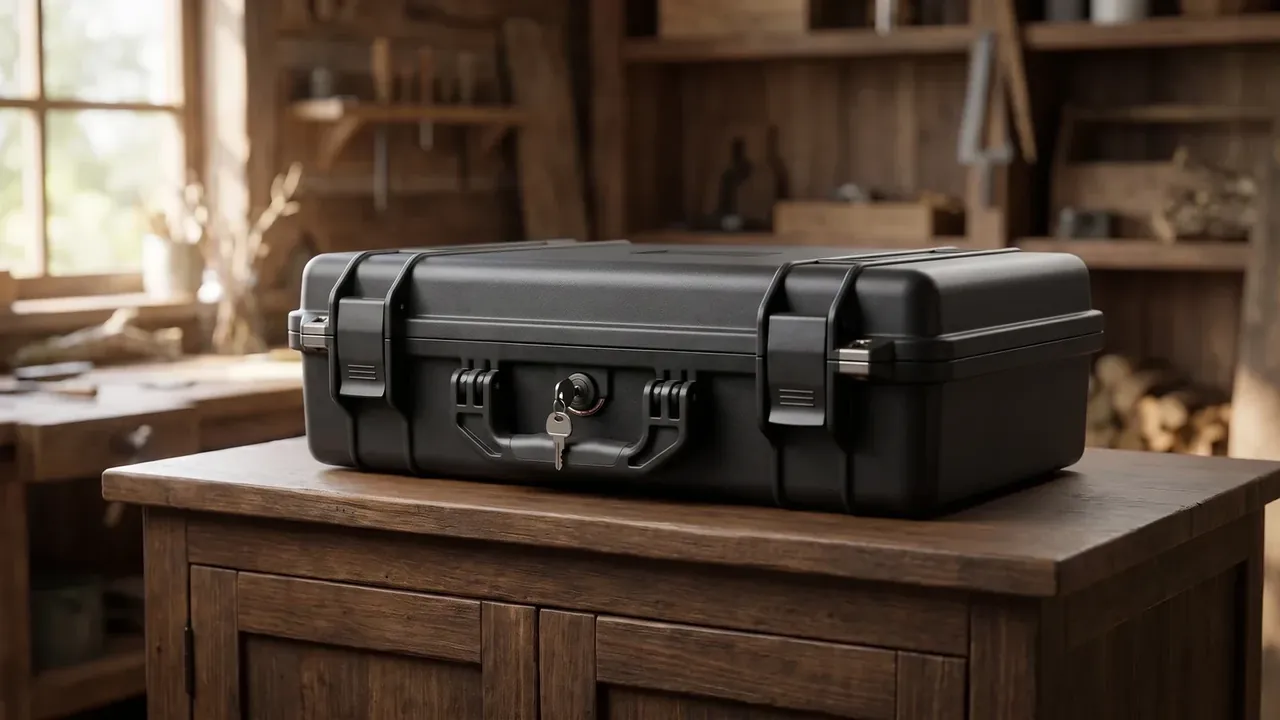
快速答案:导弹箱由下壳、箱盖与附件三组壳件组成,成型走注塑或滚塑两条线,关键参数只落在三处:内腔尺寸、壁厚分布、搭扣与密封的配合。看懂这三处,就看懂了整只箱子的成本与性能。
目录
- 导弹箱由哪几个壳件拼成
- 从料片到箱壳成型工序怎么走
- 关键参数落在哪三处
- 箱盖与密封件怎么配合
- 出厂前要核的六个部位
- FAQ
一、导弹箱由哪几个壳件拼成
把一只箱子拆到零件级别,只剩三组东西:下壳、箱盖、附件。下壳承担承载与定位,箱盖承担压紧与遮蔽,附件把两者连成一体。三组的料号不同、模具不同、失效模式也不同,谈成本时必须分开算。
下壳与箱盖多数用改性 PP 或 PE,理由不是强度最高,而是低温下不容易脆断:-40℃ 放 24 小时再摔,改性 PP 的缺口冲击能保住 60% 以上,普通 PP 只剩 30% 上下。这条差异决定了寒区用户为什么愿意多付 15% 的材料费。
| 壳件 | 常用材料 | 承担的功能 |
|---|---|---|
| 下壳 | 改性 PP,壁厚 6 毫米 | 承载、定位、堆码受压 |
| 箱盖 | 改性 PP,壁厚 5 毫米 | 压紧密封条、抗冲击 |
| 铰链 | 不锈钢 304,2 个 | 翻转定位、承住盖重 |
| 搭扣 | 玻纤增强 PA66,4 个 | 提供压紧力 |
| 密封条 | 硅胶空心条,压缩 25% | 隔水隔尘 |
附件看着零碎,成本占比却不低。4 个搭扣加 2 个铰链,通常占到整箱料费的 18%,而它们决定了箱盖压得实不实。这一组坏一个,整只箱子的密封就作废。
导弹箱的自重同样落在壳件上。同内腔的钢制箱子 62 公斤,改性 PP 版本 38 公斤,相差 24 公斤;两人抬着上 3 层堆码时,这 24 公斤就是腰上的账。
二、从料片到箱壳成型工序怎么走
成型有两条路。注塑适合 500 只以上的批量:2500 吨机台、2 腔模、单件周期 320 秒,其中冷却占 90 秒。滚塑适合 100 只以下的大件:模具用 6 毫米钢板焊成,烧结 12 分钟,壁厚靠粉料重量控制。
注塑件的尺寸稳定性更好,内腔 1450 毫米的长边公差能守在 ±0.5 毫米;滚塑件同一位置会飘到 ±2 毫米,装配时靠密封条的压缩量吃掉。选哪条路,先看公差要求,再看批量。
成型之后是修边、攻丝与装配。攻丝孔位偏差 0.3 毫米,搭扣就扣不上;装配线上每只箱子要过一遍开合测试,开合力落在 80 牛到 120 牛之间算合格。这一段人工占比高,返单价格谈不下来,多半卡在这里。
三、关键参数落在哪三处
参数不是散在图纸上的,它们集中在三处,每一处对应一类失效。第一处是内腔:长宽深三个数字决定能放什么,也决定模具钢料用量。第二处是壁厚:底部 6 毫米、侧壁 5 毫米、转角 7 毫米,是三段不同的值,不是一句「均匀壁厚」。
第三处是搭扣与密封的配合:搭扣的压紧行程、密封条的压缩率、沟槽的宽度,三个数字必须一起定。压紧行程 3 毫米配 25% 压缩率的硅胶条,气密能到 25 千帕保 60 秒不降;换成 20% 压缩率,同样结构只能守到 15 千帕。
| 参数 | 典型值 | 落在哪一处 | 失效表现 |
|---|---|---|---|
| 内腔尺寸 | 1450 × 380 × 420 毫米 | 模具型腔 | 装不进、晃动 |
| 底部壁厚 | 6 毫米 | 浇口与冷却水路 | 堆码塌陷 |
| 转角壁厚 | 7 毫米 | 模具镶件 | 跌落开裂 |
| 搭扣压紧行程 | 3 毫米 | 搭扣座位置 | 盖不严 |
| 密封条压缩率 | 25% | 沟槽深度与宽度 | 渗水、进尘 |
看懂这张表,报价单上「加厚 1 毫米」的说法才有意义:加的是底部还是转角,成本差 9%,性能差得更远。
三处参数里,内腔尺寸最先定死,它一改,模具型腔、密封条周长、搭扣座位置全部跟着改。所以导弹箱的改型多半从镶件下手,而不是重开整副模。
四、箱盖与密封件怎么配合
箱盖不是一块平板。内侧有一圈压边,正对密封条;外侧有加强筋,把冲击分散到 4 个角。压边的平面度要控制在 0.4 毫米以内,超了就会出现一段压不实,水从那段进去。密封条装在沟槽里,槽宽比条宽小 0.5 毫米,靠这一点过盈把条子咬住,装配时不掉。硅胶空心条的回弹比实心条好,-40℃ 下仍能回弹 70%,代价是单价贵 40%。寒区项目这笔钱省不得。
铰链只有 2 个,位置常在长边的 1/4 与 3/4 处。位置偏了,箱盖会扭,一侧的搭扣就得多使劲。装配时用 12 N·m 的扭矩锁铰链螺钉,扭矩不足会在第 3 次开合后松脱,这是返修里最常见的一条。
五、出厂前要核的六个部位
出厂检验不用面面俱到,六个部位够用:内腔尺寸、壁厚、搭扣开合力、气密、跌落、标识。六项都过,箱子的基本性能就有底;少一项,问题一定在客户端出现。
| 核查项 | 方法 | 判定线 |
|---|---|---|
| 内腔尺寸 | 卷尺测长宽深 | 公差 ±0.5 毫米 |
| 壁厚 | 超声测厚,5 点 | 不低于 5 毫米 |
| 开合力 | 推拉力计 | 80 牛到 120 牛 |
| 气密 | 充气 25 千帕 | 60 秒压降不超过 1 千帕 |
| 跌落 | 1.5 米 6 面 | 无裂纹、不开扣 |
| 标识 | 目视 | 型号、批号、日期齐全 |
跌落这一项最容易被简化成「摔一下看看」。规范的写法是 1.5 米、6 面、每面 1 次、混凝土基面,跌后开合 3 次仍能锁紧。少写一句,供应商就敢只摔 2 面。
六项里气密与开合力最容易被跳过,因为这两项要仪器。导弹箱的验收争议也多半出在这里:报告上写着合格,现场一充气就掉压。
结论
导弹箱的构造可以说清:三组壳件、两条成型路线、三处参数落点。壳件决定装配,成型决定公差,参数决定失效模式。把这三点按顺序看,一只箱子的报价、性能与寿命就都能对上号。真正需要记住的是,导弹箱的差异从来不在一眼能看见的外观上,而在壁厚、压缩率与扭矩这几个要测才知道的数字里。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号