

快速答案:开模边界说的是同一副共用模架还能装下多宽的箱体、壁厚要留多少余量仍压得住缩痕、筋位做到多厚的拔模才顺利脱出,这三条同时成立的那条线才算边界,任一条件越线就得另开一套模架。以 640×445×255 mm 的外径为例,壁厚 4.8 mm 配 1.8 mm 余量,第三轮试模缩痕压在 0.06 mm 以内,才留在共用模架里;越过这条线,模具费就从 22 万元的共用档转入专用档。
目录
- 开模边界能覆盖的箱体尺寸跨度
- 壁厚余量与缩痕深度
- 筋位厚度与拔模角
- 镶件切换的停机时间
- 开模边界的判定表
- FAQ
一、开模边界能覆盖的箱体尺寸跨度
一块模架框住多大范围的壳体,先看壁厚留多少余量还能压住缩痕。车间里两套共用模架覆盖 480–640 mm 的宽度,最大一档外径 640×445×255 mm、内腔 575×385×195 mm、壁厚 4.8 mm;宽度低于 480 mm 的箱体另配小模架,超过 640 mm 就得重开框,这是第一条开模边界。
收缩率按 1.6% 反算型腔,640 mm 的箱体对应型腔约 650 mm,长边两端还要各留 0.5 mm 修正量给试模实测。PP 的收缩区间落在 1.0%–2.5%,1.6% 取的是中位;换牌号不重算,第一批件就会整体偏小。跨度越大,这一段的累积偏差越难收,开模边界也从这里开始变窄。
深度同样吃跨度。内腔做到 195 mm,型芯行程跟着拉长,导柱、回程销与垫块都要重排;同一副模架接一款更深的箱体,垫块一加厚,闭合高度就顶到注塑机的最小模厚,此时两侧宽度还够,开模边界却已经越过去了。
| 余量档位 | 覆盖宽度 | 缩痕风险 | 建议用途 |
|---|---|---|---|
| 1.2 mm | 480–540 mm | 低,平面度易守 | 浅箱,外观面朝上 |
| 1.5 mm | 540–600 mm | 中,需加保压 | 常规深度的箱体 |
| 1.8 mm | 600–640 mm | 高,靠筋位分流 | 深腔、带螺柱座的箱体 |
二、壁厚余量与缩痕深度
余量是名义壁厚之外留给结构的那一段料。名义 4.8 mm 的箱体,筋根与螺柱座局部会加厚到 1.8 mm,厚处储热多、冷却慢,表面就被拉出一道凹陷。余量给得越大,凹陷越难压回去,1.8 mm 已经是这套模架的上限,也是第二条开模边界。
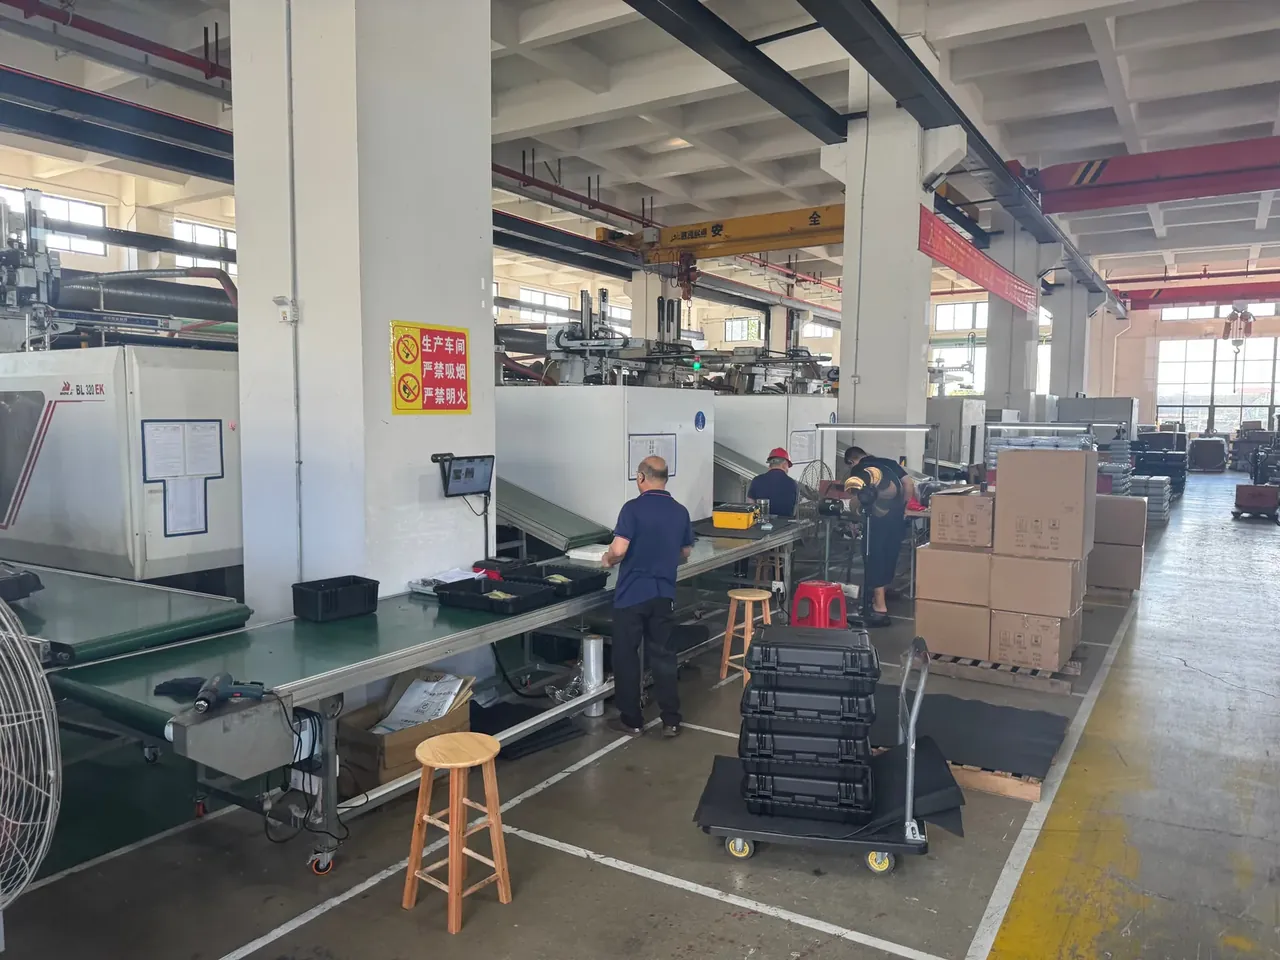
缩痕深度用投影仪在脱模 24 h 后读取,取最深的一点。0.06 mm 是这款箱体的放行线,同批抽 5 只,任一只超标就整批回炉调保压。PP 的后收缩能持续数天,测得早读数偏小,测得晚又把工艺波动算进去,24 h 是这两头之间的折中口径。
压缩痕的第一手段是保压,第二是冷却。筋根附近的水路单独走一组,模温压在 40 ℃上下;模温再高,补缩更充分,脱模变形也跟着来。工艺窗口窄的时候,宁可把余量收一档,也不靠加保压硬顶,因为硬顶出来的平面度撑不过二次加工。
三、筋位厚度与拔模角
筋厚 1.6 mm,只有 4.8 mm 壁厚的三分之一,低于常规 40%–60% 的推荐带。这是有意的取舍:筋越接近主壁厚,筋根那一块越像一团厚料,缩痕就从背面顶出来。薄筋换来平面度,刚度则靠筋高去补,所以第三条开模边界落在筋位上,而不在壁厚上。
筋高按 3 倍壁厚封顶,也就是 14.4 mm,再高既填不满也冷不透。筋根做 1.2 mm 圆角,约为主壁厚的四分之一;尖角会把应力压到筋根,注塑时最先开裂的正是这一圈。
拔模角 1.2°,落在 0.5°–1.5° 的常规带中段。筋位越深,拔模要越大;做了皮纹的面,每 0.025 mm 纹理深度还要再加约 1°,否则脱模时筋侧被拉毛。脱模方向定错,1.2° 也救不回来,开模边界同样守不住。
四、镶件切换的停机时间
镶件一换,模架不出车间,停机却要 4.2 h。拆成四段看:吊装与拆模 1.1 h,水路、顶针与滑块复位 0.8 h,镶块对位加首件 1.3 h,试打与记录 1.0 h。前两段是机械时间,后两段才是真正卡住进度的部分。
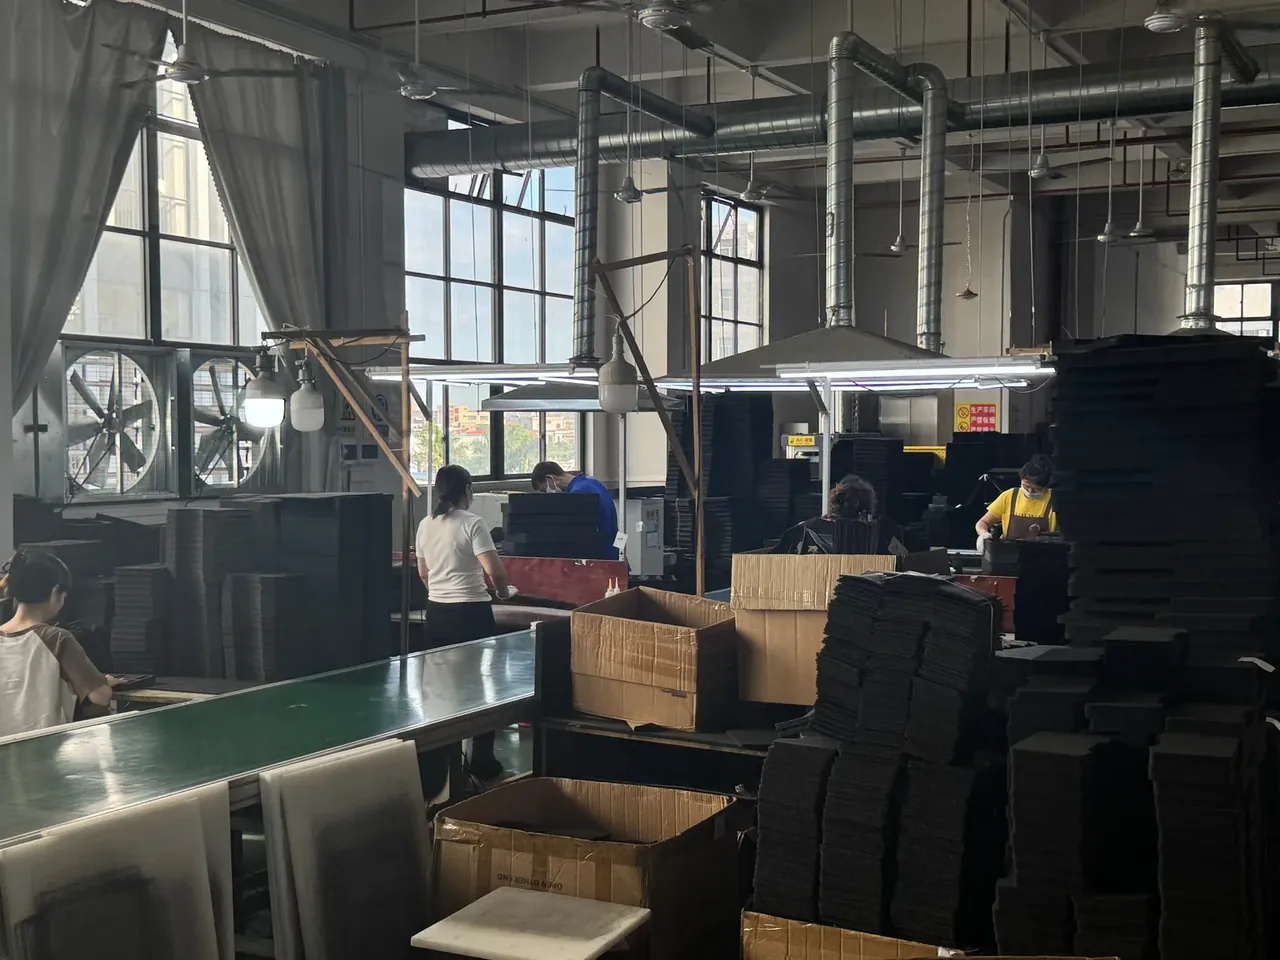
两套模架轮着做,换的是型芯镶块与浇口镶件,框板、导柱、顶出板都不动,因此镶件切换并不推翻已有边界。切换只影响一副模架,另一副继续出件,停机被摊到两条线上。镶块与框板的配合面留 0.02 mm 研配量,装上去用手压不进,得用铜棒轻敲到位;敲过头,配合面一伤,下一次对位就要多花半小时。吊装前先拍下原镶块的位置,回装时按照片对,比凭记忆可靠。水路接头每次拆装都要换密封圈,漏水的模具升温慢,缩痕读数会跟着漂。记录里写明镶块编号与装机时间,三款箱体轮完一轮,才能看出哪一块磨损最快。
| 试模轮次 | 目的 | 记录项 | 判定 |
|---|---|---|---|
| 第一轮 | 验证填充与脱模 | 短射位置、顶出痕迹 | 能出完整件 |
| 第二轮 | 尺寸进带 | 壁厚、筋厚、外形三向尺寸 | 全尺寸落在公差内 |
| 第三轮 | 压住缩痕 | 缩痕深度、平面度 | 不超过 0.06 mm 放行 |
五、开模边界的判定表
三条线摆到一张表上:宽度落在 480–640 mm 内、余量不超过 1.8 mm、第三轮缩痕浅于 0.06 mm。三条全过,这款箱体继续留在共用模架;任一条不过,就转专用模架,22 万元的共用档之外另算一套框板与型芯。
余量档位取第三轮试模缩痕仍浅于 0.06 mm 的最小一档,超出这条线的壁厚差改走专用模架。
| 缩痕读数 | 对应余量 | 平面度 | 处理方式 |
|---|---|---|---|
| 0.03 mm | 1.2 mm | 0.15 mm | 直接放行 |
| 0.05 mm | 1.5 mm | 0.18 mm | 加保压后放行 |
| 0.06 mm | 1.8 mm | 0.20 mm | 边界值,逐只检 |
判定不是一次定终身。同一副模架做过三款箱体之后,镶块磨损、框板研配面松动,开模边界会往回收;每 2000 模复检一次首件,比事后追责有用。收回来的那几毫米,往往就是下一款箱体该不该开新模的答案。
结论
开模边界不靠单看一张图纸定,而靠跨度、余量、缩痕三条线同时落在带内。共用模架省下的是一副模架的钱与一次开框的时间,省不下的是试模那三轮。守住 0.06 mm 的缩痕线,同一副模架才敢接第二款、第三款箱体。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号