

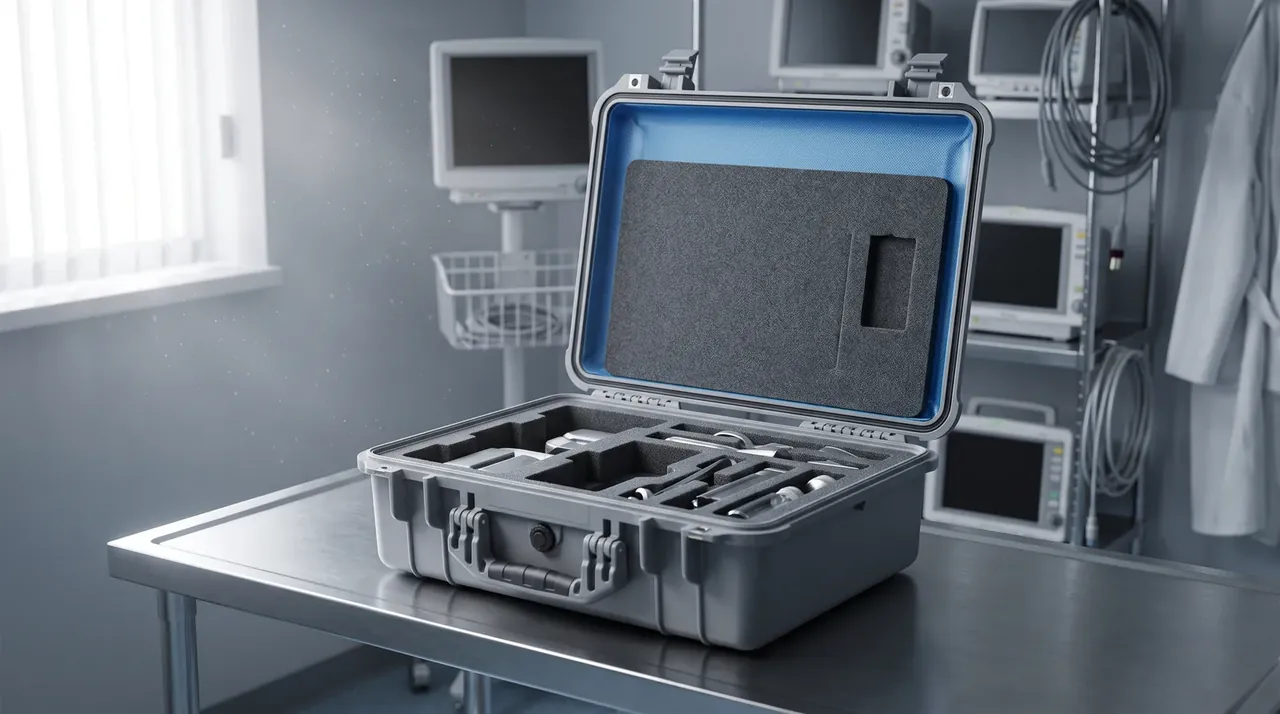
快速答案:制药洁净箱的清洁验证靠两个数字锁死整份方案:25 cm² 的擦拭模板定取样面积,4.0 μg/cm² 的残留限值定合格线,8 个固定点按同一顺序擦满三批,三批共取 72 份样品。同一只箱体跑到第三批时,铰链凹槽擦出 6.8 μg/cm²,超出限值 70%,方案当场退回重做。
目录
- 制药洁净箱的清洁验证怎么跑三批
- 擦拭取样点与 25 cm² 模板
- 残留限度按 10 ppm 折算
- 清洁剂与消毒剂的轮换节奏
- 材质与结构上的四个死角
- FAQ
一、制药洁净箱的清洁验证怎么跑三批
同一只 62 L 制药洁净箱在三条灌装线上各跑一批,前两批的 8 个取样点全部落在 1.2 μg/cm² 以下,第三批的铰链凹槽却擦出 6.8 μg/cm²。三批用同一份擦拭规程、同一批拭子、同一台检测仪,唯一的变量是第三批换了新的清洁班组。
验证断在取样点,不在箱体本身。擦拭路线沿内底走一圈,到铰链凹槽处手腕一转就过去了,抹布只压住凹槽上沿,2 mm 深的槽底一次都没被覆盖到。
三批的取样次数按班次分配:每批在清洁结束后取 1 次、连续生产 8 h 后取 1 次、换班前再取 1 次,一批 3 次。8 个点乘 9 组共 72 份样品,任何一份超限都要回到当批重擦重取。
三批的用途各不相同。第一批证明清洁规程能把残留压到限值以下,第二批证明规程在连续生产之后仍然成立,第三批证明换人操作不会把结果推翻。第三批失守,说明规程只写了动作顺序,没写手腕要压到槽底。
| 批次 | 取样次数 | 铰链凹槽(μg/cm²) | 内底四角(μg/cm²) | 判定 |
|---|---|---|---|---|
| 第一批 | 3 | 0.9 | 0.6 | 合格 |
| 第二批 | 3 | 1.1 | 0.8 | 合格 |
| 第三批 | 3 | 6.8 | 1.0 | 不合格 |
表里最关键的一列不是数值,是三批之间的差距。同一只箱体、同一套动作,第三批的凹槽数据比前两批高 6 倍以上,说明这个点的结果对操作手法极度敏感,必须升级为每批必测点。
二、擦拭取样点与 25 cm² 模板
取样点按两个条件挑:擦不到的地方,和残留停留最久的地方。25 cm² 模板是 50 mm × 50 mm 的不锈钢框,扣在箱体内壁上,只擦框内的面积,这样每个点的数据才能横向比。
一只 62 L 制药洁净箱定 8 个点:内底四角 R3 处、铰链凹槽、锁扣座根部、密封条沟槽、盖内衬边缘、提手内壁、标签贴附面、气压阀孔口。前 3 个是死角,后 5 个是残留容易停留的平面与缝隙。
每个点擦 3 次,方向一致,每次换一面拭子,两支拭子合计 5 mL 溶剂,回收率要做到 80% 以上才算有效样品。擦拭用聚酯无尘布,折叠 4 层,压力控制在 20 N,速度 5 cm/s。
模板的意义在面积可比。同样擦出 0.4 mg 残留,落在 25 cm² 上是 16 μg/cm²,落在 100 cm² 上只有 4 μg/cm²,差 4 倍。不做面积归一,两个点的数据放在一起没有意义。
取样点的顺序也要固定。8 个点从最脏的铰链凹槽开始,最后擦内底平面,中途不折返,避免把已经擦下的残留带到下一个点。顺序一旦写进规程,换班组也不会变。
三、残留限度按 10 ppm 折算
限度的算法有两条路,取严的那条。10 ppm 判据先算总残留:后一品种批量 80 kg,80 kg 乘 10 ppm 得 800 mg,这就是整台设备允许带过去的全部残留。
再把 800 mg 摊到共用表面上。三条灌装线的箱体接触面合计 200,000 cm²,800 mg 除以 200,000 cm² 得 4.0 μg/cm²,这就是单点限值。
剂量判据算出来更松。前一品种最小日剂量 2 mg,后一品种最大日剂量 16 mg,安全系数取 1000,得 10 g,折到同样的面积是 50 μg/cm²。两条路差 12 倍,取 4.0 μg/cm²。
| 判据 | 计算式 | 结果 | 是否取用 |
|---|---|---|---|
| 10 ppm | 80 kg × 10 ppm ÷ 200,000 cm² | 4.0 μg/cm² | 取用 |
| 剂量 | 2 mg × 80 kg ÷(16 mg × 1000)÷ 200,000 cm² | 50 μg/cm² | 不取用 |
| 目视 | 无可见残留 | 无数值 | 仅作辅助 |
限值之外还要设警戒线。取 4.0 μg/cm² 的 60% 即 2.4 μg/cm² 作警戒线,单点落在 2.4 到 4.0 之间时复擦 3 次再取,超过 4.0 直接判该批不合格,重做清洁并加取 2 个新点。
限值的表达方式要统一到 μg/cm²,不要用 ppm 直接对标擦拭结果。ppm 描述的是批量里的浓度,μg/cm² 描述的是表面上的量,两者之间隔着接触面积,混用会让同一份数据出现两个结论。
四、清洁剂与消毒剂的轮换节奏
制药洁净箱的日常清洁用 70% 异丙醇,消毒用 6% 过氧化氢,两者每 7 天轮换一次。轮换不是为了加强杀菌,而是不让单一药剂在箱体表面留下选择性压力。
接触时间要写进规程。异丙醇擦完保持湿润 30 s,室温下 15 s 就挥发干净;过氧化氢要湿润 10 min,之后用纯水终擦一遍,把稳定剂留下的膜带走。
轮换会加速材质老化,这一点在验证阶段就要测。PC 箱体内壁在异丙醇里连续擦 200 次,表面粗糙度从 Ra 0.6 μm 涨到 1.4 μm,超出 0.8 μm 的内控线;EPDM 密封条泡在 6% 过氧化氢里 300 h,硬度上升 8 Shore A,回弹变差,沟槽里的残留更难擦掉。
两种药剂的作用面也不同。异丙醇对油脂和手印有效,对芽孢基本无效;过氧化氢对芽孢有效,对已经干结的蛋白膜穿透慢。规程按污物类型排顺序:先用异丙醇去油,再用过氧化氢消毒,最后纯水终擦,三步之间各留 2 min 间隔。
轮换周期不能一刀切。同一只箱体如果一天擦 4 次,7 天就是 28 次接触,一个月超过 120 次;按 200 次的寿命算,密封条与箱体内壁的更换周期大约 7 个月,这个数要写进验证报告。
五、材质与结构上的四个死角
制药洁净箱的内表面粗糙度要压到 Ra 0.8 μm 以下,注塑面自然状态在 1.6 到 3.2 μm,得靠抛光或改模具面。粗糙度每降一半,同一个 25 cm² 点的擦拭次数从 5 次降到 3 次。
结构上要拆得开。铰链销做成可抽出的,密封条做成可整条取下的,锁扣座与箱壁齐平不留 0.5 mm 台阶,内圆角一律 R3 以上。一只箱体原来的死角有 12 处,改完结构剩 3 处。
| 部位 | 原结构 | 改法 | 残留风险 |
|---|---|---|---|
| 铰链 | 销轴铆死,凹槽 2 mm 深 | 销轴可抽出,槽口开 R3 | 高,第三批在此超限 |
| 密封条 | 粘接固定 | 沟槽 3.2 mm,整条可拆 | 中,沟槽积残留 |
| 锁扣座 | 高出箱壁 0.6 mm | 齐平嵌入 | 低,台阶积尘 |
| 内底四角 | R1 直角过渡 | R3 圆弧 | 中,抹布压不到底 |
可拆结构要付代价。多一道可拆缝就多一条 0.3 mm 的间隙,间隙里的残留靠擦拭拿不出来,只能拆下来洗。所以可拆件的数量控制在 3 件以内:铰链销、密封条、内衬。
材质选择在验证阶段就要定死,后期换料等于重做三批。箱体用 PC 或 PP,两者都能做到 Ra 0.8 μm,PC 更耐异丙醇,PP 更耐过氧化氢。内衬用闭孔 EVA,不掉屑,可整块取出清洗。密封条用 EPDM,耐过氧化氢但怕油。标签位留在一块平整面上,贴纸边缘不能压在圆角上。每一处改动都要回到 25 cm² 模板上复测,改结构不复测,等于把验证结论作废。
结论
制药洁净箱的清洁验证最后落到一张两列的表上:左列 8 个取样点,右列对应的限值。取样点按死角与停留时间挑,限值按 10 ppm 折到 4.0 μg/cm²,警戒线 2.4 μg/cm²,三批各取 3 次,72 份样品全在限值以内才算通过。第三批铰链凹槽的 6.8 μg/cm² 提醒一件事:验证失败多半不是箱体脏,而是取样点没盖住擦拭路径的终点。落地动作有三条:把 8 个点画在图纸上随箱交付,把 25 cm² 模板与拭子数量写进清洁规程,把 Ra 0.8 μm、R3 圆角、可拆铰链销写进采购条款。三项做完,换一个班组、换一批药剂,结论仍然站得住。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号