

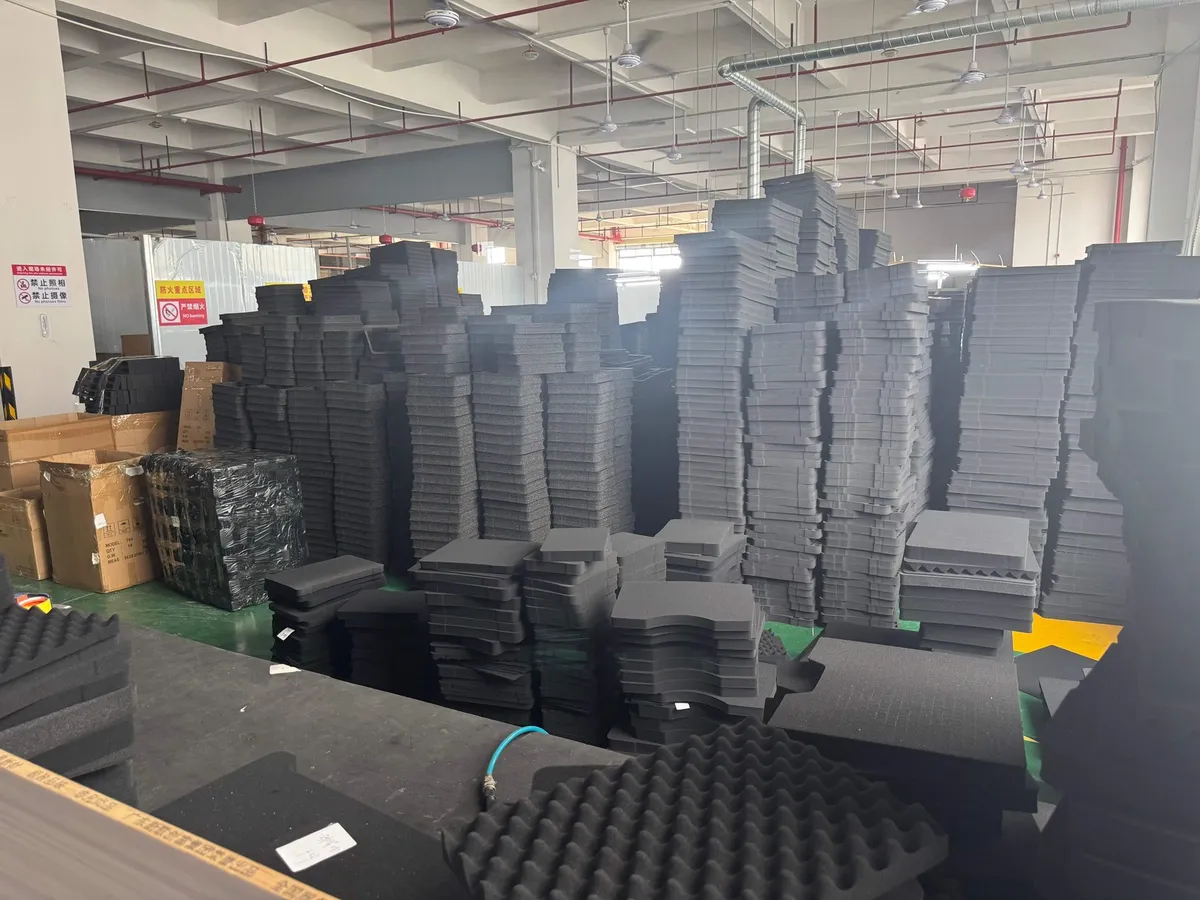
撕拉泡棉是用分辨率换速度和成本。你在几分钟内、零刀具投入地得到一个定制腔位,代价是特征尺寸受网格限制,且表面状态扛不住高频日常使用。知情而用,它非常出色;把它当作铣削内衬的永久替代品,它就会让人失望。
板材是怎么构成的
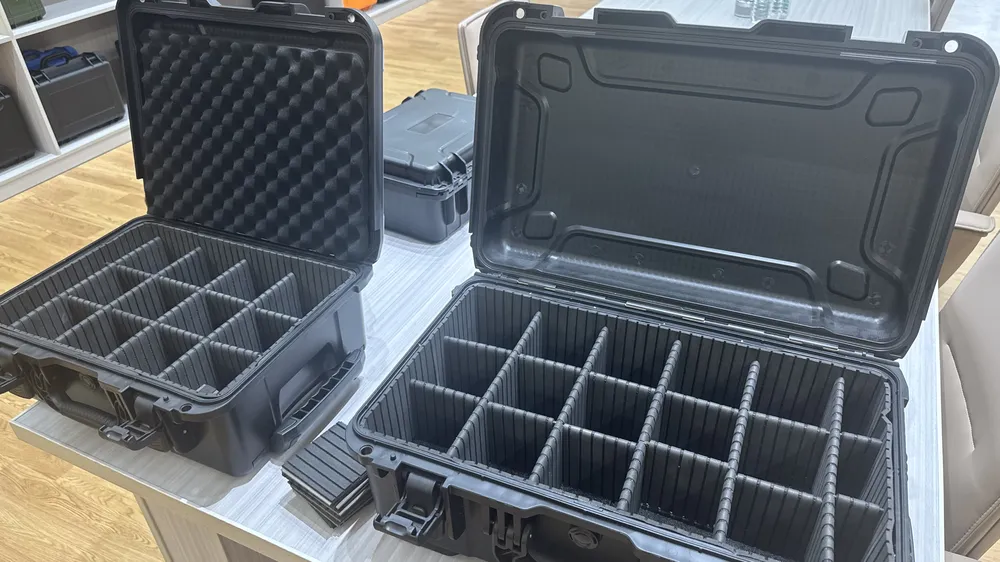
- 预切方块。 板材按网格切到接近但未切透,方块底部仍相连,撕掉后在切口深度处留下底面。
- 方块尺寸决定分辨率。 腔位只能做到网格那么细——通常约半英寸到一英寸。曲线会变成阶梯。
- 分层。 较厚的套件由多张板材叠成。若需要的腔深超过单张厚度,就要把板材粘合,或者切透并接受失去底板。
- 上盖泡棉。 许多箱子在上盖加波浪(蛋托)泡棉。它从上方向下压住内容物,但不应当压缩它们;如果上盖泡棉在承担结构作用,说明腔位太浅了。
三种失败,以及各自的规避
| 失败 | 表现 | 原因 | 修法 |
|---|---|---|---|
| 太大 | 倾斜箱子时物品晃动 | 按外廓估着撕而非描边;网格公差之外又多出间隙 | 在泡棉上描边并在内侧一点撕;加一个指槽 |
| 太浅 | 物品倾倒或在盖下抬起 | 只撕掉一两层方块 | 至少埋入物品高度的二分之一;下方保留底板 |
| 切透到底 | 物品坐在硬箱底上可自由滑动 | 腔位范围内所有层都被撕掉 | 底部留一层;让侧壁去做固定 |
一套管用的方法
- 先在纸上规划布局。 在撕掉任何一个方块之前决定每样东西放哪。要考虑使用频率——最常用的物品放在最好拿的位置,而不是最好塞的位置。
- 四周留边距。 不要撕到板材边缘。四周的泡棉负责吸收来自箱壁的冲击,撕掉它等于把冲击转嫁给内容物。
- 要描边,不要估。 把物品放在泡棉上,用记号笔沿边画一圈,然后沿线的内侧一点撕。正好撕到线上的腔位一定是松的,因为网格无法精确贴合轮廓。
- 深度分层推进。 先撕一层,试装,再加深。多撕总可以,撕掉就装不回去了。
- 用真实物品连同配件测试。 线缆、充电器和备件都要有安身之处,被忘掉的那根线最终会散落在箱子里。
- 加指槽。 在每个腔位侧面留一个小凹口,方便把物品取出来。手指伸不进去的腔位,就是没人会用的腔位。
- 合盖检查。 全部装好后合盖。如果盖子需要用力压,说明内容物太高或上盖泡棉压缩过度。
从外往里做,按既定顺序撕,不要大把抓。大范围撕扯会牵动你已做好的腔壁,边缘质量会变差。
让它更耐用
- 套件较厚且开合频繁时,要把各层粘合——未粘合的板材会移位,腔位就失去对位。
- 避免在已做好的腔位边缘硬撕方块;毛糙的腔壁磨损更快并掉屑。
- 让泡棉远离油类、溶剂和长时间阳光直射,这些都会使其劣化。
- 日常使用下要把撕拉泡棉当耗材。计划更换,并保留布局记录——一张带比例尺的照片——以便按同样方式重做。
什么时候该升级
- 布局已验证、产量足以摊销刀具时——刀模泡棉单件成本更低且贴合更好。
- 你需要严公差,用于工具管控或目视缺件检查。
- 物品有曲面、精细轮廓或网格无法还原的凸出特征。
- 箱子每天开合很多次,此时铣削内衬的耐用性很快回本。
- 你需要双色影子板,一眼就能看出少了哪件。
说到底:撕拉泡棉是你搞清楚“正确腔位是什么”的手段,而铣削内衬是你可靠复现它的手段。第一步做得好,第二步才准——因为你将交给加工方的是一份已经用真实设备验证过的布局。军之甲箱型可提供撕拉泡棉由你自行成型,也可按你提供的布局做刀模或铣削内衬——把你已验证过的布局拍张照片或画张图发来,那是开刀最可靠的起点。
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号