

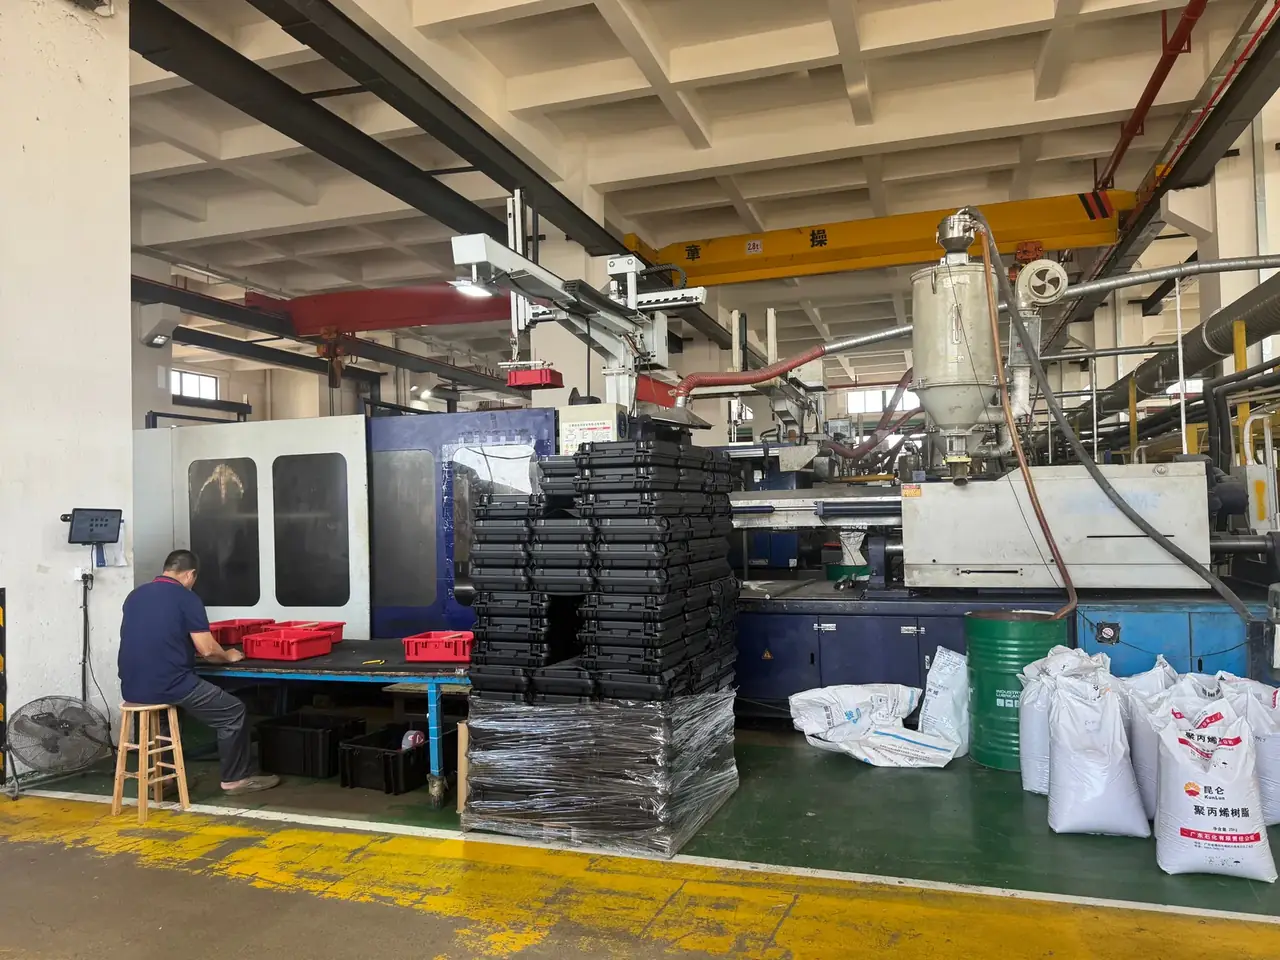
快速答案:塑料工具盒的腔位间距、批次色差与锁扣手感,是同一套模具在同一批次里必须同时守住的三条一致性线:腔距 32 mm 留 1.5 mm 取放余量,色差压在 ΔE 1.2 以内,锁扣力按 28 N、公差 ±4 N 收口。三条线里只要有一条松动,返工就不在注塑机上,而在装配与验货两头同时冒出来。
目录
- 塑料工具盒的腔位间距与取放余量
- 塑料工具盒的批次色差控制与色板比对
- 塑料工具盒的锁扣手感量化与手感公差
- 塑料工具盒的浇口位置与外观分级
- 塑料工具盒的出货抽检与留样
- FAQ
一、塑料工具盒的腔位间距与取放余量
腔位间距定错,锁扣做得再好也留不住用户那句手感评价。盒体的内腔是一格一格拼出来的,相邻两格中心线之间的距离就是腔距,本篇基准取 32 mm;单格格壁到工具外廓的单边距离叫取放余量,基准取 1.5 mm。两个数一起决定手指伸不伸得进去、工具在格子里会不会晃。
腔距不能照图纸标称直接开。PP 的成型收缩在流动方向是 1.5%~2.0%,横向是 1.8%~2.5%,脱模后 24~48 h 还会再收 0.1%~0.3%。按 32 mm 开的型腔,落到成品上往往只剩 31.4 mm 上下,余量被吃掉一半,戴手套取扳手就开始刮手背。
| 腔位间距档 | 单边取放余量 | 适配的工具形态 |
|---|---|---|
| 28 mm 窄档 | 1.0 mm | 批头、内六角这类细杆件 |
| 32 mm 基准 | 1.5 mm | 套筒、开口扳手的通用格 |
| 36 mm 宽档 | 2.0 mm | 带护套的钳类与卷尺 |
窄档省空间,代价是手指只能捏着工具顶端往外抽;宽档好拿,代价是同一外形尺寸下少排一格。箱体外形一旦定下,格数就在腔距上做加减,所以腔距要和内腔净尺寸一起排,先排格数,再定余量。
腔距公差按 ±0.1 mm 收口。模温从 30 ℃ 提到 60 ℃,PP 的收缩再多 0.1%~0.3%,32 mm 的腔距在整批之间能差出 0.03~0.10 mm,叠上刀具磨损,±0.1 mm 是还能守住的线。越过这条线,同一批箱体的格位就与内衬对不齐。
二、塑料工具盒的批次色差控制与色板比对
色差用 CIELAB 空间里的 ΔE*ab 表示,算法是三个通道差值的平方和再开方:明度差 ΔL、红绿差 Δa、黄蓝差 Δb。这类箱体按 ΔE 1.2 收口,正落在行业惯例里「普通人仔细对比可发现」的那一段,外观件够用,也不会把配色逼到无法生产。
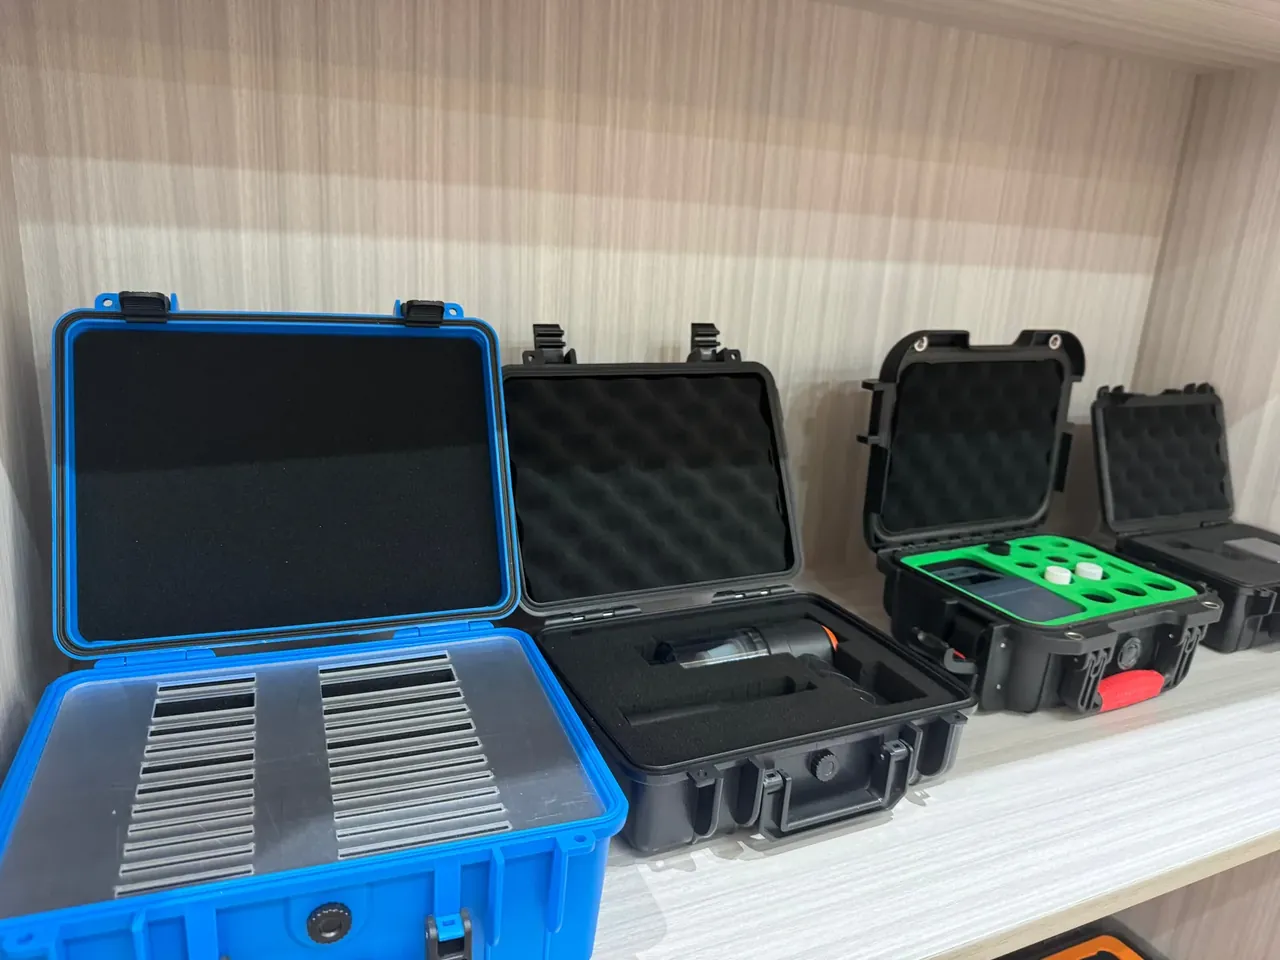
色板做 3 档:标准板、偏浅上限板、偏深下限板。三块板都从首件里挑,Lab 值当场写进记录。单通道公差另设一道——ΔL 不超过 ±0.3、Δa 不超过 ±0.2、Δb 不超过 ±0.2。只盯总 ΔE 会漏掉一种情况:总值在 1.0 以内,可 b 通道偏了 0.5,肉眼看就是蒙了一层黄。
| 批次色差档 | ΔE*ab 区间 | 现场处置 |
|---|---|---|
| 首件板 | 0.5 以内 | 签样归档,转为标准板 |
| 常规批 | 0.5~1.2 | 放行,同时记下三个通道差值 |
| 超差批 | 大于 1.2 | 隔离,退回配色重新打板 |
测量条件要钉死:D65 光源、10° 视场、45/0 几何条件、照度 600~1000 lx,同一台仪器测同一件的重复性应小于 ΔE 0.1。色母换批、烘料时间不足、再生料比例上升,这三件事都会把 Δb 往上推,先查它们再谈改配方。
三、塑料工具盒的锁扣手感量化与手感公差
手感不是形容词,是牛顿。盒体的锁扣开启力定在 28 N,公差 ±4 N,也就是 24~32 N 这一条带子。低于 24 N,运输振动下盖子弹开的概率明显上升;高于 32 N,用户一手提箱、另一只手掰扣,掰不动就会找工具撬,扣舌往往先断。
测法固定在推拉力计上:量程 0~500 N、采样 1000 Hz、环境 23±2 ℃ 与 50±5% 相对湿度,施力沿扣舌轴线、垂直拉开。手持偏轴 15°,读数会系统性偏高约 10%,一批合格的 28 N 会被读成 31 N,验货时白白判掉。
| 锁扣手感档 | 开启力读数 | 使用侧的表现 |
|---|---|---|
| 偏松 | 低于 24 N | 堆码与振动下易弹开 |
| 合格 | 24~32 N | 单手可开,闭合有清晰到位声 |
| 偏紧 | 高于 32 N | 需双手,或借助工具撬 |
扣舌与扣座的配合间隙取 0.1~0.3 mm,扣舌根部壁厚不小于 1.2 mm。间隙小于 0.1 mm,开合阻力随粉尘积累一路上升;大于 0.3 mm,闭合声变闷,用户以为没扣上。开合 500 次后复测,力值衰减超过 20% 的批次要回头查材料与新料比例。间隙的实测点放在扣座两侧,各量一处,取较大值写进首件报告。根部壁厚用卡尺卡在扣舌转折处,不足 1.2 mm 的镶件在试模阶段就该返修。这两处一旦拖到量产后才改,改的是模具,不是参数。
四、塑料工具盒的浇口位置与外观分级
浇口 2 点,对称开在盒底长边的三分之一处,熔体从两端向中间汇合,最后排气的位点落在长边中点。浇口深度按壁厚的 70% 取;浅于这个比例,浇口在 3~4 s 内冻结,补压通道断掉,远端厚壁处就会落下缩痕。
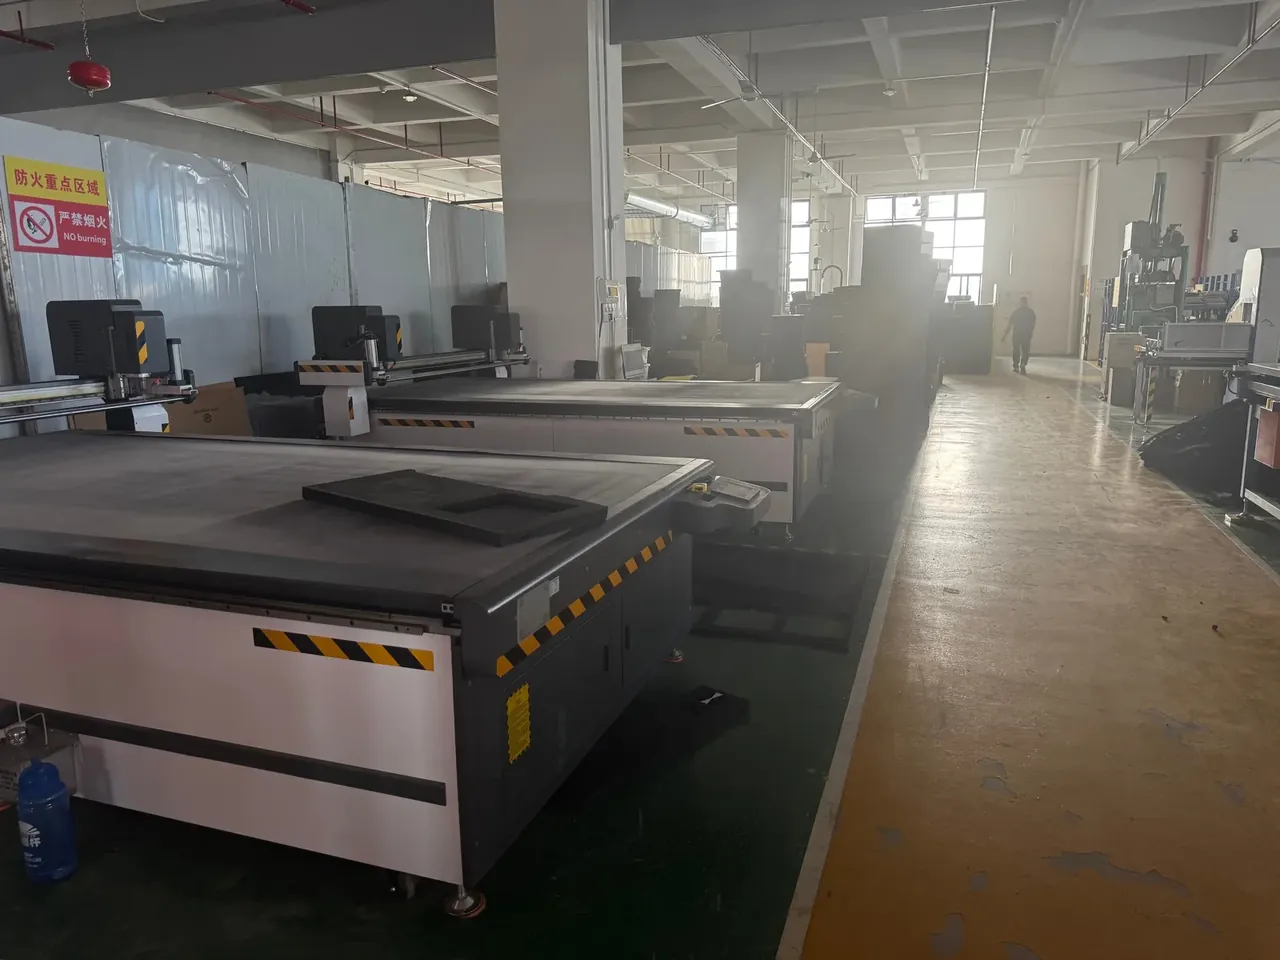
外观按三级判定。A 级面是开盖后第一眼看到的正面与外侧面,不许有流痕、缩痕、浇口残痕;B 级面是内腔隔板,允许长度 5 mm 以内的轻微流痕;C 级面是盒底与外底面,允许浇口残痕,但残痕高度不超过 0.3 mm,手摸不刮。
浇口残痕要在模具上解决,不留给后工序。浇口套做锥面,脱模时把残痕拉成内凹,再用刀片平推,比打磨更快,也不会把周边咬花磨平。箱体咬花越细,浇口越要避开人手常摸的那一面。
五、塑料工具盒的出货抽检与留样
出货抽检按批走,每批抽 8 件做三项:腔距用卡尺量三处、色差用色差仪打两点、锁扣力用推拉力计拉三次取均值。三项里任一项越线,整批转待判区,不并入当班出货。
判废线写死一条:色差超过 ΔE 1.2 或锁扣力超出 ±4 N 的批次,不并入同批出货。留样每批 3 件,取首件、中件、末件,标签写明批次号、色板档位与锁扣力均值,留样 12 个月。留样柜避光,温度控制在 20±5 ℃;PP 长期见光会继续黄变,留样本身变成第二块色板,比对就失去意义。
留样到期不是一扔了事。先与当期标准板复测一次,ΔE 漂移超过 0.5 的,说明这一档配方在库存期就不稳,要回头查色母。
结论
塑料工具盒的一致性,落在三个量得出来的数上:腔距 32 mm 配 1.5 mm 取放余量,色差压在 ΔE 1.2 以内,锁扣力 28 N、公差 ±4 N。这三条线不是注塑机上一次成型就定住的,要从型腔排布、色板比对一路守到出货抽检。守住它们,箱体才是同一批箱体;守不住,用户记住的不是参数,是那句「这个盒子手感不对」。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号