

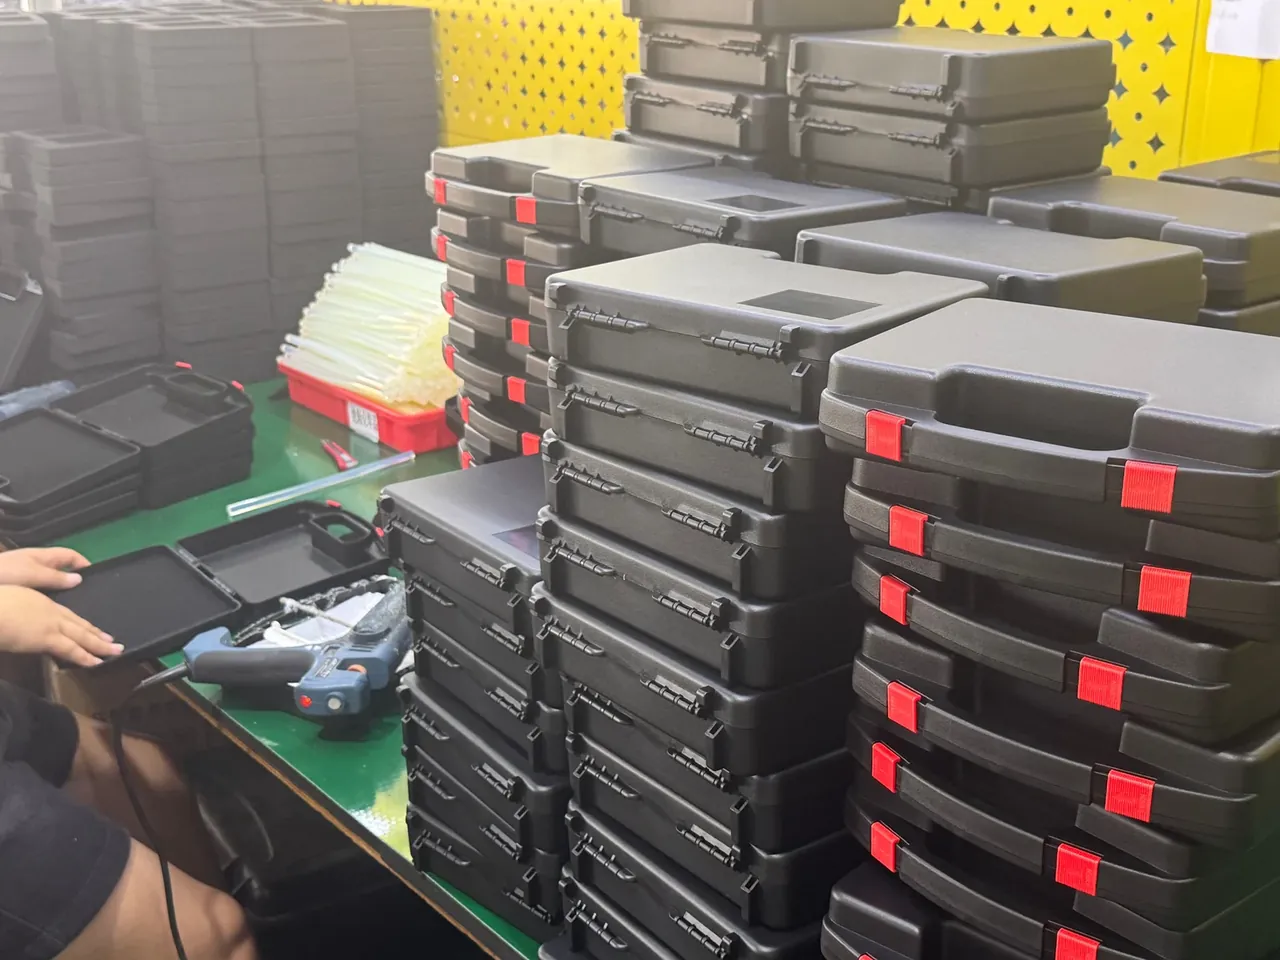
快速答案:带分格的塑料工具箱好不好用,取决于格位按工种分还是按尺寸分;本文复盘一次三方共用箱的打样,看卡槽节距与清点动作怎么把 8 片格板定到 10 片。
目录
- 带分格的塑料工具箱为什么按工种分格
- 电工格位:24 格是上限不是目标
- 水暖与机修的格位差异
- 格板可调范围与卡槽节距
- 清点与交接:一格一件怎么数
- 打样现场:8 片格板怎么定到 10 片
- FAQ
一、带分格的塑料工具箱为什么按工种分格
这次打样的起点是一只班组共用箱:白班电工、中班水暖、夜班机修轮流领同一只。
分格的第一步不是数件,是数人。每天换三双手的格位,格口要大到戴手套也能捏住;只有一双手用的,收到刚好容下零件即可。带分格的塑料工具箱按尺寸分格最省事,却常常在交接那一环失效。
三个工种的格位先看一张表。
| 工种 | 格位区 | 单格净尺寸 | 典型件 | 取用动作 |
|---|---|---|---|---|
| 电工 | 左前 6 格 | 58×38 毫米,深 32 毫米 | 端子、压线帽、保险管 | 两指捏取 |
| 水暖 | 中段 5 格 | 76×52 毫米,深 45 毫米 | 生料带、垫片、卡箍 | 整把抓取 |
| 机修 | 右后 4 格 | 96×66 毫米,深 60 毫米 | 螺栓、油嘴、开口销 | 侧向掏取 |
| 共用 | 盖内 3 格 | 40×40 毫米,深 14 毫米 | 记号笔、标签、扎带 | 掀盖即取 |
这张表按动作排,不按零件大小排。动作定格口宽窄,宽度再倒推格板片数。
二、电工格位:24 格是上限不是目标
电工的件最碎,端子、压线帽、保险管混在一起,谁都想多切几格。第一轮打样把格数往上堆,问题出在壁厚:格板从 1.8 毫米掉到 1.1 毫米,脱模后中间三片弯了 0.8 毫米。
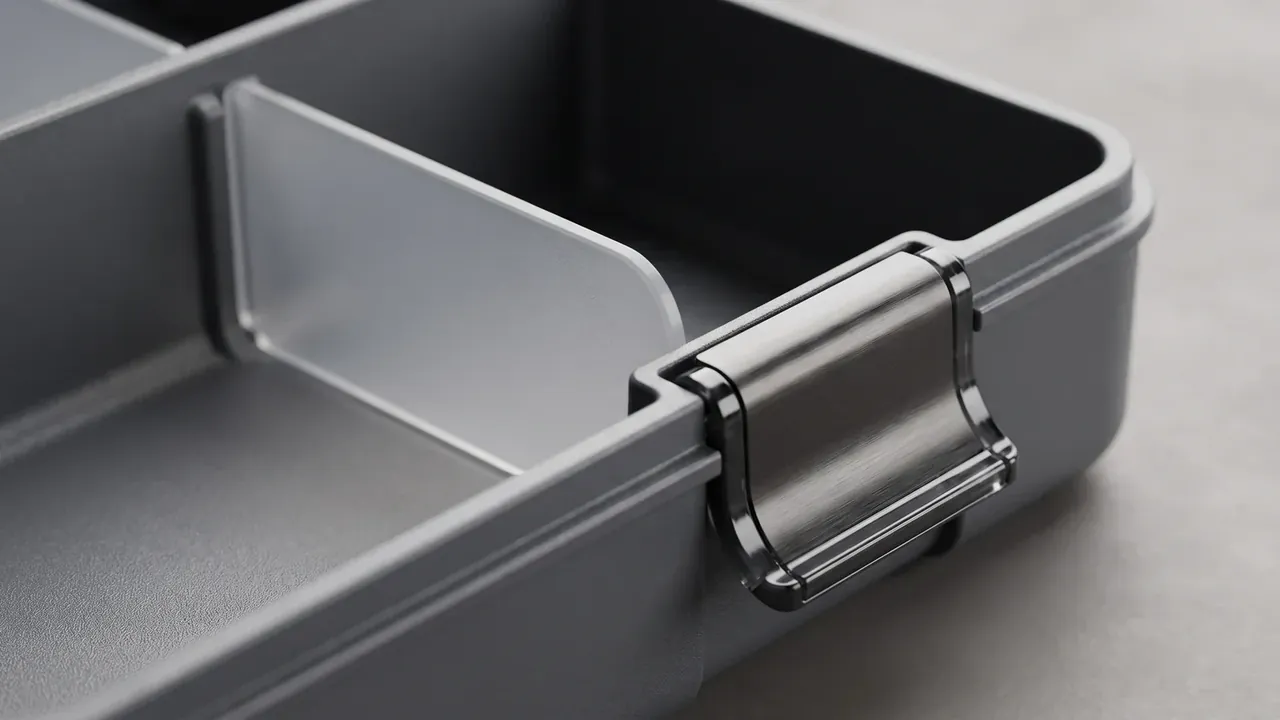
按 12.5 毫米的槽距算,横向 7 条槽、纵向 4 条槽,最多组出 6×4 共 24 格,最小单格 58×38 毫米、深 32 毫米。再多切,格板薄到插不稳。
按电工日常 18 类端子算,24 格够用,余 6 格放备件;标准不是格数,是同一类端子不分两格。
格数真正的上限是手指:单格净宽低于 46 毫米,两根手指伸进去互相挤,取一颗保险管要翻手腕。
三、水暖与机修的格位差异
水暖的件体积大、带缠绕,机修的件重、带油。带分格的塑料工具箱不能照抄电工那一套,照抄的结果是卡箍横倒、螺栓压塌格底。
四条差异写在下面:
- 水暖格底留 1.5 毫米浅槽,生料带卷横放不滚到隔壁格。
- 水暖单格做到 76×52 毫米,卡箍整把抓,一次抓 5 只。
- 机修单格 96×66 毫米,底筋两道,单格装 0.8 公斤螺栓不塌。
- 机修留一条跨两格的通槽,120 毫米开口销平放不翘头。
四条里最容易漏掉的是通槽。开口销超过 110 毫米必须跨格,跨格处不能有隔板,否则只能斜插,合盖时刮到隔壁。
一格一件是理想,两格一件才是现场。
四、格板可调范围与卡槽节距
格板不是焊死的,是插在侧壁卡槽里的。槽距 12.5 毫米,槽深 3.5 毫米,插到底后上沿低于箱口 6 毫米,合盖不压件。
按槽位组合,一只箱能切出四种宽度,这是打样时最常被问的一张对照。
| 插槽位置 | 单格净宽 | 常见用法 | 格板片数 |
|---|---|---|---|
| 相邻槽(12.5 毫米) | 58 毫米 | 端子、保险管 | 8 片 |
| 隔一槽(25 毫米) | 83 毫米 | 卡箍、垫片 | 5 片 |
| 隔两槽(37.5 毫米) | 108 毫米 | 生料带、油嘴 | 3 片 |
| 跨三槽(50 毫米) | 133 毫米 | 开口销、长螺栓 | 需通槽底板 |
可调不等于天天调。装箱设定一次,之后一年动两次:换季备件、新人接手。槽口插拔超过 40 次会起毛,第一次只觉得紧,久了格板插到底得用拇指压。
五、清点与交接:一格一件怎么数
交接班只有 90 秒,清点方式决定带分格的塑料工具箱能不能共用。三个人各记各的摆法,第二天必然对不上。
- 每格贴编号,编号写在格底,不写在格壁,壁上的字会被件挡住。
- 每格定量:端子 20 只、卡箍 5 只、油嘴 4 只,缺几只看空格就知道。
- 空格朝上摆,不把剩件推到格角凑数。
- 交接时开盖平放,两人各看一半,签在箱盖内侧的标签上。
按这套做法,21 个格位的清点从 41 秒降到 16 秒。
清点慢,通常不是人慢,是格子没说清楚。
六、打样现场:8 片格板怎么定到 10 片
第一轮做 8 片格板、14 格,按电工的单子排。水暖的卡箍塞不进 58 毫米的格,只能横倒,合盖压出一道印。第二轮加到 11 片、21 格,做 1.2 米六面跌落,右侧第三片格板从槽里跳出一半。
第三轮把片数收回 10 片、19 格,改动集中在三处:槽宽从 3.5 毫米放到 3.65 毫米,抵消 60℃ 烘 2 小时后 0.3% 的回缩;机修区两格并一格,换成通槽底板;盖内三格加 2 毫米倒角,取笔不再刮手。改完再跌一次,格板没跳槽,件也没穿格。顺手还把格板高度分了层:电工区 32 毫米、水暖区 45 毫米、机修区 60 毫米。分层的好处是合盖时高格先接触内衬,压紧的是格板,不是件。代价是格板不能互换,备件要多备一种。
三处失误里,格数贪多最贵。多一片格板,模具多一组滑块,单件成本涨 0.6 元,十万只就是六万元。
打样阶段多装一遍,比改模便宜得多。
结论
带分格的塑料工具箱不是把箱子切成小格,格位先是人的位置,再是件的位置。这次打样把 8 片格板挪到 10 片、21 格收到 19 格,靠的不是加格,是动作、壁厚与槽距对齐。要判断一只带分格的塑料工具箱值不值得开模,先问三件事:谁取、多久取一次、交接给谁。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号