

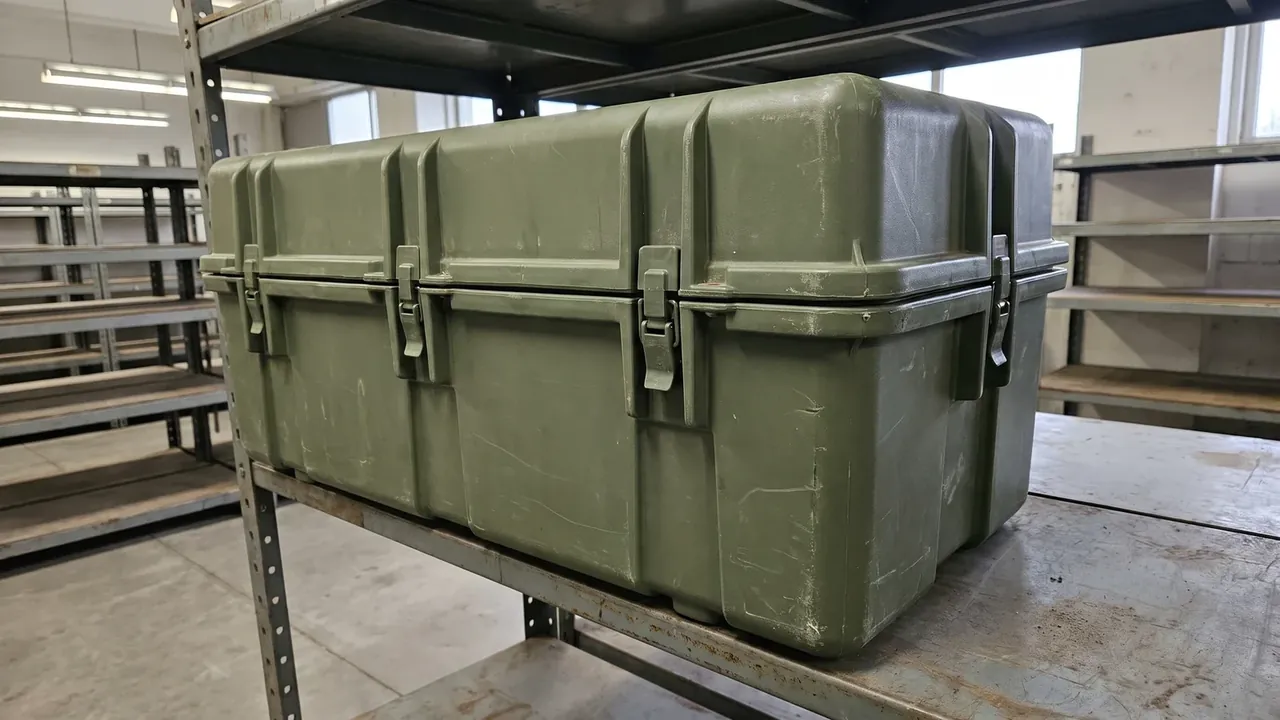
快速答案:PP塑料箱是聚丙烯粒料一次注塑成型的箱体加箱盖,壁厚多在 2.5 至 3.5 毫米,刚性与密封由加强筋和箱口密封槽撑着。看熔指、收缩率、锁模力这 3 个数,就能判断一只箱子做得好不好。
目录
- 注塑成型的箱体与箱盖长什么样
- 从粒料到成品:四段工序
- 壁厚、加强筋与密封线三处参数
- 成型窗口与批量带来的公差
- FAQ
一、注塑成型的箱体与箱盖长什么样
模具打开的一刻,PP塑料箱的箱体还挂在动模上,4 根顶针把它顶落,箱面温度仍有 60 摄氏度。盖与体共用一副模架的两套型腔,材质同为聚丙烯,颜色由 2% 色母带出来,表面细皮纹来自型腔蚀纹。
箱口是整套结构里最费工的一段。6 毫米宽的翻边中间压出 1.5 毫米深的密封槽,胶条嵌进去,合盖时被箱盖的凸筋压实;翻边外侧再走一圈 3 毫米止口,跌落时先着地的是止口,不是密封面。侧壁每隔 90 毫米立一道加强筋,筋根 8 毫米、筋顶 4 毫米,拔模斜度 2 度。
壁厚落在 2.5 至 3.5 毫米,箱底比侧壁厚 0.5 毫米,重量与承重都压在四角。超过 4 毫米,芯部冷得慢,缩痕压不住,保压时间反而要拉长 20%。
| 工序 | 关键参数 | 常见取值 | 决定什么 |
|---|---|---|---|
| 熔融塑化 | 料筒温度 | 210 至 250 摄氏度 | 熔体黏度与填充 |
| 注射 | 注射压力 | 90 至 130 兆帕 | 流程比能否打满 |
| 保压 | 保压压力 | 注射压力的 60% | 缩痕深度与尺寸 |
| 冷却 | 模温 | 40 至 60 摄氏度 | 周期与翘曲量 |
二、从粒料到成品:四段工序
粒料进机筒前先过 80 摄氏度热风,把表面水汽吹掉。聚丙烯吸水率只有 0.02%,可大件上一旦出银丝,整只箱面就要降级。混料按 2% 色母走,回料掺量压在 20% 以内,越过这条线,缺口冲击掉得比省下的料钱快。
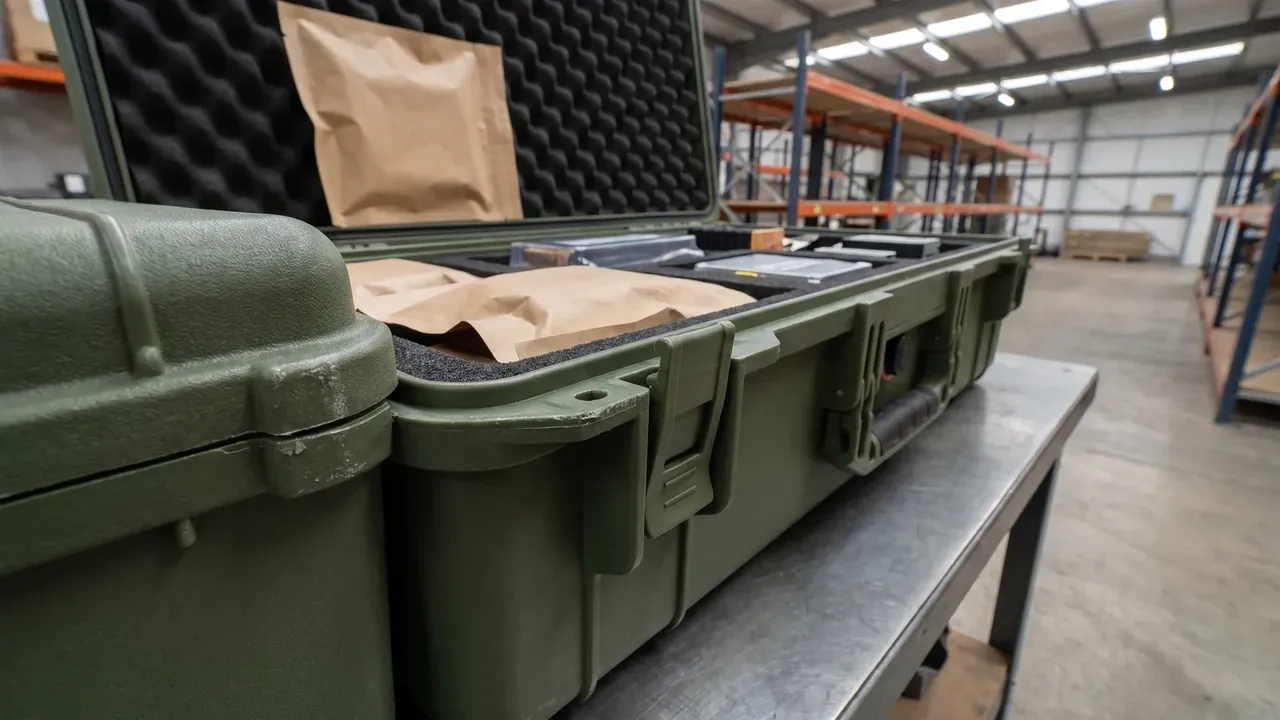
成型段的账最直观。PP塑料箱在 1600 吨机台上合模,熔体在 130 兆帕下走完 1.2 米流程,到最远端只剩入口的一半压力。浇口因此开在箱底偏一侧,把流程比压在 200 以内;保压分 3 级降下来,末段只留 30% 压力,专压箱底缩痕。整模周期 165 秒,其中冷却占 90 秒。
修边与五金在工装上进行:浇口残料气剪削平,残留不超过 0.2 毫米;搭扣与气阀座压装力 4 千牛,每 20 只抽检 1 只。
最后一段给 PP塑料箱做气密。箱内充到 30 千帕,关阀静置 60 秒,压降不大于 0.5 千帕判合格。装了透气阀的箱型另算,阀芯每分钟放气约 100 毫升,判定线要放宽到 1.5 千帕。
三、壁厚、加强筋与密封线三处参数
PP塑料箱的壁厚是最贵的那一毫米。2.8 毫米加到 3.2 毫米,抗弯刚度约涨 49%,重量只多 14%,单只料钱多 9 元;反过来减到 2.5 毫米,箱盖中间会下凹 1.2 毫米,合缝处先漏气。
加强筋按壁厚的 3 倍封顶,超过就在筋的对面留缩痕。筋根圆角 1 毫米,间距不小于 60 毫米,纵横筋交叉处挖 0.5 毫米偏心,避免局部堆积。
PP塑料箱的密封线是另一条账。胶条压缩率放在 25% 至 30%,压少了漏,压多了合盖力超过 120 牛,单手扣不上。整箱按 IP67 做,1 米水深泡 30 分钟不进水的才算过。
| 参数 | 取值 | 检测方式 | 超差的后果 |
|---|---|---|---|
| 内腔长宽 | 620 毫米 | 卡尺三点测量 | 箱盖错位 |
| 侧壁厚 | 2.8 毫米 | 超声测厚 | 跌落开裂 |
| 箱口平面度 | 0.4 毫米 | 平板塞尺 | 局部渗气 |
| 密封槽深 | 1.5 毫米 | 深度千分尺 | 胶条压不死 |
四、成型窗口与批量带来的公差
PP塑料箱的熔指选在 8 至 25 克/10 分钟。低熔指刚性足,流程比撑不住;高熔指打得满,冲击要打折。收缩率按流向 1.2% 至 1.8% 分开放,脱模后 30 天再补 0.3% 的后收缩,这套数不定死,箱盖合上去差 3 毫米。
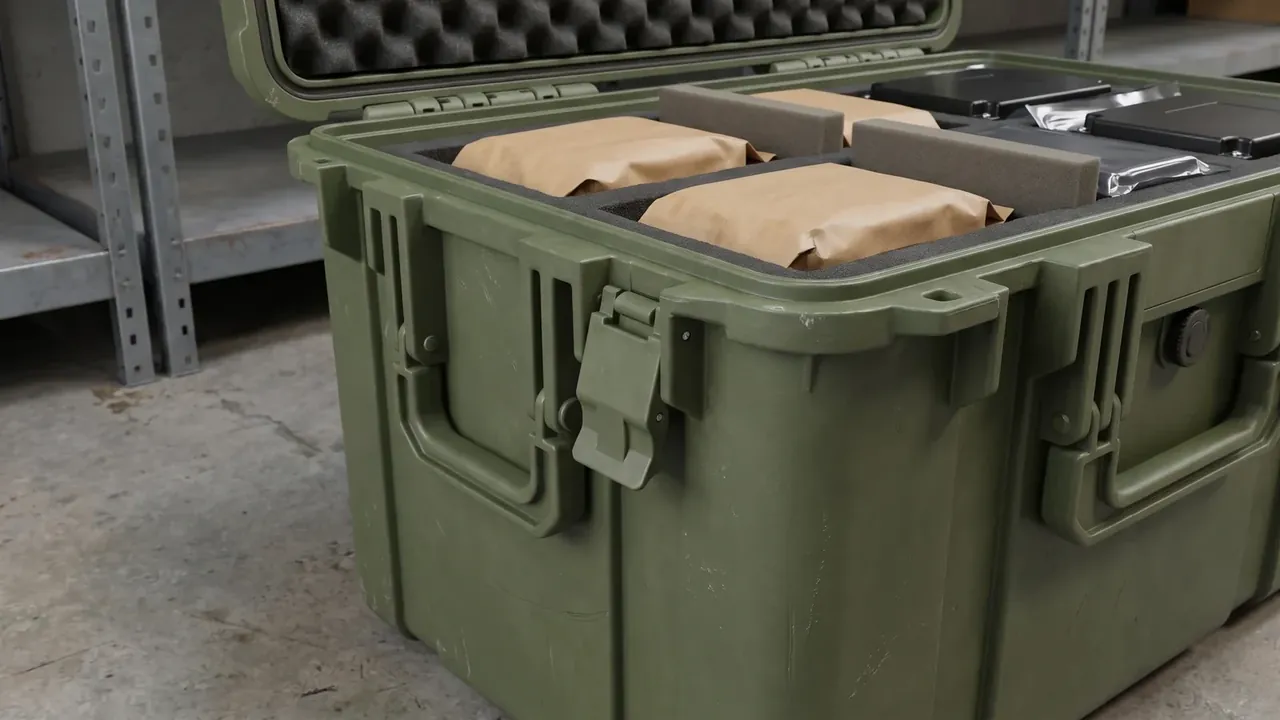
公差随尺寸走。600 毫米内腔给 ±0.3 毫米,1.2 米内腔给 ±0.6 毫米,再长只能按 ±1 毫米谈。批量也进公差:单腔模一天出 200 只,模温稳,散差小;4 腔模一出 4 只,腔与腔之间差 0.2 毫米是常事。
满载 46 公斤的箱型,堆 5 层时底层要扛 500 公斤顶压,箱盖中央的加强筋必须连到箱口翻边。只连一半,压 72 小时就塌 4 毫米。
结论
差别最后落在 3 处:壁厚给足刚性,加强筋把刚性分到箱口,密封槽把缝隙收在 1.5 毫米里。数字定完,模具与机台才有得谈。收缩率按 1.6% 折中放,30 天后再看后收缩,箱盖才扣得严;挑一只 PP塑料箱,说到底是把这 3 处先算清。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号