

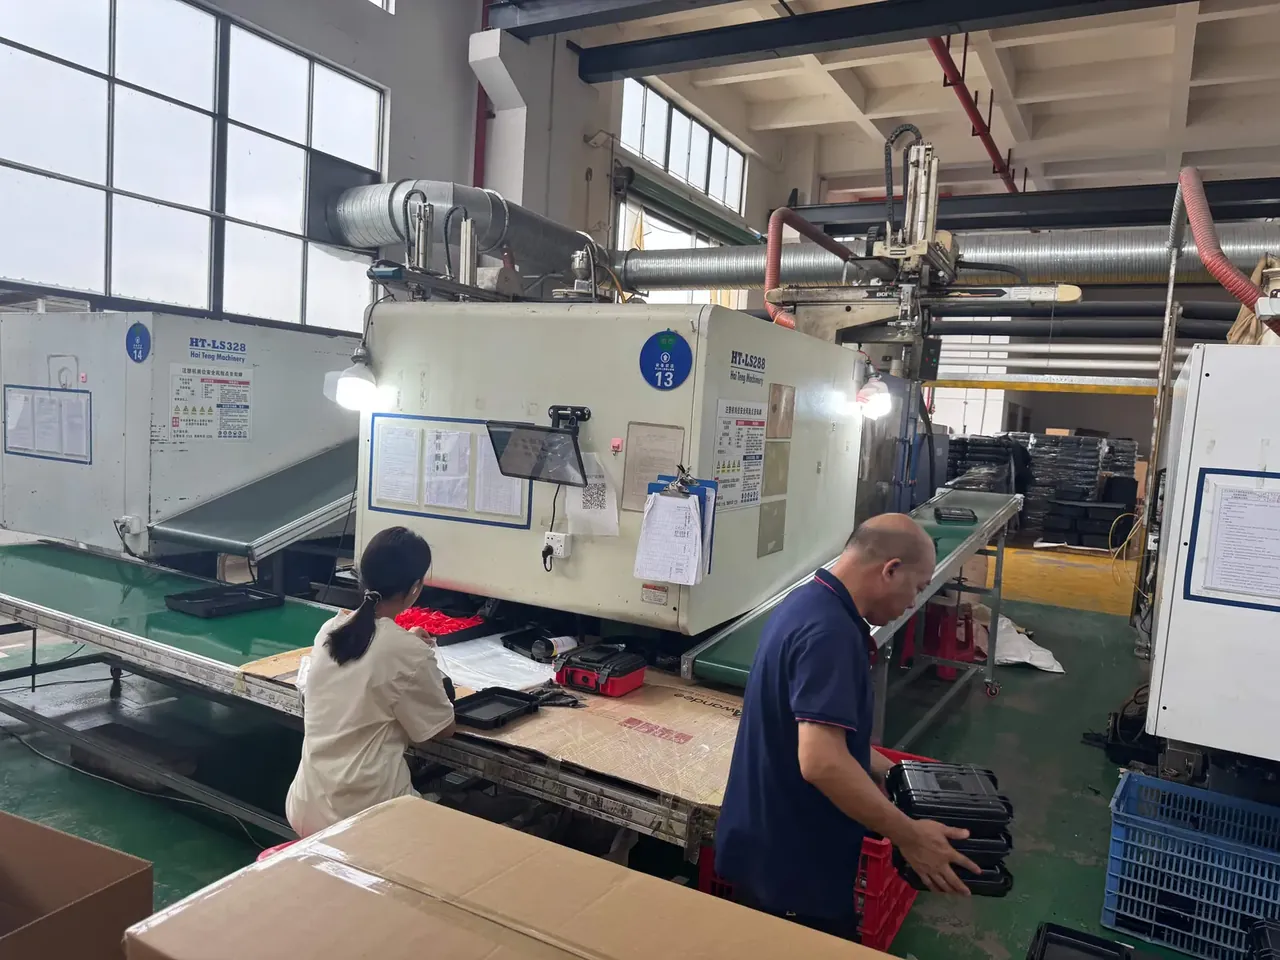
快速答案:PP塑料箱的选型按三步走:先按使用温度定牌号,零下二十摄氏度用嵌段共聚,常温民用均聚就够;再按流程比定熔指,箱体流程比超过 280 就上 20 克每十分钟以上的料;最后按批量定模具,三千只以下用预硬钢,十万只以上才值得淬火模。三步里最容易被跳过的是收缩率补偿,箱盖合不严,多半出在这里。
目录
- PP塑料箱选型的三个判断点
- 三种PP牌号的熔指与低温取舍
- 熔指与流程比决定能否打满型腔
- 收缩率与模具尺寸补偿
- 批量模具钢号与单件摊薄
- FAQ
一、PP塑料箱选型的三个判断点
PP塑料箱的选型不是挑一个最贵的牌号,而是把三个变量按顺序锁死。使用温度决定牌号,箱体深度与壁厚决定熔指,订单批量决定模具钢材与模腔数。顺序颠倒,后面两步都要返工。
先看温度。常温仓储、室内周转,均聚料足够;零下十摄氏度以下、冷库或北方冬季户外,必须换嵌段共聚,否则箱角第一批就裂。再看流程比,也就是从浇口到最远端的流动长度除以壁厚,比值越大,熔指要越高。
最后看批量。批量小的时候,模具费摊到每只箱子上比料钱还重,这时候谈材料升级没有意义;批量上到十万只,模具钢号才成为成本项。三个判断点里,温度和流程比是技术题,批量是经济题,混在一起谈最容易拍错。
二、三种PP牌号的熔指与低温取舍
均聚 PP 结晶度高,弯曲模量 1500 兆帕,做PP塑料箱够硬,但玻璃化温度在零摄氏度附近,零下五摄氏度落锤就发脆。它的熔指常见 5 至 15 克每十分钟,流动性一般,适合浅腔小箱。
无规共聚把乙烯单体打进分子链,透明度上来,冲击只提高一点,缺口冲击 4 至 6 千焦每平方米,低温仍不济。它更适合透明罩壳,不适合承力的PP塑料箱。
嵌段共聚是箱体的主力。乙烯丙烯橡胶段以独立颗粒分散,缺口冲击 7 至 9 千焦每平方米,脆化温度压到零下二十五摄氏度以下,熔指 8 至 25 克每十分钟可调。代价是表面发雾,做不了高光。
| 牌号 | 熔指 | 缺口冲击 | 脆化温度 | 适合的箱型 |
|---|---|---|---|---|
| 均聚 PP-H | 5 至 15 | 3 至 4 千焦每平方米 | 零下 5 摄氏度 | 浅腔小箱、室内 |
| 无规共聚 PP-R | 8 至 20 | 4 至 6 千焦每平方米 | 零下 10 摄氏度 | 透明罩壳 |
| 嵌段共聚 PP-B | 8 至 25 | 7 至 9 千焦每平方米 | 零下 25 摄氏度 | 冷库箱、户外箱 |
| 玻纤增强 PP-GF20 | 6 至 12 | 5 至 7 千焦每平方米 | 零下 15 摄氏度 | 重载托盘箱 |
玻纤增强是第四种选择。20% 玻纤把PP塑料箱的弯曲模量推到 3000 兆帕,收缩率降到 0.4% 至 0.7%,尺寸稳,但缺口冲击反而降到 5 至 7,箱角受冲击仍会裂。重载托盘箱可以用,反复跌落的场合不要用。
三、熔指与流程比决定能否打满型腔
流程比是流动长度除以壁厚。内腔 620 毫米的PP塑料箱,浇口开在底部偏一侧,最远端 420 毫米,壁厚 2.8 毫米,流程比就是 150;如果浇口开在短边一端,流程拉到 700 毫米,比值变成 250。
经验线在这里:流程比 200 以下,熔指 8 克每十分钟够用;200 至 280 用 12 至 15;超过 280 要上 20 以上。熔指每提高一档,缺口冲击下降约 1 千焦每平方米,所以能用低熔指就不要用高熔指。
熔指还决定锁模力。型腔压力按 30 至 40 兆帕估,投影面积 0.24 平方米的箱体,锁模力要 720 至 960 吨。熔指低、黏度高,压力损失大,实际锁模力要再抬 10%。浇口位置也会改变流程比:开在底部中心走 150,开在短边一侧就变成 250,同一只箱子差出一个熔指档。
四、收缩率与模具尺寸补偿
PP塑料箱的收缩率不是一个数,是一组数。流向 1.2% 至 1.4%,垂直流向 1.6% 至 1.8%,壁厚 3 毫米处比 2 毫米处多缩 0.2%。模具补偿按 1.6% 放,是折中,不是精确值。
后收缩要单独算。脱模后 24 小时内完成七成,30 天走完,总量再加 0.3%。箱盖与箱体在同一副模具上出,补偿系数必须一致;分开两副模做,配合面十有八九对不上。
尺寸链的顺序是:先定内腔,再放补偿,最后留 0.3 毫米装配余量。一只PP塑料箱的 620 毫米内腔按 1.2% 放,型腔做到 627.5 毫米;短边实际缩 1.8%,成品只有 616.2 毫米,盖上去差 3.8 毫米,锁扣根本扣不进。改按 1.6% 放,型腔 630.1 毫米,这个差才收得住。
| 部位 | 实测收缩 | 模具补偿 | 不补的后果 |
|---|---|---|---|
| 长边流向 | 1.2% 至 1.4% | 1.4% | 长度短 1 至 2 毫米 |
| 短边横向 | 1.6% 至 1.8% | 1.8% | 宽度超差、盖不上 |
| 壁厚 3 毫米处 | 加 0.2% | 加 0.2% | 局部凹陷 |
| 30 天后收缩 | 加 0.3% | 预留余量 | 存放一月后松动 |
| 浇口附近 | 0.8% | 单独修 | 局部拉紧、翘曲 |
五、批量模具钢号与单件摊薄
三千只以下,用 718H 预硬钢,硬度 30 至 34 HRC,一副单腔模八万元,寿命约 30 万模次,摊到每只PP塑料箱 27 元。这个批量谈淬火模没有意义。
一万到五万只,上 2 腔模,钢材换 S136 淬到 48 至 52 HRC,模具费 18 万元,寿命 100 万模次。单件摊薄降到 3.6 元,同时周期从 70 秒压到 55 秒。
十万只以上,用 4 腔模配 H13 淬火,模具费 35 万元,寿命 150 万模次,单件摊薄 1.2 元。此时更该算的是停机成本:一次换模两小时,4 腔模的产能损失是单腔的四倍。
| 批量 | 模腔 | 钢材 | 硬度 | 寿命 | 模具费 |
|---|---|---|---|---|---|
| 3000 只以下 | 1 | 718H | 30 至 34 HRC | 30 万模次 | 8 万元 |
| 3000 至 1 万 | 1 至 2 | 718H | 34 HRC | 50 万模次 | 12 万元 |
| 1 万至 5 万 | 2 | S136 | 48 至 52 HRC | 100 万模次 | 18 万元 |
| 5 万至 10 万 | 2 至 4 | S136 | 50 HRC | 120 万模次 | 26 万元 |
| 10 万以上 | 4 | H13 | 48 至 52 HRC | 150 万模次 | 35 万元 |
结论
PP塑料箱的选型收在三句话:温度定牌号,流程比定熔指,批量定模具。牌号选错,箱角在冷库里裂;熔指选低,箱底打不满;补偿放错,盖和体差 4 毫米扣不上。三个判断点按顺序走完,剩下的壁厚、色母、回料比例才有讨论的意义。选一款PP塑料箱,本质是把这三处的数先算清。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号