

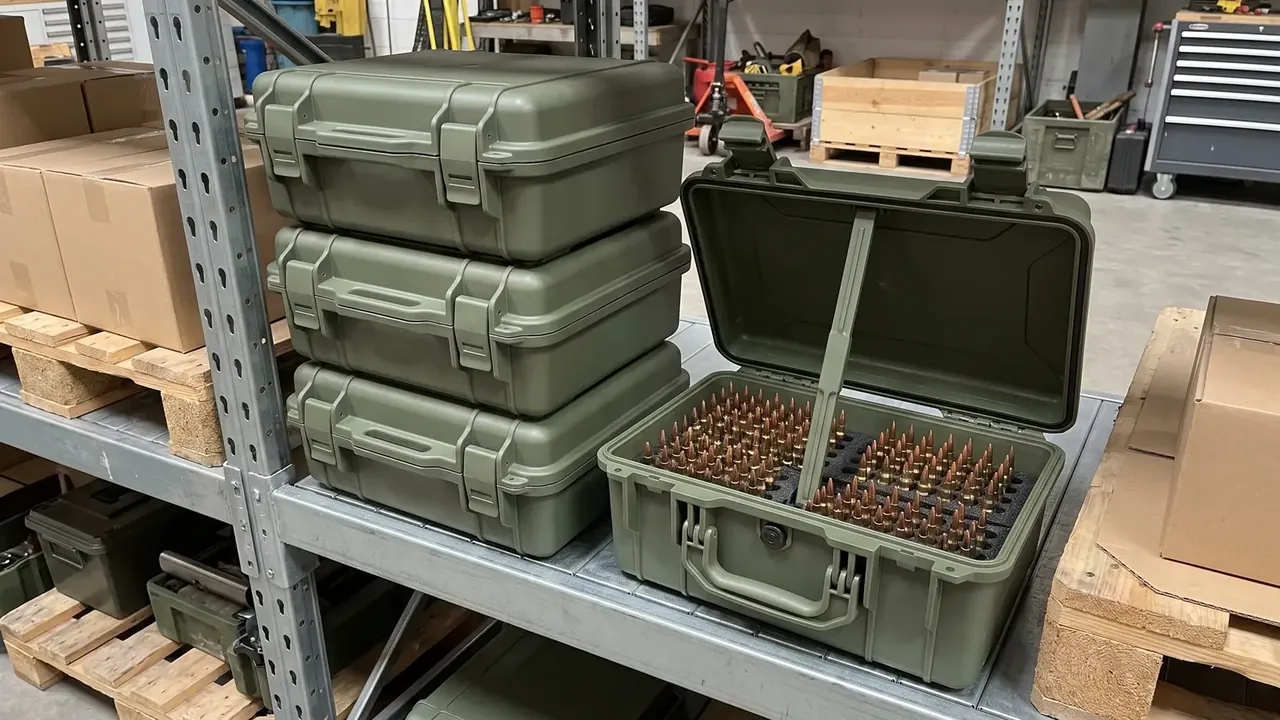
快速答案:弹丸托盘的维护不是勤擦勤刷,而是把巡检拆成看、量、载三段,再用几条能量出来的硬线决定哪只修、哪只换。本文用一批沿海洞库退回的四十只做样本,给出清洗温度、扭矩、挡边磨损高度与巡检周期的具体数值。
目录
- 返修批次进场:弹丸托盘的第一次巡检怎么开场
- 清洁与除盐:洗到能看清损伤为止
- 紧固件与吊点的扭矩复核
- 面板与挡边的更换线
- 延寿:把巡检周期从一年压到一季
- FAQ
一、返修批次进场:弹丸托盘的第一次巡检怎么开场
去年十一月,一批在沿海洞库用了三年的弹丸托盘被拉回厂里,四十只,编号 017 到 056。到场第一件事不是清洗,而是原地拍照:六面各一张,吊点与挡边转角各补一张。这一步常被省掉,钢丝刷一上,原始损伤就再也没法回溯。
进场巡检按三段推进。看,找裂纹起点与锈迹走向;量,卡面板下凹、挡边高度和吊点孔径;载,空载起吊一次,听吊点有没有异响。
| 巡检项 | 工具 | 判定线 |
|---|---|---|
| 面板下凹 | 钢直尺加塞尺 | 跨距 1200 mm 时中点下沉超 2.4 mm 记缺陷,超 6 mm 强制更换 |
| 挡边高度 | 游标卡尺 | 原高 35 mm,磨到 28 mm 列入更换 |
| 吊点孔径 | 内径千分尺 | 双向测量差值超 1.5 mm 停用 |
| 紧固件 | 预置式扭力扳手 | 低于 32 N·m 复紧,滑牙直接换 |
结果:十九只只需清洁,十四只挡边到线,五只吊点孔椭圆化,两只面板下凹 6 mm。工时分配随之确定:清洁七成,更换两成。
二、清洁与除盐:洗到能看清损伤为止
盐分是弹丸托盘最容易被低估的敌人。沿海洞库的相对湿度常年高于 80%,钢件表面残留的盐膜吸潮后,腐蚀从漆膜下的针孔开始;等肉眼看见锈点,坑深往往已经到 0.3 mm。
清洗的水温控制在 40℃ 以下,中性清洗剂浸泡十分钟,高压水枪压力不超过 8 MPa,喷头离面板保持 30 cm。压力再高,钝化层会被冲掉,裂纹里的锈反被压得更深。
漂洗用去离子水,最后一遍电导率要低于 30 μS/cm。降不下来就说明盐没冲净,晾干后白霜会重新浮出,一周之内又起锈点。
洗不是目的,看清才是。
干燥比清洗更容易出错。烘房 60℃ 保温四小时,或通风阴干 24 小时,二选一;拿压缩空气对着缝隙吹,只会把水推向更深处。清洗完的弹丸托盘当天不进烘房,第二天接缝就开始泛黄。
三、紧固件与吊点的扭矩复核
复核顺序不能颠倒,松、清、紧、记、验五步走完才算做完。
- 松:按对角顺序分两轮卸力,两轮之间隔十分钟,避免面板回弹变形
- 清:螺纹用铜刷除锈,禁上角磨机,牙型一旦磨圆,扭矩就失去意义
- 紧:分三次加力到 42 N·m,先三成、再七成、最后一次到位
- 记:每只挂一张卡,写日期、扭矩与操作者工号
- 验:静置 24 小时后复测,掉超过 3 N·m 的那一颗必须拆下查垫圈
吊点孔的磨损是渐进的,游标卡尺量不出椭圆度,得用内径千分尺在两个垂直方向各量一次。差值超过 1.5 mm,吊环受力会偏摆,吊带角度跟着变,本该四十五度的位置可能被拉到六十度。
四、面板与挡边的更换线
修与换的分界,用两条线划最省事:几何线管形状,功能线管回弹。
几何线有三条:面板中点下凹超 6 mm;挡边高度低于 28 mm;吊点孔径扩大超 1.5 mm。命中任一条,这只退出周转,转维修工位。
功能线看回弹。满载 300 kg 静置二十四小时,卸载后再放二十四小时才量中点:回弹量小于下凹量的三成,说明面板还在弹性区;回弹量接近零,说明已进入塑性变形,补加强筋也没有用。挡边是磨损最快、也最该做成可拆的零件,四颗 M8 螺栓固定在侧梁上,单件更换约二十分钟,不必整只送回车间。磨损集中在迎料侧,翻面能多跑一个周期,翻面前要把旧定位孔堵上,否则螺栓会从旧孔里滑出。挡边与载荷之间留三到五毫米,不是装配误差,是给热胀留的余量。夏天洞库能到 45℃,钢梁伸长,间隙不够时挡边会被顶弯;冬天回到 -20℃,间隙又放大。所以间隙的基准温度要写进图纸。这条经验是两只报废换来的,新图已补上基准温度一栏。
五、延寿:把巡检周期从一年压到一季
那四十只修完回库时,我们改了三处低成本的小改动。
| 改动 | 做法 | 效果 | |
|---|---|---|---|
| 垫块 | 四角支撑脚内侧加 10 mm 聚乙烯垫块 | 点接触变面接触,同载荷下中点下凹从 4.1 mm 降到 2.6 mm | |
| 标记 | 挡边迎料侧刻 28 mm 磨损线 | 露出来就换,日常检查不必再掏卡尺 | |
| 周期 | 一年一检改成每季度外观、每年加载 | 锈点在扩散前被截住 | 盐雾试验 480 小时不起泡的涂层,放在实际环境里,三年也会先在焊缝处失守。 |
周期缩短不等于成本上升。四十只的季度外观检查,两人半天就能完成。
结论
维护这件事,难的不是动作,是判定线。洗到多干净算干净、扭矩掉多少算松、挡边磨到几毫米算废,这些线不落成文字,每次巡检都会变成一次争论。那四十只返修的弹丸托盘最后有三十九只回到周转,靠的不是更厚的钢板,而是把巡检、清洁与更换各自钉在一条可量的线上。把线画进图纸、刻到零件上,弹丸托盘的寿命才由设计决定,而不是由运气决定。
本文仅讨论容器(箱体)侧的规格与设计含义,不涉及箱内物品的任何操作、装填或使用事项。
相关阅读
相关产品
- 8系列 —— 枪箱;军事装备箱;摄影器材箱;无人机箱;手表箱;刀具箱;急救箱;电子设备箱
- WL8-2812 PP枪箱 —— 型号 WL8-2812
- 全部防护箱与工具箱:7 大系列 · 158 款型号